


Optimierung der Sprühabdeckung: Berechnung von Muster und Abstand
Um eine einheitliche Sprühabdeckung zu erreichen, sind präzise Berechnungen des Düsenabstands auf Basis von Sprühwinkel, Montagehöhe und Überlappungsprozentsatz erforderlich. Der Industriestandard ist 50 % Überlappung zwischen benachbarten Sprühmustern, berechnet mit der Formel: Abstand = 2 × Höhe × Tan(Winkel/2) × Überlappungsfaktor. Eine richtige Abdeckungsoptimierung reduziert den chemischen Abfall um 20–30 %, eliminiert Streifenbildung und gewährleistet eine einheitliche Anwendung in industriellen Prozessen von der Beschichtung bis zur Kühlanlage.
- 1. Verständnis der Grundlagen der Sprayabdeckung
- 2. Kritische Variablen bei Abdeckungsberechnungen
- 3. Methoden zur Berechnung des Düsenabstands
- 4. Überlappungsprozentsatz und Musteruniformität
- 5. Feststellung der Montierhöhe
- 6. Sprühmustertypen und Abdeckungsmerkmale
- 7. Verifikations- und Testmethoden
- 8. Häufige Probleme und Lösungen der Abdeckung
- 9. FAQ
- 10. Fazit
Verständnis der Grundlagen der Sprayabdeckung
Sprühabdeckungsoptimierung ist die technische Disziplin, bei der Düsen positioniert werden, um eine gleichmäßige Flüssigkeitsverteilung über eine Zieloberfläche zu gewährleisten. Schlechte Abdeckung führt zu Lücken, Streifen und einer inkonsistenten Nutzung, die Materialien verschwenden und die Prozessqualität beeinträchtigen.
! 1-Spray-Abdeckung-Fundamentals-Diagramm Industrielle Sprühdüsenabdeckungsmuster mit geometrischen Verteilungsprinzipien
In fünfzehn Jahren, in denen ich Sprühsysteme in Produktionsanlagen optimiert habe, habe ich gesehen, wie Deckungsfehler Unternehmen Tausende an abgewählten Produkten und chemischen Abfällen gekostet haben. Die eigentliche Ursache ist fast immer falsch berechnete Düsenabstände oder falsche Montagegrößen. Eine richtige Versicherung von Anfang an eliminiert diese Verluste.
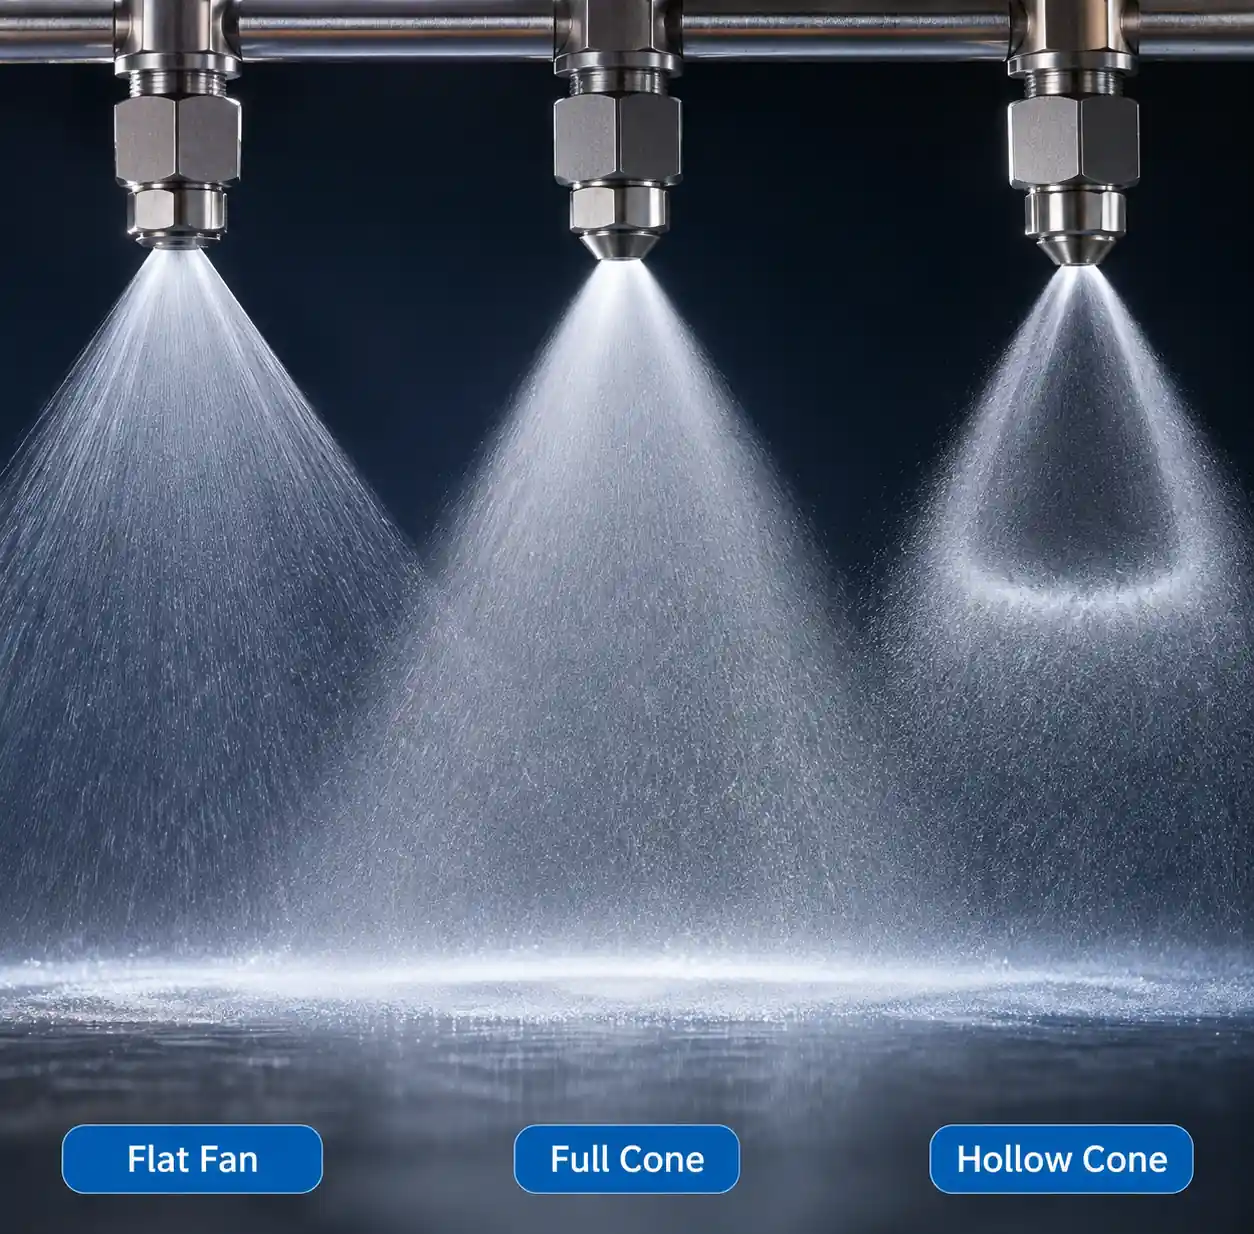
Die Abdeckungsfläche einer einzelnen Düse folgt geometrischen Prinzipien. Für flache Lüfterdüsen bildet das Spray ein elliptisches Muster. Volle Kegeldüsen kreisförmige Abdeckung erzeugen. Hohle Kegeldüsen Ringmuster mit konzentriertem Fluss an den Rändern erzeugen. Das Verständnis dieser Mustergeometrien ist für genaue Abstandsberechnungen unerlässlich.
Kritische Variablen bei Abdeckungsberechnungen
Vier Variablen steuern die Ergebnisse der Sprühabdeckung:
Sprühwinkel: Der Kegel- oder Fächerwinkel bestimmt die Breite des Musters auf einer bestimmten Entfernung. Die Standardwinkel liegen zwischen 15° und 120°. Schmale Winkel (25–40°) sorgen für konzentrierten Aufprall und eine längere Reichweite. Weitwinkelwinkel (80–120°) bieten eine breite Abdeckung auf kürzeren Entfernungen. Der Sprühwinkel ist durch die Düsenkonstruktion festgelegt und kann vor Ort nicht eingestellt werden.
Montagehöhe: Der Abstand zwischen der Düsenöffnung und der Zieloberfläche. Eine größere Höhe sorgt für eine größere Abdeckung, verringert aber die Aufprallkraft und die Tropfendichte. Typische industrielle Montagegrößen liegen je nach Anwendungsanforderungen zwischen 300 mm und 1500 mm.
Überlappungsprozentsatz: Das Ausmaß, in dem sich benachbarte Sprühmuster überschneiden. Der Industriestandard ist eine 50%ige Überlappung für eine gleichmäßige Verteilung, wobei einige Anwendungen je nach Einheitlichkeitsanforderungen und Düsenmustereigenschaften 30–70% verwenden.
Betriebsdruck: Während der Druck hauptsächlich die Durchflussrate und die Tropfengröße beeinflusst, beeinflusst er auch den Sprühwinkel. Die meisten Düsen sind für spezifische Drücke ausgelegt (typisch 2–4 bar). Ein Betrieb deutlich über oder unter dem Nenndruck verändert den Sprühwinkel um 5–15 %, was die Abdeckungsberechnungen beeinflusst.
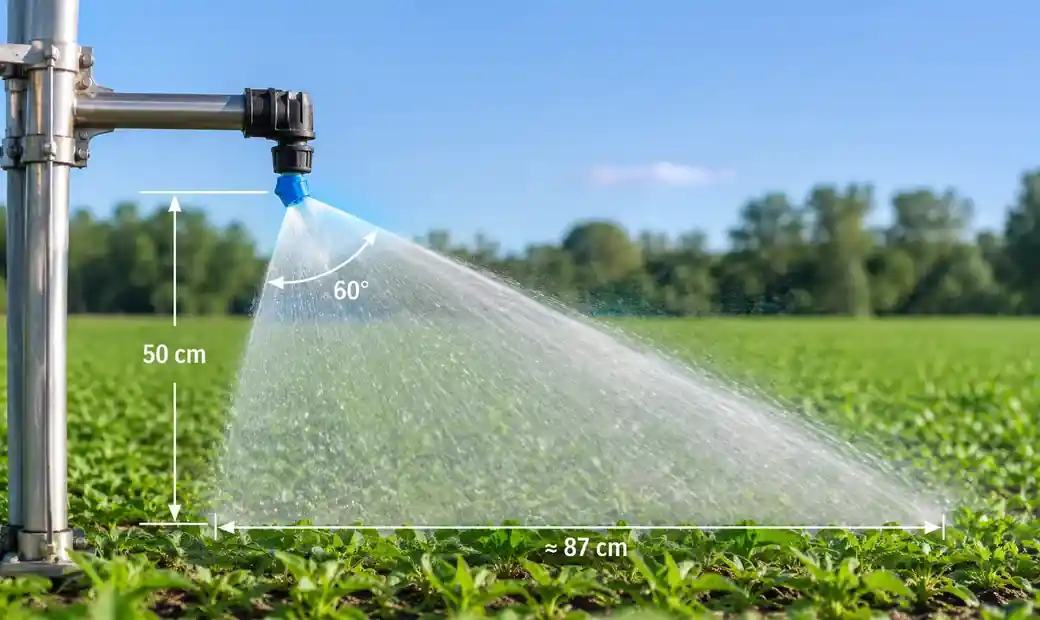
! 2-Sprühwinkel-Montage-Höhe-Beziehung Diagramm, das die Beziehung zwischen Sprühwinkel und Montagehöhe für Abdeckungsberechnungen zeigt.
Methoden zur Berechnung des Düsenabstands
Die grundlegende Abstandsformel für flache Lüfter- und Kegeldüsen lautet:
Abstand (S) = 2 × Höhe (H) × tan(Winkel/2) × Überlappungsfaktor (OF)
Wobei:
- S = Mittelpunkt-zu-Zentrum-Abstand zwischen den Düsen
- H = Montagehöhe von der Düse zum Ziel
- Winkel = Sprühwinkel in Grad
- OF = Überlappungsfaktor (0,5 für 50 % Überschneidung, 0,6 für 40 % Überlappung, 0,4 für 60 % Überlappung)
Praktisches Beispiel: Eine flache Lüfterdüse mit 80° Sprühwinkel, montiert in 600 mm Höhe mit 50 % Überlappung:
S = 2 × 0,6 m × Tan(40°) × 0,5 S = 2 × 0,6 m × 0,839 × 0,5 S = 0,503 m oder 503 mm Abstand
Diese Berechnung stellt sicher, dass benachbarte Sprühmuster an ihren halbbreiten Punkten aufeinandertreffen, wodurch eine gleichmäßige Verteilung gemäß etablierten landwirtschaftlichen Ingenieurstandards entsteht.
| Sprühwinkel | Höhe 400 mm | Höhe 600 mm | Höhe 800 mm | Höhe 1000 mm |
|---|---|---|---|---|
| 40° | 298mm | 447mm | 596mm | 745mm |
| 65° | 457mm | 686mm | 914mm | 1143mm |
| 80° | 503mm | 755mm | 1006mm | 1258mm |
| 110° | 597mm | 895mm | 1194mm | 1492mm |
Tabelle 1: Empfohlener Düsenabstand bei 50 % Überlappung für gängige Sprühwinkel. Basierend auf Feldtestdaten von YuechenPrecision Technology.
Für kreisförmige Abdeckungsmuster wie volle Kegeldüsen berechnen Sie den effektiven Durchmesser und anordnen Sie in quadratischen oder dreieckigen Rastermustern für optimale Abdeckung.
Überlappungsprozentsatz und Musteruniformität
Der Überlappungsprozentsatz wirkt sich direkt auf die Verteilungsgleichmäßigkeit aus, gemessen durch den Variationskoeffizienten (CV). Niedrigere CV-Werte deuten auf eine einheitlichere Abdeckung hin.
Forschungen aus MDPI Process Engineering Studies zeigen, dass eine Erhöhung des Düsenabstands um 0,1 m den Spitzenüberlappungsfluss um etwa 30 % und die Überlappungsbreite um 40 % reduziert. Dies zeigt, wie entscheidend präzise Abstände für die Gleichmäßigkeit sind.
50 % Überschneidung: Industriestandard für die meisten Anwendungen. Liefert CV-Werte von 10–15 % mit hochwertigen Düsen. Der Rand jeder Düse trifft auf den Rand des benachbarten Musters und sorgt so für eine gleichmäßige Abdeckung.
30-40 % Überlappung: Wird dort verwendet, wo leichte Abweichungen akzeptabel sind und größerer Abstand die Anzahl der Düsen und die Kosten reduziert. Typischer Lebenslauf liegt bei 15-20%. Verbreitet in Staubunterdrückungs- und Kühlanwendungen.
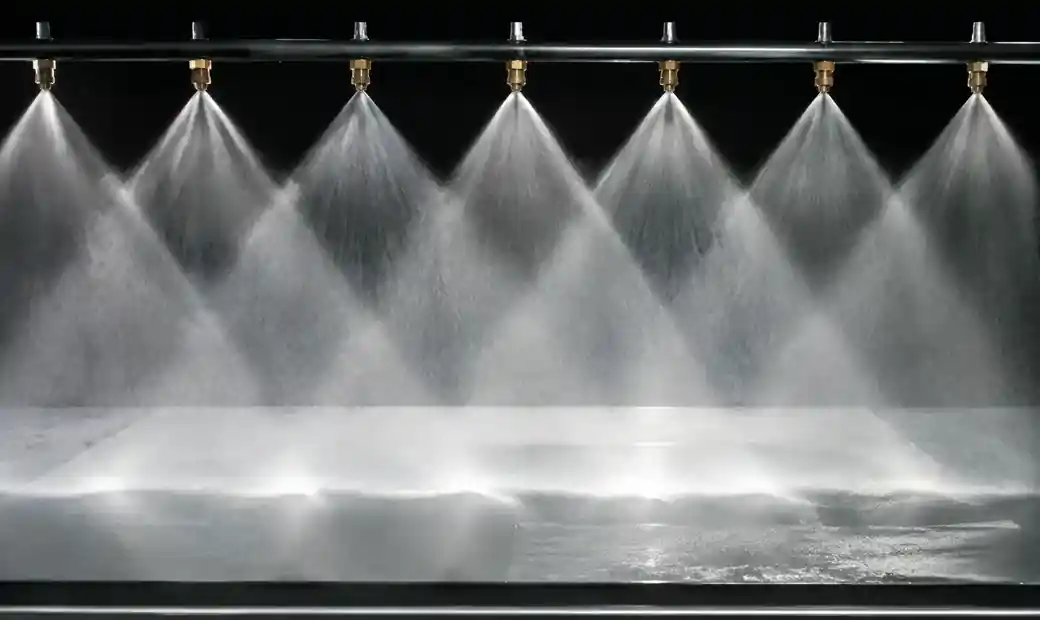
60-70 % Überlappung: Erforderlich für kritische Anwendungen, die eine Laufbahn unter 10 % erfordern, wie Beschichtung, Druck und chemische Verarbeitung. Eine höhere Düsendichte erhöht die Systemkosten, gewährleistet aber präzise Gleichmäßigkeit. ! 3-Überlappung-Muster-Uniformität Sprühdüsenüberlappungsmuster zeigen eine gleichmäßige Verteilungsabdeckung
Die Musterverteilung ist nicht gleichmäßig über die gesamte Sprühbreite. Die meisten Düsen erzeugen Glockenkurven- oder trapezförmige Verteilungen. Korrekte Überlappung kompensiert den schwächeren Kantenfluss, indem sie das starke Zentrum eines Musters mit der schwachen Kante des benachbarten Musters kombiniert.
| Überlappungsprozent | Typischer Lebenslauf | Düsenanzahl (10 m Breite) | Anwendungsbeispiele |
|---|---|---|---|
| 30% | 18-22 % | Weniger Düsen | Staubunterdrückung, allgemeine Wäsche |
| 50% | 10-15% | Standarddichte | Beschichtung, chemische Anwendung, Kühlung |
| 70% | 7-12% | Höhere Dichte | Präzisionsbeschichtung, Druck, pharmazeutische |
Tabelle 2: Überlappungsprozentualer Einfluss auf Uniformität und Systemdesign. Daten aus YuechenPrecision Technology Anwendungstests.
Feststellung der Montierhöhe
Die Montagehöhe balanciert die Abdeckungsbreite gegen die Aufprallkraft und die Integrität der Tröpfchen. Die optimale Höhe hängt vom Sprühwinkel, den Zielflächenmaßen und den Anwendungsanforderungen ab.
Höhenberechnung anhand des erforderlichen Abstands: Wenn der Abstand durch vorhandene Geräte festgelegt ist, kehrt man die Formel um, um die erforderliche Höhe zu bestimmen:
Höhe (H) = Abstand (S) / (2 × Tan(Winkel/2) × OF)
Beispiel: Fester 800 mm Düsenabstand mit 65° Sprühwinkel, der 50 % Überlappung erfordert:
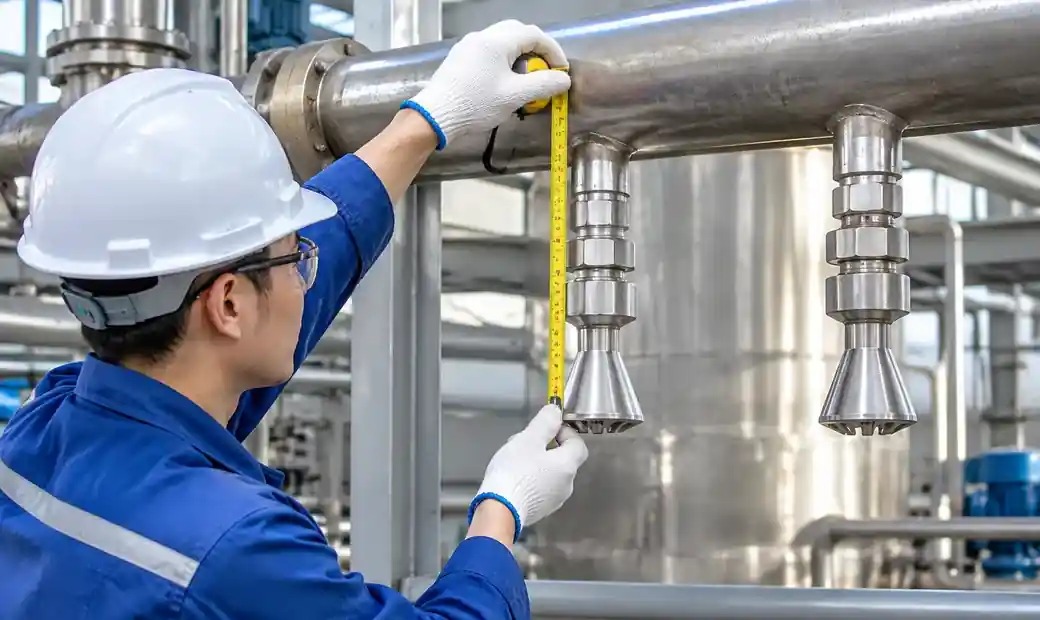
H = 800 mm / (2 × Tan(32,5°) × 0,5) H = 800 mm / (2 × 0,637 × 0,5) H = 800 mm / 0,637 H = erforderliche Montagehöhe von 1256 mm ! 4-Montage-Höhen-Messung-Aufbau Industrielle Montage-Messung der Düse zur Abdeckungsoptimierung
Höhenbeschränkungen:
Zu niedrig: Unzureichende Abdeckungsbreite erfordert eine übermäßige Düsendichte. Es entstehen Hotspots, an denen sich die Muster nicht überschneiden. Das ist üblich bei Nachrüstinstallationen, bei denen die Deckengröße die Optionen einschränkt.
Zu hoch: Tropfen verlieren an Geschwindigkeit, bevor sie das Ziel erreichen. Die Windverschiebung nimmt zu. Verdunstungsverluste steigen in Befeuchtungs- und Kühlsystemen. Feine Sprühsprühe erreichen die Oberfläche möglicherweise gar nicht.
Für industrielle Anwendungen empfehle ich, die Höhen zwischen 0,5 m und 1,5 m für die meisten Sprühdüsensysteme zu halten. Dieser Bereich bietet handhabbare Abdeckungsbreiten, während gleichzeitig die Integrität der Tröpfchen und die Aufprallkraft erhalten bleiben.
Sprühmustertypen und Abdeckungsmerkmale
Verschiedene Düsentypen erzeugen unterschiedliche Muster, die spezifische Abstandsansätze erfordern:
Flache Fächermuster: Erzeugen Sie elliptische Abdeckung mit konischen Kanten. Für Überlappungen konzipiert – niemals in Einzeldurchgängen verwendet. Die Standardabstandsberechnung gilt. Flache Lüfterdüsen glänzen in linearen Fördersystemen, Oberflächenreinigung und Beschichtungslinien.
Vollständige Kegelmuster: Schaffen Sie eine kreisförmige Abdeckung mit gleichmäßiger Verteilung im gesamten Kegel. Quadratische oder dreieckige Gitteranordnungen eignen sich am besten für die Flächenabdeckung. Berechnen Sie den Durchmesser in der Zielgröße, dann den Raum im Durchmesser × Überlappungsfaktor. Ausgezeichnet für Gasreinigungs- und Kühlanwendungen.
Hohle Kegelmuster: Konzentriert den Fluss an den Musterrändern mit minimalem Mittelvolumen. Es sind unterschiedliche Überlappungsberechnungen erforderlich, weil der aktive Sprühbereich ringförmig ist. Hohle Kegelmuster bietet eine überlegene Atomisierung für Brandbekämpfung und chemische Verarbeitung. ! 5-Spray-Muster-Typen-Vergleich Vergleich von Flatfan-, Full-Cone- und Hohlkegel-Spritzmustern
Luftatomisierende Muster: Erzeugt feinen Nebel mit undeutlichen Mustergrenzen. Die Abdeckung hängt vom Luftdruck, der Flüssigkeitsdurchflussrate und dem Abstand ab. Erfordern empirische Tests statt geometrischer Berechnungen für den optimalen Abstand.
Die Musterintegrität verschlechtert sich mit der Entfernung. Was als gut definierter 80°-Lüfter bei 200 mm beginnt, wird bei 1500 mm diffus und unregelmäßig. Überprüfen Sie stets die tatsächlichen Deckungsmuster zu Ihren Betriebsbedingungen, nicht nur zu den Herstellerspezifikationen.
Verifikations- und Testmethoden
Abdeckungsberechnungen liefern Ausgangspunkte – die Feldverifizierung bestätigt die tatsächliche Leistung. Drei Testmethoden validieren die Gleichmäßigkeit der Abdeckung:
Wasserempfindlicher Papiertest: Lege gelbe Papierstreifen quer über den Deckbereich senkrecht zur Sprührichtung. Wassertropfen hinterlassen blaue Spuren. Eine gleichmäßige Blaudichte weist auf eine gute Abdeckung hin. Lücken oder Streifen zeigen Abstandsprobleme. Einfach und visuell, aber nur qualitativ.
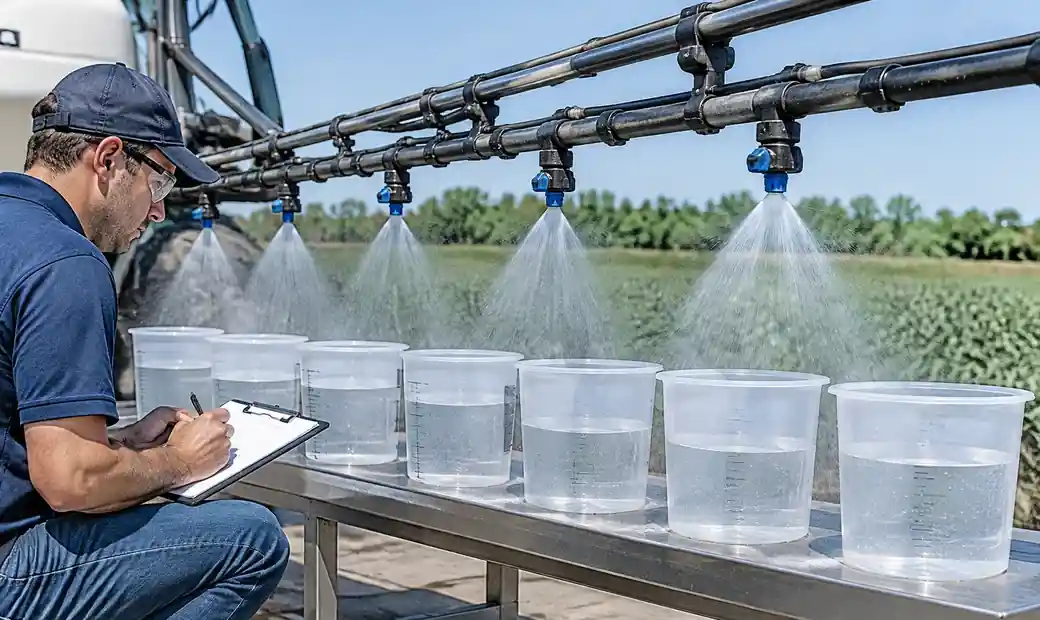
Methode der Sammelpfanne: Stellen Sie gleich große Sammelbehälter in regelmäßigen Abständen über die gesamte Sprühbreite hinweg. Betreib das System für einen festen Zeitraum. Messen Sie das gesammelte Volumen in jedem Behälter. Berechnen Sie den CV aus den Volumina. CV unter 15 % zeigt akzeptable Einheitlichkeit an. Dies ist die Standard-Agrarkalibrierungsmethode. ! 6-Abdeckung-Verifizierung-Test Sammelbeckenmethode für die Gleichmäßigkeitsprüfung der Sprühabdeckung Durchflusskontrolle: Messe die tatsächliche Durchflussrate jeder Düse bei Betriebsdruck. Eine Variation von über 10 % zwischen den Düsen weist auf Verschleiß, Verstopfungen oder Druckinkonsistenzen hin, die unabhängig von Abstandsberechnungen zu Abdeckungsproblemen führen können. Ersetzen oder reinigen Sie betroffene Düsen, bevor Sie den Abstand optimieren.
Digitale Sprühmusterung: Fortschrittliche Einrichtungen verwenden Sprühmusteranalysatoren, die die Tröpfchenverteilung messen und Gleichmäßigkeitskoeffizienten direkt berechnen. Diese Systeme liefern präzise CV-Messungen und erkennen Musterverzerrungen. Standardausstattung für Beschichtungen und pharmazeutische Anwendungen erfordert dokumentierte Einheitlichkeit.
Ich habe festgestellt, dass die Methode der Sammelschale das beste Gleichgewicht zwischen Genauigkeit und Praktikabilität für industrielle Installationen bietet. Verwenden Sie mindestens 8–10 Sammelpunkte über ein Düsenabstandsintervall für verlässliche Daten.
Häufige Probleme und Lösungen der Abdeckung
Problem: Streifen oder Streifen in der Deckung Ursache: Unzureichende Überlappung zwischen benachbarten Mustern. Der Abstand ist zu groß für die Montagehöhe und den Sprühwinkel. Lösung: Reduziere den Düsenabstand um 15–20 % oder erhöhe die Montagehöhe gemäß der Abstandsformel. Überprüfen Sie, ob Düsen symmetrische Muster erzeugen – abgenutzte Öffnungen erzeugen asymmetrische Muster, die sich nicht korrekt überlappen.
Problem: Übermäßige Überschneidung der Abdeckung führt zu Tropfen oder Überschwemmungen Ursache: Zu enge Abstände, was mehr als 70 % Überlappung erzeugt. Üblich beim Nachrüsten von Düsen, ohne den Abstand neu zu berechnen. Lösung: Erhöhen Sie den Abstand oder verringern Sie die Durchflussrate. Wenn der Abstand festgelegt ist, wählen Sie Düsen mit schmaleren Sprühwinkeln, um Überlappungen zu vermeiden.
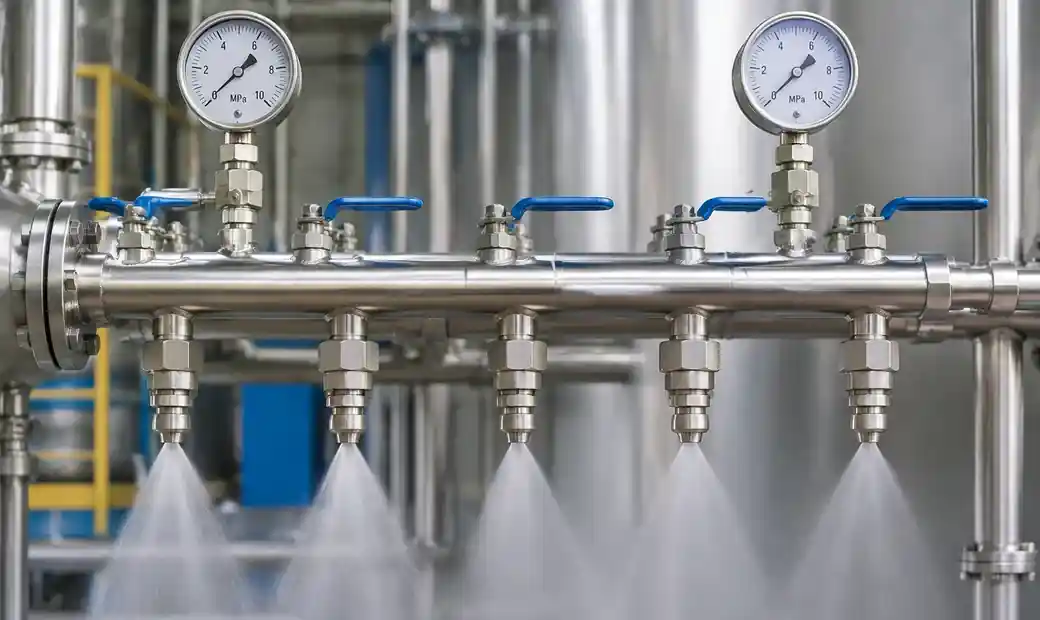
Problem: Die Abdeckung variiert entlang der Sprühlinie Ursache: Druckabfall über den Krümmer hinweg erzeugt Strömungsvariationen zwischen der ersten und der letzten Düse. Düsen am Linienende erhalten einen geringeren Druck und erzeugen schmalere Muster. Lösung: Verwenden Sie die richtige Manifold-Größe – der Durchmesser sollte die Geschwindigkeit unter 1,5 m/s halten. Installieren Sie Druckmesser an den Leitungen, um <10 % Druckabfall zu überprüfen. Betrachten Sie das Mittelzuführungs-Manifold-Design für lange Strecken.
! 7-Mannigfaltigkeitsdruckverteilung Sprühdüsenkrümmer zeigt die richtige Druckverteilung
Problem: Musterverzerrung an den Rändern des Abdeckungsbereichs Ursache: Enddüsen fehlen benachbarte Muster, mit denen sie sich verbinden können. Schafft eine schwache Abdeckung an Systemgrenzen. Lösung: Verlängern Sie die Düsenlinie über die erforderliche Abdeckungsfläche hinaus um einen Düsenabstand an jedem Ende oder positionieren Sie die Enddüsen in halbem Abstand zur Kante.
Problem: Die Abdeckung verschlechtert sich mit der Zeit Ursache: Düsenverschleiß vergrößert die Öffnungen, verändert Durchflussraten und Sprühwinkel. Chemische Ablagerungen blockieren teilweise die Durchgänge. Lösung: Führen Sie vierteljährliche Durchflusstests durch. Ersetzen Sie Düsen, die >10 % Durchflusssteigerung oder Musterverzerrung zeigen. Verwenden Sie geeignete Filterzubehör, um Verschleiß und Verstopfungen zu vermeiden. ! 8-Düse-Wartung-Inspektion Inspektion und Wartung der Sprühdüse für optimale Abdeckung
FAQ
Wie berechne ich den Düsenabstand für Kühlsysteme?
Verwenden Sie die Standardformel: Abstand = 2 × Höhe × tan(Winkel/2) × 0,5 für 50 % Überlappung. Bei Kühltürmen sollten Sie die Tropfengröße und die Drifteigenschaften an Ihrer Betriebsgröße überprüfen – sehr feine Sprühstöße erfordern aufgrund von Verdunstungsverlusten, bevor sie das Ziel erreichen.
Welchen Überlappungsprozentsatz sollte ich für Beschichtungsanwendungen verwenden?
Beschichtungsanwendungen erfordern typischerweise 60–70 % Überlappung, um eine Dynamik unter 10 % zu erreichen. Dies gewährleistet eine gleichmäßige Filmdicke ohne Streifen. Höhere Überlappungen erhöhen die Anzahl der Düsen, sind aber für hochwertige Oberflächen unerlässlich.
Kann ich für alle Düsentypen denselben Abstandsberechnung verwenden?
Nein. Die Formel funktioniert für flache Fächer- und Kegelmuster. Hohlkegeldüsen erfordern modifizierte Berechnungen, die die Ringverteilung berücksichtigen. Luftatomisierungssysteme benötigen empirische Tests, da die Mustergrenzen unklar sind und mit dem Luftdruck variieren.
Wie wirkt sich der Druck auf meine Deckungsberechnungen aus?
Der Betrieb mit deutlich falschem Druck verändert den Sprühwinkel um 5–15 %. Dies wirkt sich direkt auf die Abdeckungsbreite und den erforderlichen Abstand aus. Überprüfen Sie immer, ob Ihr Betriebsdruck mit den Düsenspezifikationen übereinstimmt, oder testen Sie den tatsächlichen Sprühwinkel bei Ihrem Druck und berechnen Sie den Abstand entsprechend neu.
Was ist die maximale Montagehöhe für eine einheitliche Abdeckung?
Die maximale praktische Höhe beträgt für die meisten Industriedüsen etwa 1,5–2,0 Meter. Darüber hinaus beeinträchtigen Tröpfchenauflösung, Windverschiebung und Verdunstung die gleichmäßige Abdeckung. Wenn eine größere Abdeckungsbreite benötigt wird, verwenden Sie größere Sprühwinkel, anstatt die Höhe übermäßig zu erhöhen.
Wie oft sollte ich die Abdeckungsmuster überprüfen?
Die vierteljährliche Überprüfung erkennt Verschleiß und Drift, bevor sie Qualitätsprobleme verursachen. Nach jedem Düsenwechsel, Druckänderungen oder Montagemodifikationen sollten Sie die Abdeckung sofort erneut testen. Kritische Beschichtungs- und chemische Anwendungen können monatliche Kontrollen rechtfertigen.
Fazit
Die Optimierung der Sprühabdeckung durch korrekte Muster- und Abstandsberechnungen reduziert Materialverschwendung, verbessert die Prozesskonsistenz und verhindert kostspielige Abdeckungsfehler. Die grundlegende Formel – Abstand = 2 × Höhe × tan(Winkel/2) × Überlappungsfaktor – bildet die mathematische Grundlage, aber eine erfolgreiche Umsetzung erfordert ein Verständnis dafür, wie Sprühwinkel, Montagehöhe, Überlappungsprozentsatz und Düsenmustertypen interagieren.
Branchenübliche 50%-Überschneidungen liefern CV-Werte von 10–15 %, die für die meisten Anwendungen geeignet sind, während kritische Prozesse 60–70% Überlappung für CV unter 10 % verlangen. Montagehöhen zwischen 0,5 und 1,5 Metern gleichen die Abdeckungsbreite gegen die Integrität der Tröpfchen aus. Verifizieren Sie stets den berechneten Abstand durch Sammelbeckentests oder Sprühmusteranalyse, bevor Sie das Systemdesign finalisieren.
Der Unterschied zwischen ausreichender und optimierter Abdeckung liegt in systematischer Berechnung, Feldverifikation und laufender Wartung. Anlagen, die richtige Abstandsprotokolle implementieren, berichten von 20–30 % Reduktionen des Chemikalienverbrauchs und praktisch der Auslösung von Überarbeitungen durch Deckungsfehler. Ob neue Systeme entwerfen oder bestehende Installationen beheben – die Anwendung dieser Berechnungsmethoden sorgt für eine gleichmäßige Verteilung und maximiert die Rendite auf Ihre Sprühanlageinvestition.