


Messung der Sprühdüsenleistung: Schlüsselkennzahlen und Methoden
Eine genaue Düsenleistungsprüfung verhindert kostspielige Produktionsfehler. In unseren 15+ Jahren bei YuechenPrecision Technology haben abgenutzte Düsen zu einer Produktablehnung im Wert von 120.000 Dollar durch inkonsistente Abdeckung geführt und jährlich 40.000+ Gallonen verschwendet. Dieser Leitfaden behandelt vier kritische Messungen – Durchflussrate, Sprühmuster, Tröpfchengröße und Druckflusseigenschaften – mit Testprotokollen aus unserem Qualitätskontrolllabor.
- 1. Warum Performance Testing wichtig ist
- 2. Durchflussprüfungsmethoden
- 2.1. Gravimetrische Methode
- 2.2. Volumetrische Methode
- 2.3. Vergleich von Durchflusszählern
- 3. Sprühmusteranalyse
- 3.1. Musterationstest
- 3.2. Visuelle Inspektion
- 3.3. Lasermessung
- 4. Tropfengrößenmessung
- 4.1. Wichtige Parameter
- 4.2. Messmethoden
- 4.3. Anwendungsziele
- 5. Druckflusscharakterisierung
- 5.1. Abflusskoeffizient
- 5.2. K-Faktor-Tests
- 6. Testhäufigkeit und Kriterien
- 6.1. Eingehende Qualitätskontrolle
- 6.2. Dokumentation
- 6.3. Gemeinsame Herausforderungen
- 7. FAQ
- 8. Fazit
Warum Performance Testing wichtig ist
Der Verfall der Düse ist allmählich und unsichtbar, bis zum Produktionsfehler. Eine voll konische Düse, die mit 10 % Überstrom arbeitet, verschwendet monatlich 3.650 Gallonen (8 Stunden pro Tag) und beeinträchtigt dabei die Haftung oder Kühlwirkung der Beschichtung.
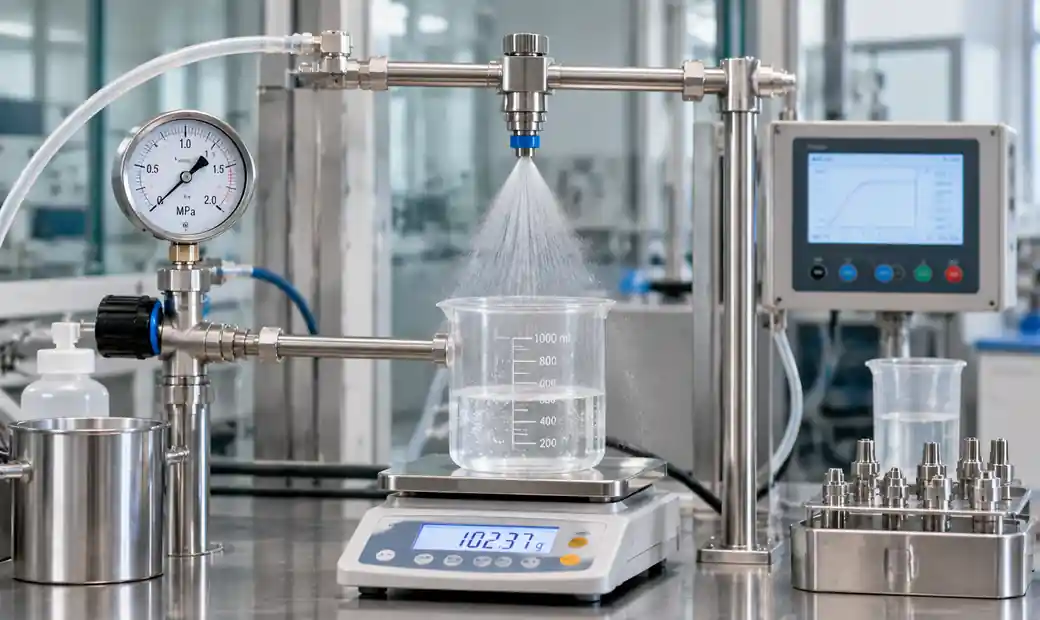
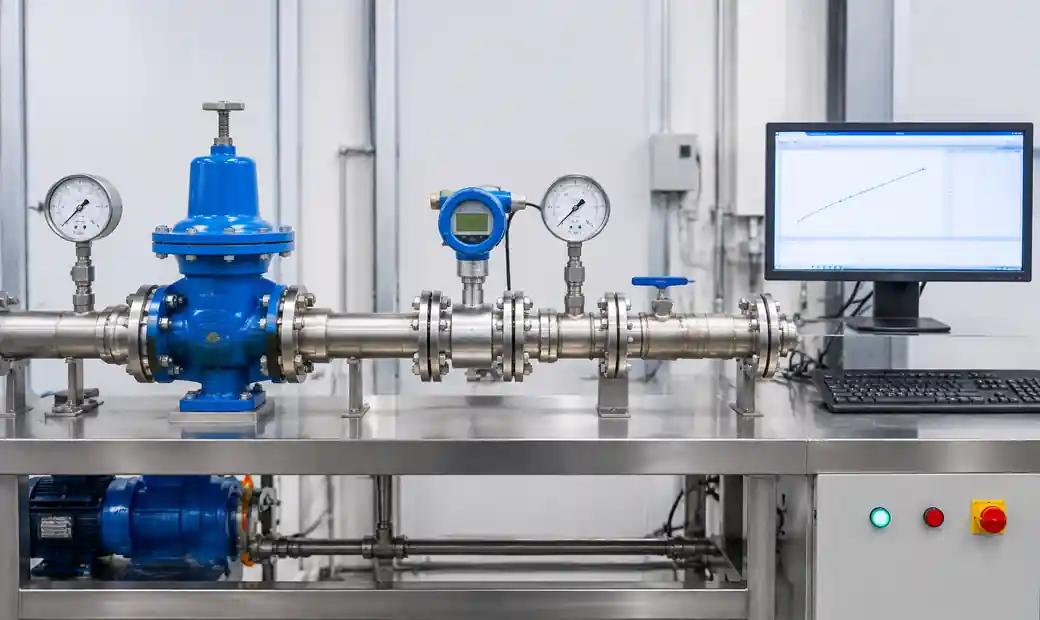
! 1-Industrie-Düse-Qualitätskontroll-Labor-Prüfung Sprühdüsen-Leistungsprüfausrüstung im Qualitätskontrolllabor zeigt das Aufbau der Durchflussmessung
Laut Spraying Systems Co.-Forschung erzeugt schon 5 % Verschleiß an der Öffnung Deckungslücken bei präzisen Anwendungen. Die Prüfung identifiziert Verschleiß vor Materialverschwendung (10–40 % Überverbrauch), Produktfehler (Musterverzerrung), Energieverluste (8–15 % Effizienzverlust der Pumpe) oder Compliance-Verstöße (Durchflussverstöße).
Durchflussprüfungsmethoden
Die Durchflussrate muss den Herstellerspezifikationen innerhalb von ±5 % (Präzision) oder ±10 % (allgemeine industrielle Nutzung) entsprechen.
Gravimetrische Methode
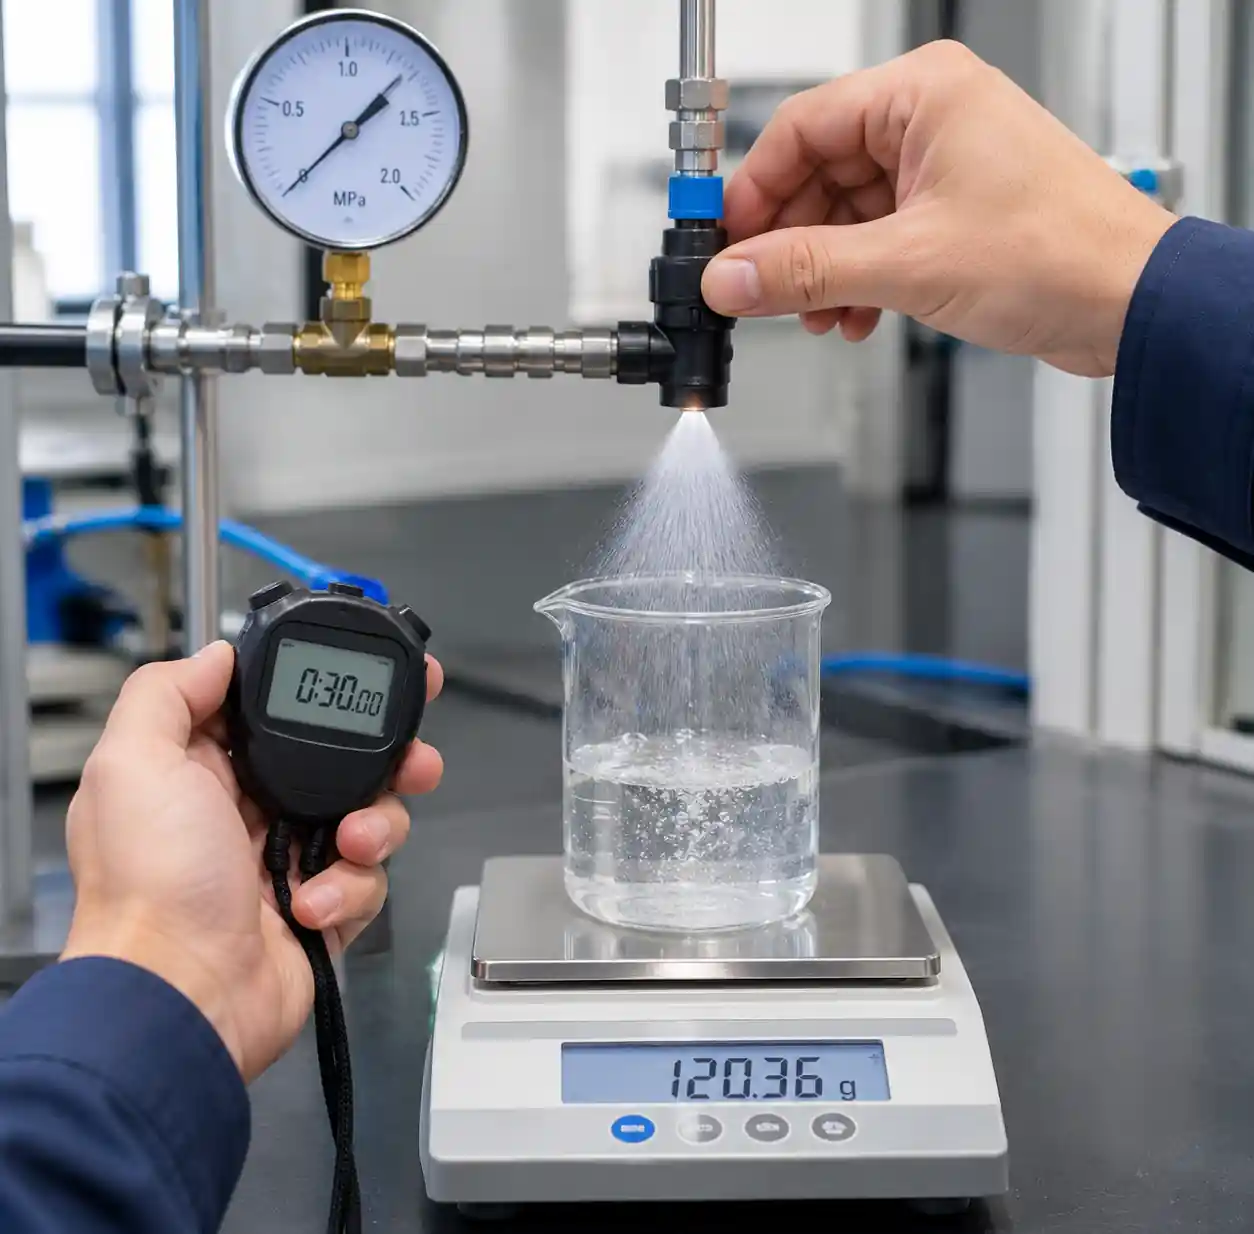
Der Laborstandard für Luftatomisierende Düsen und kritische Anwendungen. Ausrüstung: Analysegewicht (±0,1 g), Stoppuhr (±0,01 s), Druckanzeige (±0,5 % FSA), Thermometer.
Protokoll: Stabilisiere den Druck → sammle Sprühneit für 60–300 Sekunden → wiege Masse → berechnet Q = (Masse × SG) / Zeit → wiederhole 3× und Durchschnitt.
Ersatzschwellen laut Verschleißstudien:
- 5 %: Präzisionsbeschichtung, Pharmazeutik, Lebensmittelverarbeitung
- 10 %: Standardindustrielle Anwendungen
- 15 %: Nicht-kritische Abspülung, Staubunterdrückung ! 2-Sprüh-Düse-Durchfluss-Test-gravimetrische Methode Techniker führt gravimetrische Durchflusstests an der industriellen Sprühdüse mit Präzisionsmaßstab durch
Volumetrische Methode
Feldtests für Tankreinigungsdüsen: Im kalibrierten Behälter → Zeit-zu-Volumen-Markierung → Q = Volumen / Zeit. Genauigkeit: ±3–5 %.
Vergleich von Durchflusszählern
| Metertyp | Genauigkeit | Am besten für | Einschränkungen |
|---|---|---|---|
| Elektromagnetisch | ±0,5 % | Wasserbasierte Systeme | Benötigt Leitfähigkeit >5 μS/cm |
| Turbine | ±0,25-1% | Sauber, mit niedriger Viskosität | Beschmutzung/Verschleiß beeinflusst die Genauigkeit |
| Coriolis | ±0,1 % | Viskos, mehrphasig | Hohe Kosten, Druckabfall |
| Positive Verdrängung | ±0,5 % | Öle, Chemikalien | Nicht für Schleifmittel |
EPA-Protokolle eine jährliche Kalibrierungsverifikation erforderlich machen.
Sprühmusteranalyse
Mustertests zeigen Verschleiß, Verstopfungen oder Defekte, die bei der Durchflussrate übersehen werden. Düsen können Durchflusstests bestehen, während sie verzerrte Muster liefern, was zu Anwendungsfehlern führt.
Musterationstest
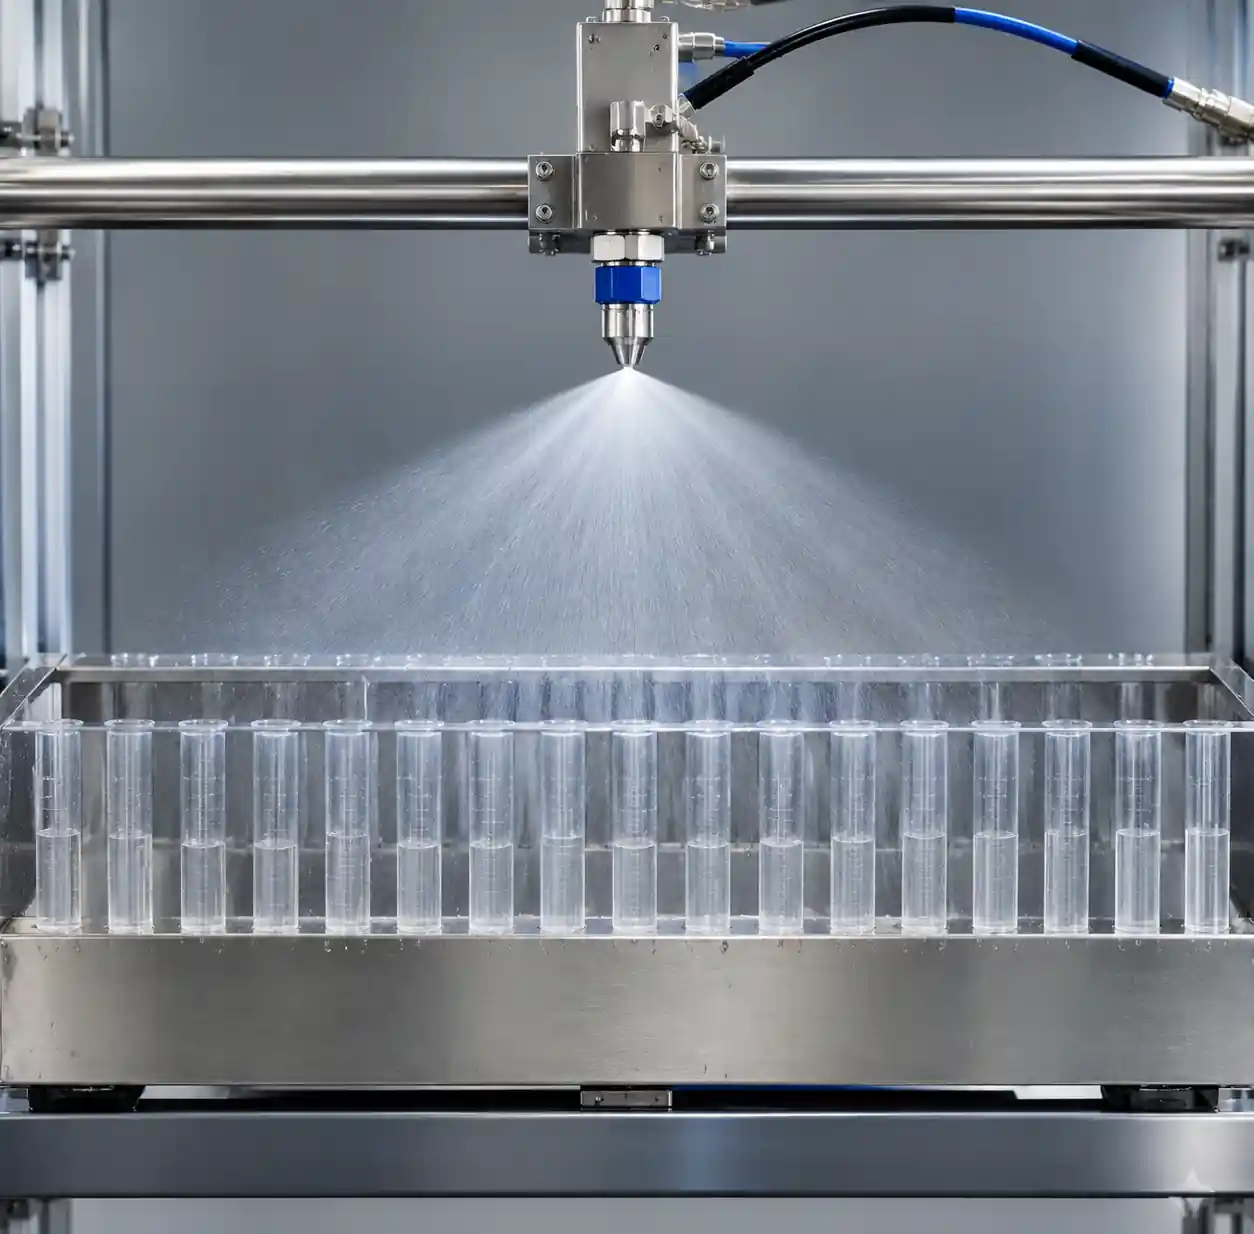
Sammelt Sprühen über mehrere Röhren, um die volumetrische Verteilung abzubilden und den Variationskoeffizienten (CV) zu berechnen.
Aufbau: 20–50 Sammelröhren im Abstand von 2–5 cm → 50 cm Düsenabstand (ISO 5682-1) → 1–3 Minuten Abfang → Druck ±2 %.
Analyse: Berechnen Sie das mittlere Volumen → Standardabweichung → CV = (SD / Mittelwert) × 100 %
Akzeptanz:
- CV <10%: Ausgezeichnet (Präzisionslandwirtschaft, Beschichtung) - CV 10-15%: Zulässige industrielle Nutzung - CV >15%: Ersetzen
Forschung zeigt CV <7 % optimal für flache Lüfterdüsen beim Präzisionssprühen. ! 3-Sprüh-Muster-Analyse-Muster-Sammlung-Röhren Patternator-Testgeräte mit Sammelröhren, die die Analyse der Sprühmusterverteilung zeigen
Visuelle Inspektion
Feldverifikation durch Sprühen auf eine saubere Oberfläche. Check: Symmetrie um die Mittellinie, scharfe, feucht-trockene Kanten, keine hohlen Zentren in vollen Zapfen, kein Tailing. Defekte deuten auf Streifenbildung (partielle Verstopfung), schwere Mitte/schwache Kanten (Verschleiß), asymmetrisches Muster (Spitzenschädigung).
Lasermessung
Die kontaktlose Methode erfasst: Sprühwinkel (±0,5°), Musterbreite, Symmetrieanalyse, dynamische Stabilität. Kritisch für hohle Kegeldüsen bei Gasreinigungsanwendungen.
Tropfengrößenmessung
Die Tröpfchengrößenverteilung (DSD) bestimmt die Abdeckungseffizienz, Verdunstungsraten, Driftpotenzial und Oberflächenwechselwirkung. Die gleiche Durchflussrate führt zu sehr unterschiedlichen Ergebnissen je nach Tröpfchengröße.
Wichtige Parameter
| Parameter | Definition | Bedeutung |
|---|---|---|
| Dv10 | 10% Volumen kleiner als das hier | Feinfraktion, Driftpotenzial |
| Dv50 (VMD) | Volumenmitteldurchmesser | Primärgrößencharakterisierung |
| Dv90 | 90 % Volumen kleiner als dieses | Grober Bruch, Stoßkraft |
| Spannweite | (Dv90 - Dv10) / Dv50 | Gleichmäßigkeit (niedriger = besser) |
ISO 25358:2018 klassifiziert: Sehr fein (<100 μm) bis extrem grob (>650 μm).
Messmethoden
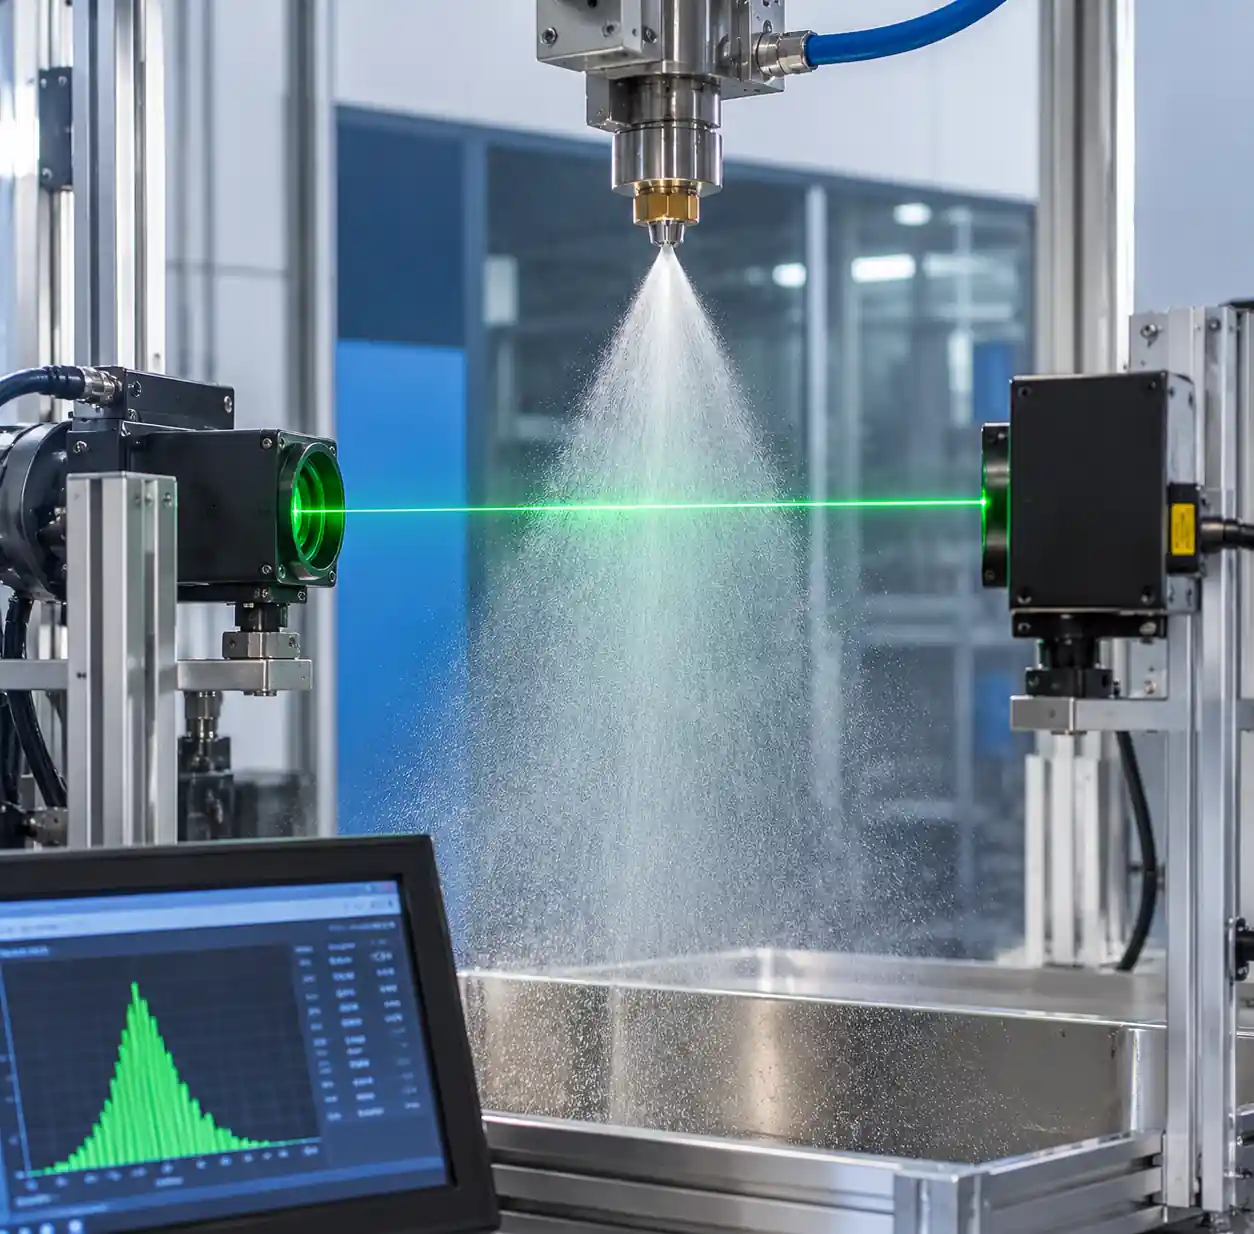
Laserbeugung: Industriestandard, Bereich 0,1–3000 μm gemäß ISO 13320. Testdauer: 10–30 Sekunden, ±2 % Genauigkeit. Verwendet für die Entwicklung von Feinbesprühungsdüse.
Phasen-Doppler (PDA): Gleichzeitige Größe + Geschwindigkeit an räumlichen Punkten. Forschung zeigt sich hervorragend bei Punkt-für-Punkt-Spritzkartierung, Geschwindigkeitscharakterisierung und zweiphasigem Durchfluss.
Shadowgraphy: Direkte Bildgebung zur Kalibrierung. ISO-Düsenstudien gegen andere Methoden validieren. ! 4-Laser-Beugungs-Tropfengröße-Messsystem Laserbeugungssystem misst die Größenverteilung der Sprühdüse mit sichtbarem Sprühstrahlen
Anwendungsziele
- Luftbefeuchtung: Dv50 = 5–15 μm (vollständige Verdunstung)
- Beschichtung: Dv50 = 30-80 μm (Abdeckung ohne Durchläufe)
- Kühlung: Dv50 = 100–400 μm (Wärmeübertragung)
- Tankreinigung: Dv50 = 500–2000 μm (Aufprallkraft)
Druckflusscharakterisierung
Die Druck-Fluss-Beziehung zeigt die hydraulische Leistung. Richtig konstruierte Düsen folgen Q = K × √P, wobei K der Durchflusskoeffizient ist.
Abflusskoeffizient
Quantifiziert Effizienz versus theoretischen Fluss. Forschung zeigt, dass gut konstruierte Düsen Cd = 0,92-0,98 erreichen.
Berechnung: Tatsächlicher Abfluss messen → theoretischer Q = A × √(2ΔP/ρ) → Cd = Qactual / Qtheoretical
Interpretation:
- 0,95-0,98: Ausgezeichnet, minimale Verluste
- 0,90-0,95: Gut, typisch industriell
- <0,90: Hohe Verluste, bedarf einer Optimierung ! 5-Druck-Fluss-Kurve-Test-mehrere-Druckpunkte Sprühdüse K-Faktor-Testanlage mit Druckreglern und Durchflussmessgeräten
K-Faktor-Tests
K = Q / √P vereinfacht Systemberechnungen.
Protokoll: Teste bei 5+ Drücken (z. B. 20, 40, 60, 80, 100 PSI) → Messe des Durchflusses → berechnen K → verifiziere <3 % Variation.
Reale Düsen zeigen Q = K × P^n, wobei n = 0,45–0,52 aufgrund von Turbulenzen, Reynolds-Effekten und Kavitation gilt. NIST-Studien zeigen, dass kalibrierte Düsen innerhalb von 0,15 % in den Laboren übereinstimmen.
Testhäufigkeit und Kriterien
Eingehende Qualitätskontrolle
100%-Durchflusstest für Produktionsdüsen. Probentests (1–5 %) für Muster-/Tröpfchengröße. Grenzwerte: Durchfluss ±3–5 %, Muster CV <10 %, Winkel ±3°. ### Betriebsplan | Anwendung | Intervall | Schlüsselkennzahlen | Ersetzen wann | |---|---|---|---| | Präzisionsbeschichtung | 100-200 Stunden | Durchfluss, CV, Tröpfchengröße | Durchfluss >5 %, CV >10 % | | Tankreinigung (Lebensmittel/Pharma) | 500 Stunden/vierteljährlich | Fluss, Abdeckung | Durchfluss >10 %, Lücken | | Kühlsysteme | 1000 Stunden/halbjährlich | Fluss, Winkel | Durchfluss >15 %, Verstopfung | | Staubunterdrückung | 2000 Stunden/Jahr | Fluss | Durchfluss >20 % |
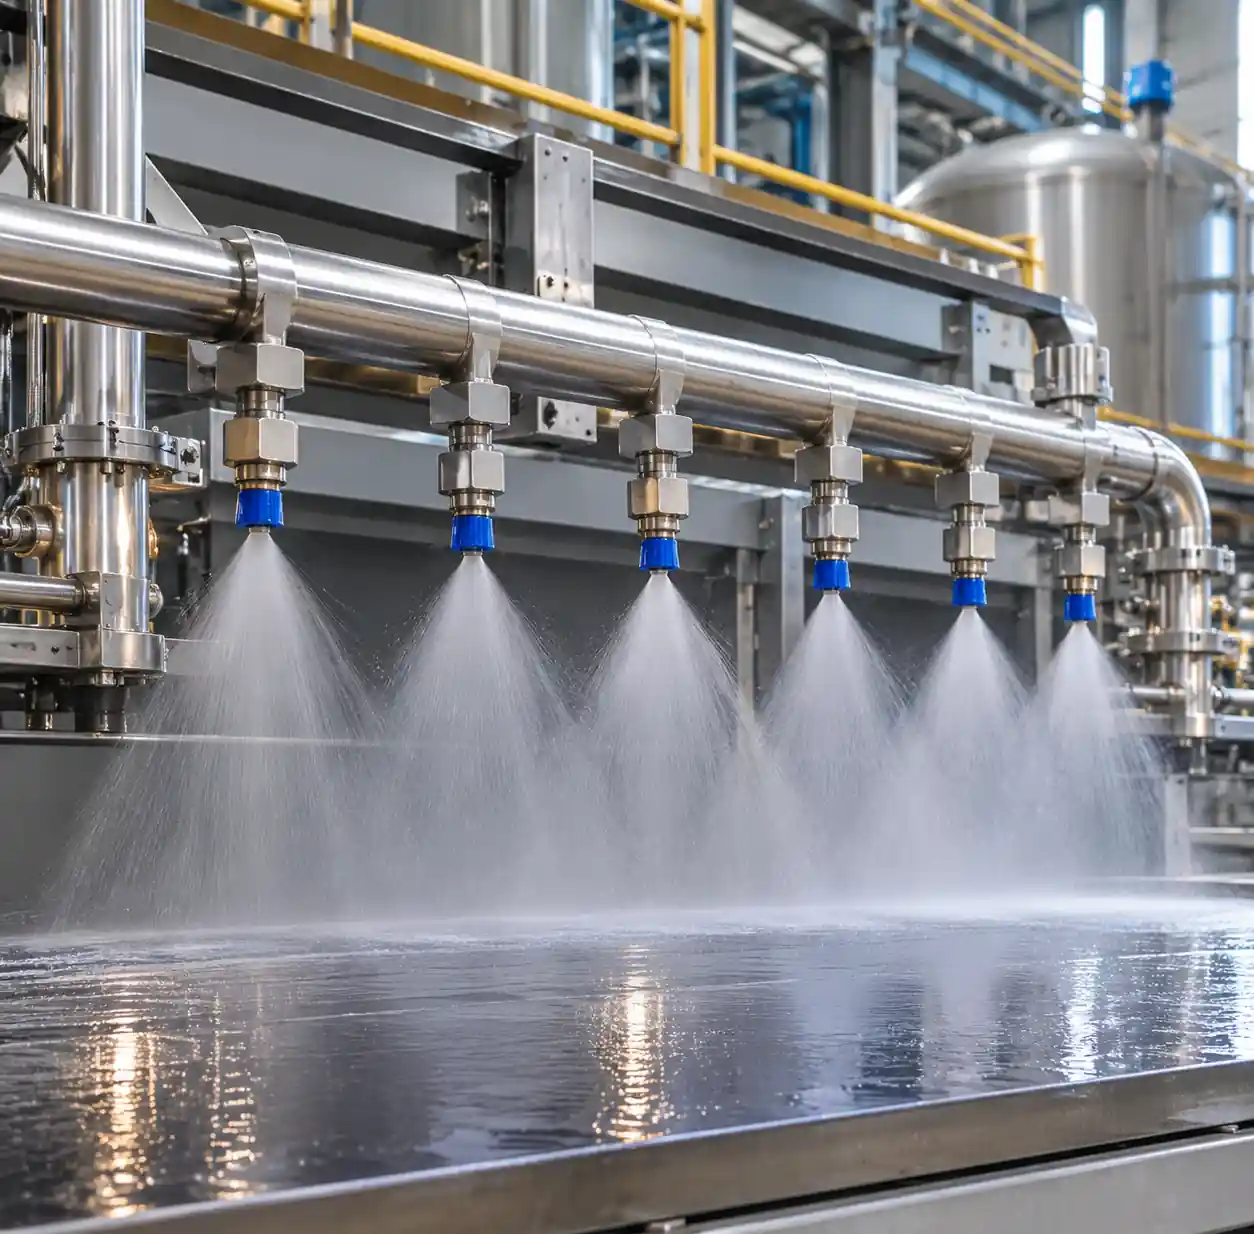
Forschung zeigt einen proaktiven Austausch bei 80 % Ausfallschwelle, reduziert die Ausfallzeit um 65 %. ! 6-Industrie-Düsen-Array-Verteiler-System-Installation Industrielles Sprühdüsen-Ansaugrohrsystem mit mehreren Düsen, die periodische Leistungstests erfordern
Dokumentation
Aufzeichnen: Testdatum, Bediener, Gerätekalibrierung, Bedingungen (Druck, Temperatur), Messwerte, Bestehen/Nichtbestehen, Korrekturmaßnahmen. ISO 9001 erfordert Rückverfolgbarkeit für regulierte Branchen.
Gemeinsame Herausforderungen
Druckschwankungen: ±5 % Druck → ±2,5 % Durchflussfehler. Verwende ±1%-Regler, erlaube 30-Sekunden-Stabilisierung.
Temperatureffekte: Die Viskosität des Wassers ändert sich um 2-3%/°C, Öle 5-10%/°C. Stabilisieren Sie die Flüssigkeit auf ±2°C, Korrekturen vornehmen.
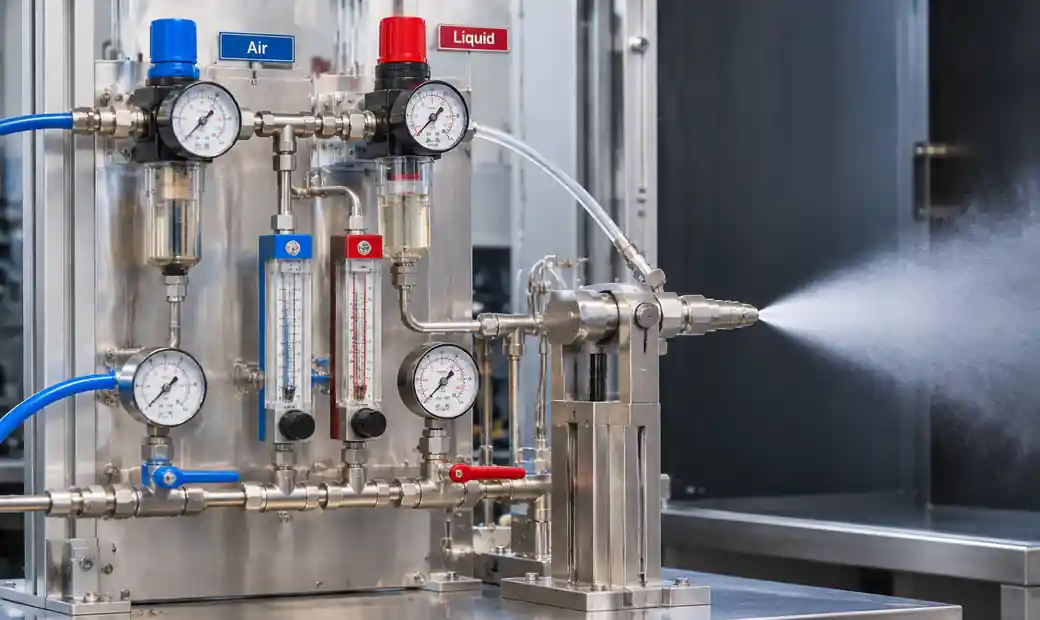
Zwei-Fluid-Düsen: Luftatomisierung erfordert die Kontrolle des Flüssigkeitsdrucks + Luftdrucks + Luft-Flüssigkeits-Verhältniss. Teste über den gesamten ALR-Bereich. ! 7-Luft-Atomisierung-Düse-Zwei-Fluid-Leistungstest Luftatomisierungs-Düsen-Leistungstest zeigt Druckluft- und Flüssigkeitsdruckregulierung
Tröpfchenprobenahme: Die Mittelmessungen unterscheiden sich von den Kanten. ISO-Richtlinien Empfehlung mehrerer Punkte, Traversmechanismus, >10.000 Tröpfchenproben.
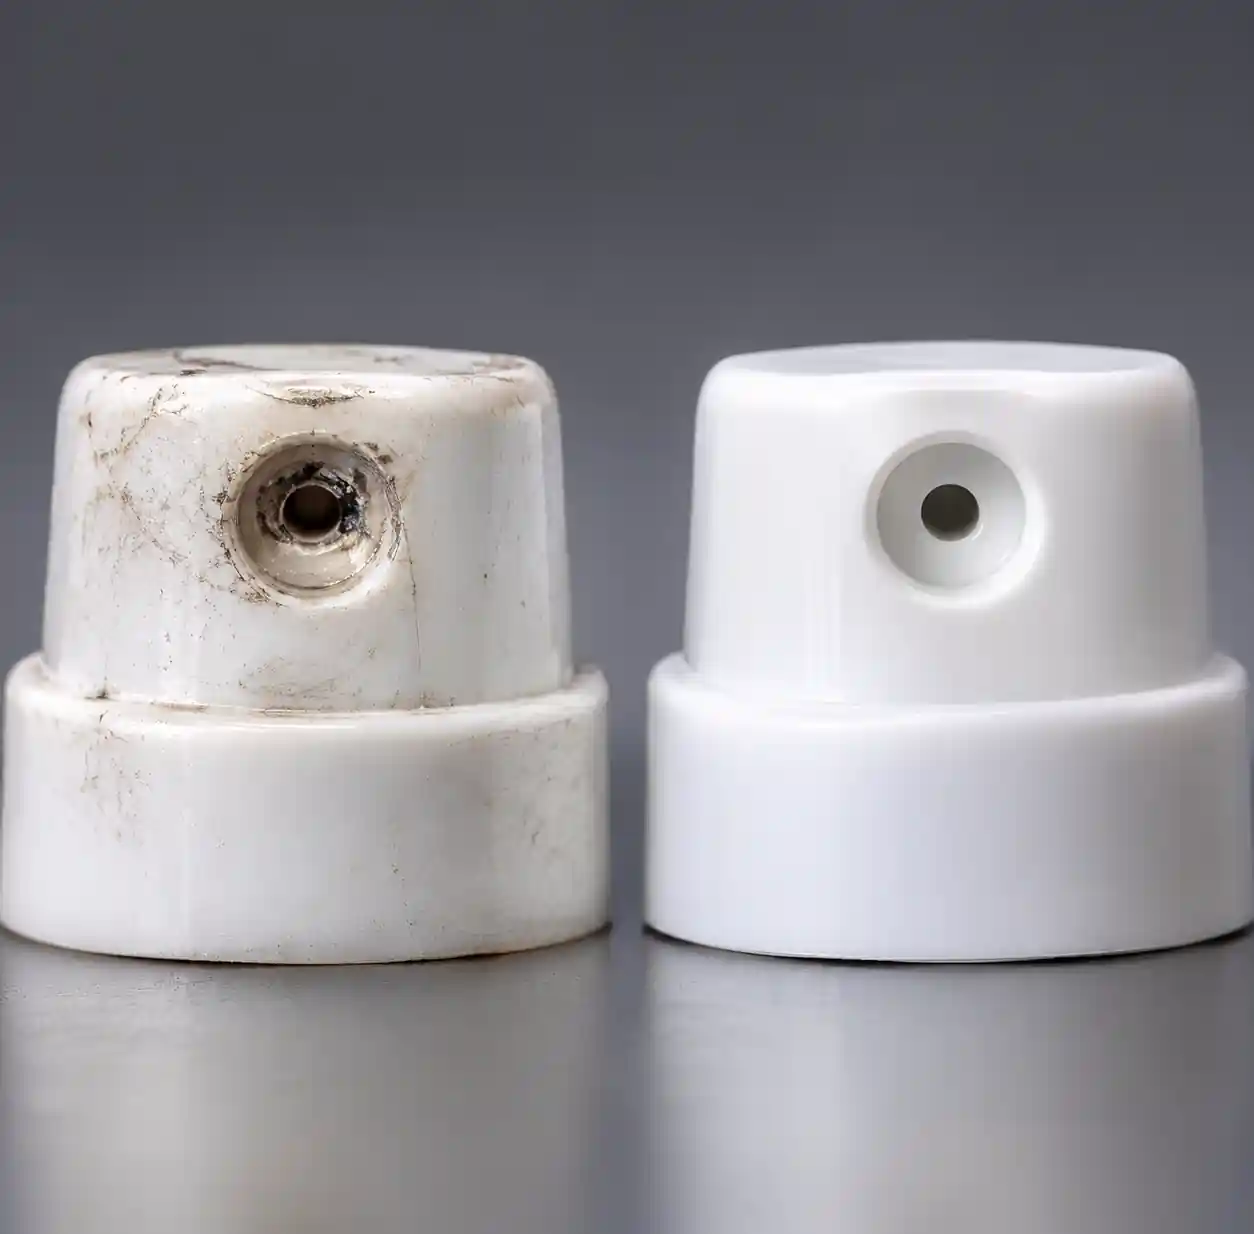
Einheitsvariation: Fertigungstoleranzen führen zu ±2–4 % Durchflussschwankung. Bin-Sortierung nach K-Faktor für kritische Arrays, die ±1 % Matching erfordern. ! 8-getragen-gegen-neue-Düsen-Vergleichsmikroskop Mikroskopvergleich zeigt abgenutzte Sprühdüseöffnung versus neue Düse, die Verschleißmuster demonstriert
FAQ
Wie oft sollten Sprühdüsen Leistungstests durchführen?
Die Testhäufigkeit hängt vom Anwendungsschwere ab. Präzisionsbeschichtung: alle 100–200 Stunden. Allgemeine Kühlung: halbjährlich (1000 Stunden). Verbrauchsstarke Anwendungen (abrasive Suspensions): wöchentlich. Wirtschaftliche Analysen, die Testkosten mit Ausfallzeiten vergleichen, ergibt optimale Intervalle – typischerweise wenn 5–10 % die Ersatzkriterien erreichen.
Was führt dazu, dass Düsen Leistungstests nicht bestehen?
Drei Hauptmodi: (1) Öffnungsverschleiß durch Schleifmittel, die zu einem Anstieg des Durchflusses und Musterverzerrungen führen (70 % der Ausfälle bei YuechenPrecision); (2) Verstopfungen durch Kontamination und verursachen asymmetrische Muster (20 %); (3) Körperlicher Schaden durch das Handling (10 %). Verschleiß dominiert im industriellen Dienst.
Können Tests die verbleibende Lebensdauer der Düse vorhersagen?
Ja. Diagrammieren Sie die Durchflussrate über die Stunden, um die Verschleißrate zu bestimmen (typisch: 0,5–2 % pro 100 Stunden im Schleifdienst). Wenn der Trend im nächsten Intervall einen Überschuss von 10 % prognostiziert, planen Sie einen Austausch. Dies reduziert Notfall-Austausch um 80 % in unseren Installationen.
Welche Ausrüstung wird für die grundlegende Überprüfung benötigt?
Mindest: (1) Druckanzeige 1 % Genauigkeit; (2) Graduierter Zylinder 500-1000 mL plus Stoppuhr für den Durchfluss; (3) Flache Oberfläche für visuelles Muster. Dieses Bausatz für 200–300 Dollar bietet ±5 % Durchflussgenauigkeit, was für Wartungsentscheidungen ausreicht.
Benötigen verschiedene Düsentypen unterschiedliche Methoden?
Ja. Volle Kegeldüsen Fokus auf Gleichmäßigkeit von Fluss und Winkel. Hohle Kegeln Ringdickenmessung erforderlich. Luft atomisiert benötigt Tröpfchencharakterisierung im gesamten ALR-Bereich. Konsultiere die Herstellerspezifikationen für Protokolle.
Wie genau müssen die Messungen sein?
Die Messgenauigkeit sollte 5 × besser sein als die Toleranz. Für ±5 % Durchflussspezifikation verwenden Sie ±1 % Ausrüstung. Für ±10 % Toleranz reichen ±2 %. Dies stellt sicher, dass die Messunsicherheit keine Spezifikationsgrenzen gemäß ISO 17025 verbraucht.
Was ist das Verhältnis zwischen Verschleiß und Druck?
Höherer Druck beschleunigt den Verschleiß durch erhöhte Geschwindigkeit/Erosion. Die Verschleißrate verdoppelt sich, wenn der Druck um 50 % steigt. Kavitation verursacht schwere Schäden, wenn der lokale Druck unter den Dampfdruck fällt. Entwerfen Sie Systeme mit 60–80 % des maximalen Nenndrucks für optimale Lebensdauer.
Sollten Düsen einzeln oder als Sets ersetzt werden?
Für Anwendungen mit gleichmäßiger Abdeckung (Beschichtung, Waschen) ersetzen Sie komplette Verteilersätze, um die Durchflusskonsistenz zu gewährleisten. Individueller Austausch ist akzeptabel für: Ein-Düsen-Stationen, nicht-kritische Nutzung oder wenn andere innerhalb der ±3%-Spezifikation testen. Das Mischen von Neuem und Abgetragen führt zu Uneinheitlichkeit. Siehe unseren Auswahlleitfaden.
Fazit
Systematische Düsentests verhindern Verluste, die die Testkosten bei Null übersteigen. Eine 30-Dollar-Düse mit 10 % Überspezifikation verschwendet allein 2.000 Dollar jährlich an Chemikalien, plus Qualitätsmängel, die 10–100 × mehr an Schrott kosten. Vier Messungen – Durchflussrate (gravimetrisch/volumetrisch), Sprühmuster (Musterator/visuell), Tröpfchengröße (Laserbeugung) und Druck-Fluss-Kurven (K-Faktor) – liefern eine vollständige Charakterisierung.
Testen Sie an drei Punkten: eingehende Qualitätskontrolle (100 % Durchflussverifikation), Installationsinbetriebnahme (Basis) und geplante Intervalle (100–2000 Stunden). Verwenden Sie quantitative Kriterien: Fluss ±5–10 %, Muster-CV <10–15 %, Winkel ±3°. Die Trendanalyse ermöglicht eine vorausschauende Ersetzung vor Ausfällen.
Bei YuechenPrecision Technology führt unser ISO-zertifiziertes Labor jährlich 50.000+ Düsentests mit gravimetrischer Strömungsmessung, Lasermusteranalyse und Laserbeugungstropfen-Größen durch. Dies stellt sicher, dass unsere industriellen Sprühprodukte kritische Spezifikationen für pharmazeutische, lebensmittel-, chemische und Automobilanwendungen erfüllen. Entdecken Sie Fertigungsanwendungen, um Tests in Aktion zu sehen.