


Übersprühung bei der Farbauftragung reduzieren: Techniken und Tipps
Um den Farbübersprühbereich von 40–50 % auf 15–25 % zu reduzieren: HVLP-Systeme verwenden (65–85 % Übertragungseffizienz), einen Sprühabstand von 15–20 cm im 90°-Winkel einhalten, den Luftdruck an der Kappe auf 8–12 PSI optimieren und die Kabinenbelüftung mit 30 Metern pro Minute sicherstellen. Diese Änderungen sparen in der Regel monatlich 850–1.800 US-Dollar an Beschichtungskosten für mittelgroße Betriebe, mit 18–24 Monaten Rückzahlungszeiten für die Ausrüstung.
- 1. Verständnis von Overspray und seiner Auswirkungen
- 2. Die richtige Sprühdüse auswählen
- 3. Optimierung der Luftdruckeinstellungen
- 4. Beherrschung von Sprühdistanz und -winkel
- 5. Kontrolle des Sprühmusters für Präzision
- 6. Design und Belüftung der Sprühkabine
- 7. Quantifizierung von Kosteneinsparungen durch reduziertes Überspray
- 8. FAQ
- 9. Fazit
Verständnis von Overspray und seiner Auswirkungen
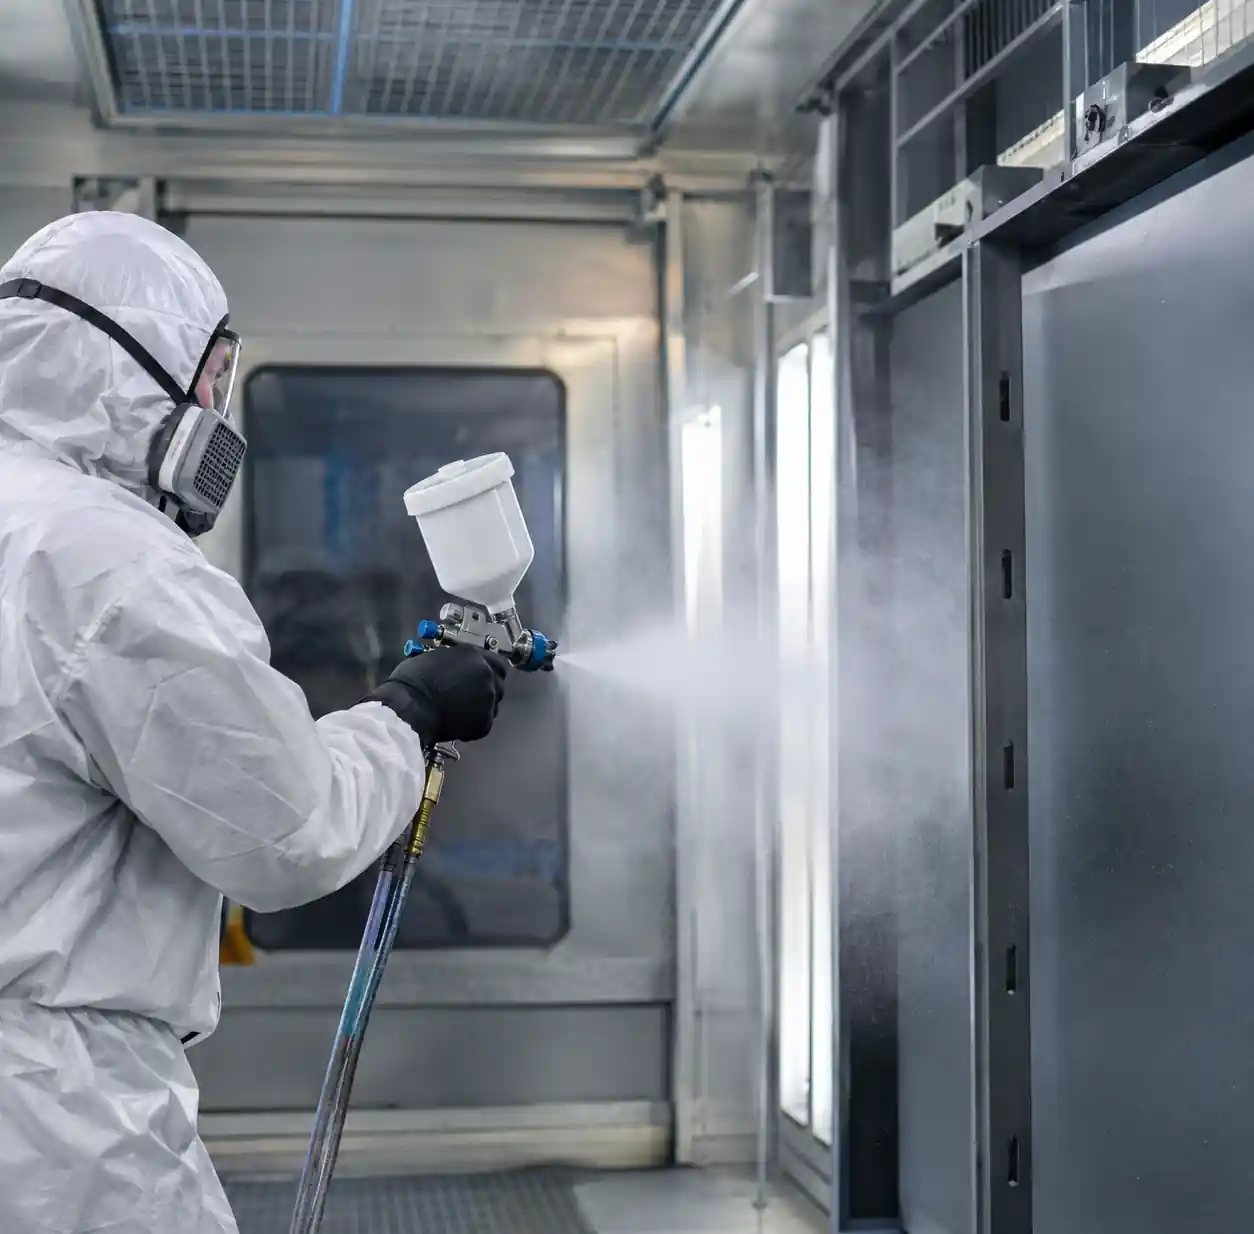
Übersprühung tritt auf, wenn zerstäubte Farbpartikel die Zieloberfläche verfehlen und zu luftgetragenem Abfall werden. In industriellen Umgebungen können die Übersprühraten bei herkömmlichen Sprühsystemen 30–50 % erreichen, was bedeutet, dass fast die Hälfte Ihres Beschichtungsmaterials das Produkt nie erreicht.
! 1-Übersprühen-Industriebeschichtung-Abfall Farbübersprühabfall in industrieller Beschichtungsumgebung
Die finanziellen Auswirkungen gehen über verschwendete Farbe hinaus. Überspray schafft gefährliche Umgebungen, die Atemschutzgeräte und Schutzausrüstung erfordern, erhöht die Belüftungskosten und erfordert eine umfassende Reinigung der Kabinen. Bei der Autorenovierung verlängert das Übersprühen der benachbarten Paneele Stunden an Vorbereitungszeit. Für Produktionslinien bedeutet das abgelehnte Teile und Überarbeitungen.
Umweltvorschriften haben das Überspraymanagement kritisch gemacht. VOC-Emissionen aus verschwendeten Beschichtungen führen zu Compliance-Kosten und potenziellen Geldstrafen. Das Verständnis der Quellen für Überspritzung hilft dir, Verbesserungen dort zu steuern, wo sie am wichtigsten sind.
Die richtige Sprühdüse auswählen
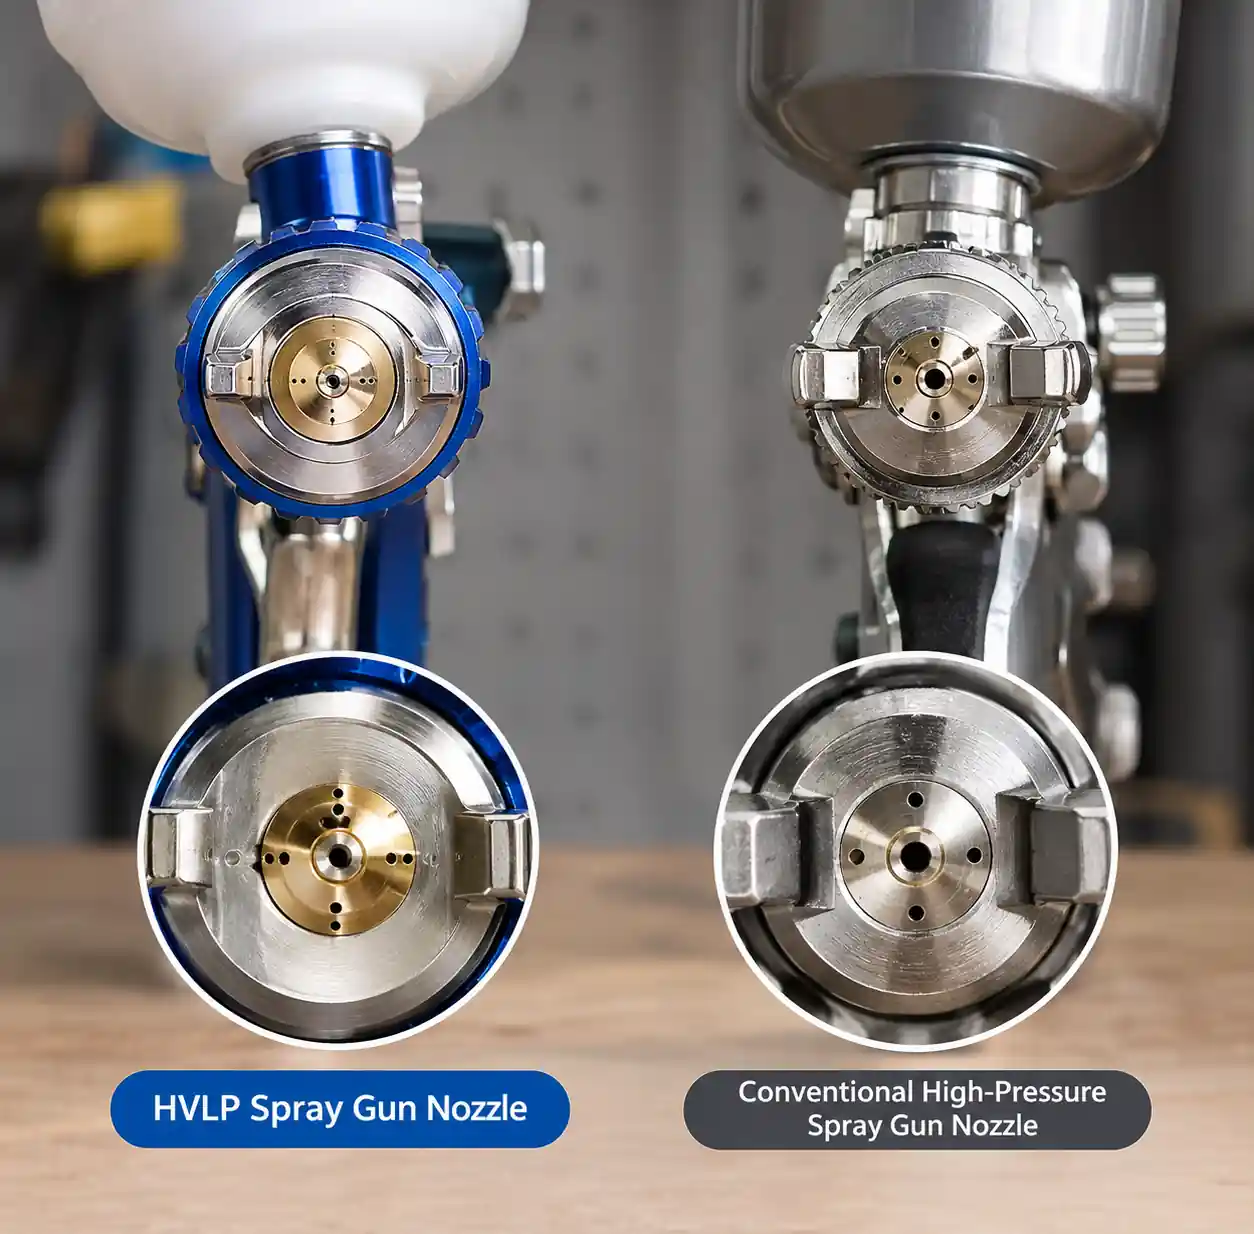
! 2-Spray-Düse-Vergleich-hvlp-konventionell Vergleich von HVLP und herkömmlichen Sprühdüsen
Die Auswahl der Düse bestimmt grundlegend die Atomisierungsqualität und die Übersprühwerte. Die falsche Düse atomisiert zu fein, wodurch Partikel abdriften, anstatt auf das Ziel zu landen.
HVLP vs. herkömmliche Sprühsystem
| Systemtyp | Übertragungseffizienz | Übersprühniveau | Beste Anwendungen |
|---|---|---|---|
| HVLP (Hochvolumen Niederdruck) | 65-85% | Low | Automobilverarbeitung, Möbel, Präzisionsbeschichtung |
| Konventioneller Hochdruck | 25-45 % | High | Schwere industrielle Anwendungen mit schneller Abdeckung |
| LVLP (Low Volume Low Pressure) | 60-75 % | Moderat | Kleine Teile, Detailarbeit |
| Luftlos | 50-60% | Moderat | Große Flächen, Schutzbeschichtungen |
Die HVLP-Technologie reduziert Übersprühkraft, indem sie Farbe bei niedrigerem Luftdruck verdampft (typischerweise 10 PSI am Deckel gegenüber 50+ PSI bei herkömmlichen Waffen). Niedrigere Atomisierungsenergie erzeugt größere, kontrolliertere Tröpfchen, die Luftströmungen widerstehen und die Zieloberfläche erreichen.
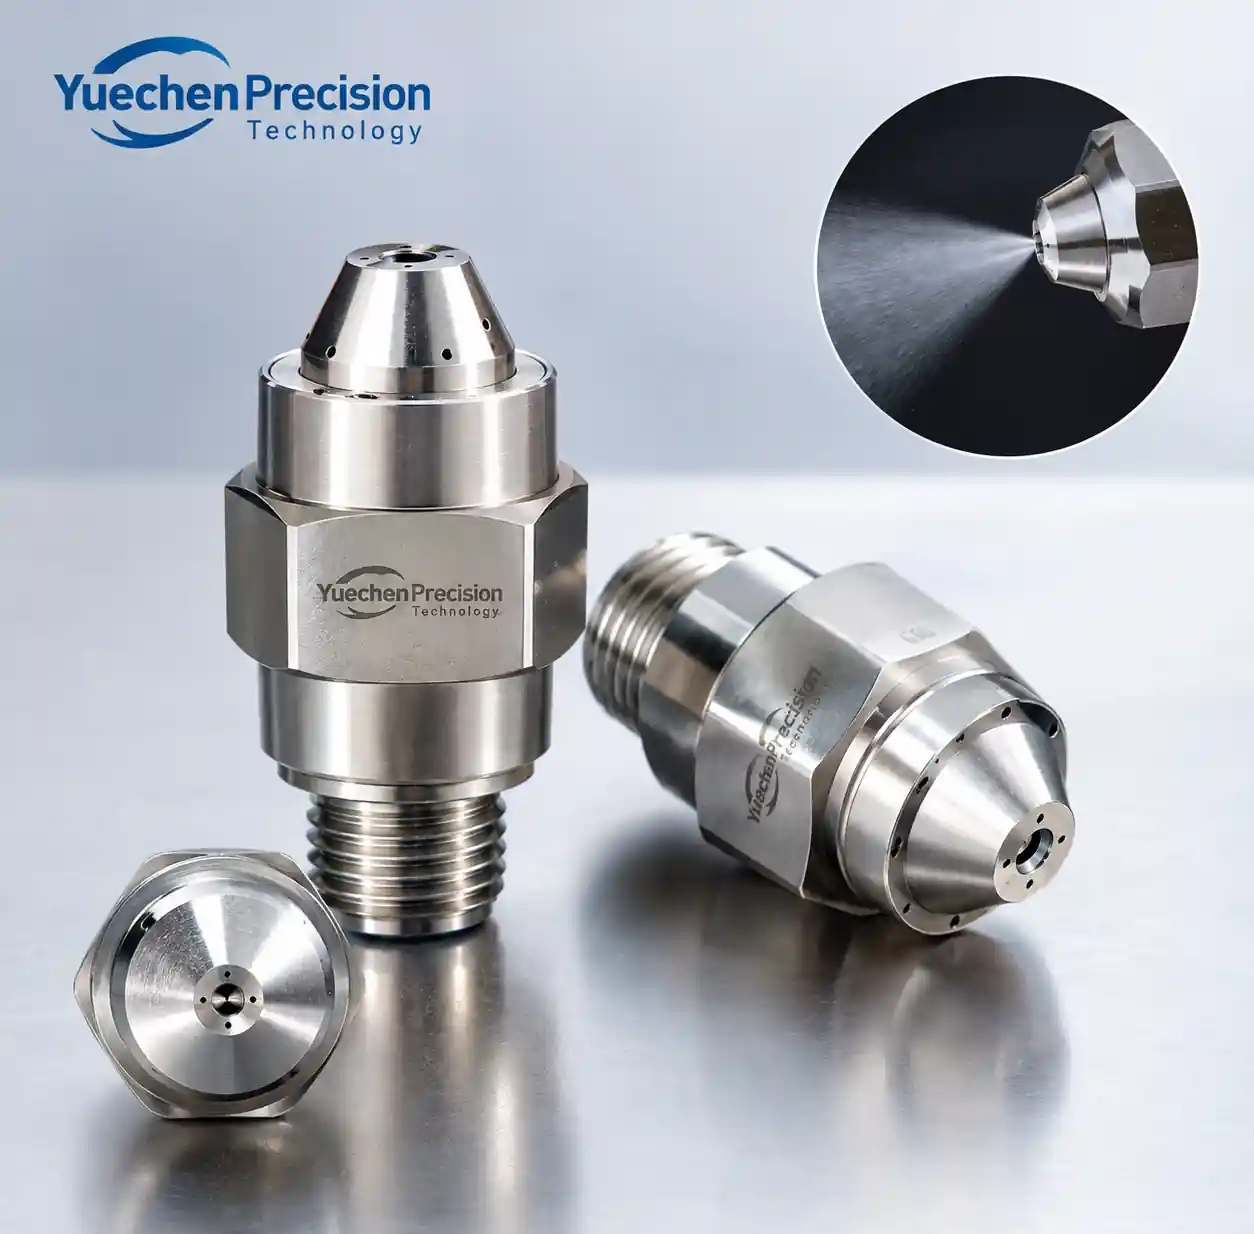
Für wasserbasierte Beschichtungen bieten [Luftatomisierende Düsen](/luft-atomisierende Düsen/) eine überlegene Atomisierungssteuerung im Vergleich zu luftlosen Systemen. Die Luftatomisierungsdesigns von YuechenPrecision Technology liefern gleichmäßige Tropfengrößen, die Drift minimieren und gleichzeitig eine hervorragende Oberflächenoberfläche erhalten.
Auswahl der Düsenöffnung und Flüssigkeitsspitze
Passen Sie die Flüssigkeitsspitzengröße an die Viskosität der Beschichtung und die gewünschte Durchflussrate an. Übergroße Spitzen benötigen einen hohen Luftdruck, um sich richtig zu verdampfen, wodurch feine Partikel anfällig für Übersprühzwecke entstehen. Unterdimensionierte Spitzen schränken den Durchfluss ein und verursachen Spucken.
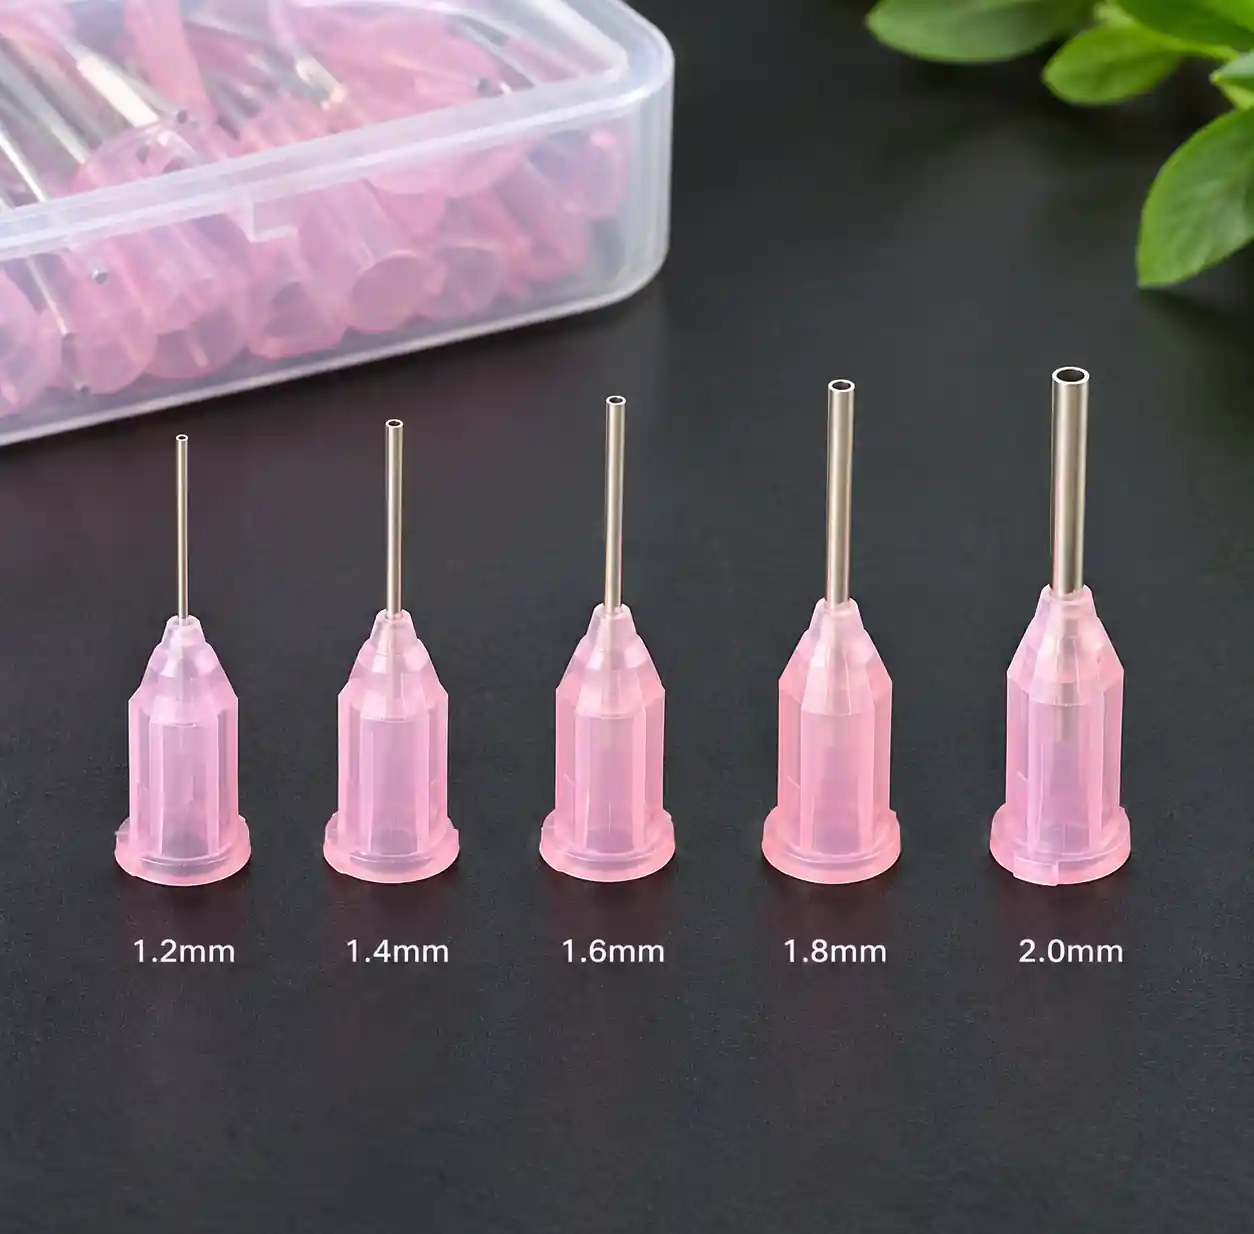
Für Auto-Grundlacke (18–22 Sekunden in einem #4 Ford Cup) funktioniert eine 1,3–1,4 mm Spitze gut. Klarlacke benötigen 1,2–1,3 mm. Schwere Zündhütchen benötigen 1,8–2,0 mm Spitzen. Wenn man eine Grundierung durch eine 1,8-mm-Spitze führt, die für Grundierung gedacht ist, entsteht massiver Übersprüh, weil zu viel Luft das dünnere Material zu Nebel zerstäubt.
! 3-Flüssigkeitsspitzen-Größen-Automobilbeschichtung Verschiedene Flüssigkeitstippgrößen für Fahrzeugbeschichtungsanwendungen
Optimierung der Luftdruckeinstellungen
Der Luftdruck steuert die Atomisierungsintensität. Zu viel Druck zerstäubt die Beschichtung zu feinen Partikeln, die schwimmen statt landen. Zu wenig erzeugt große Tropfen, die Orangenschalen und Tropfen verursachen.
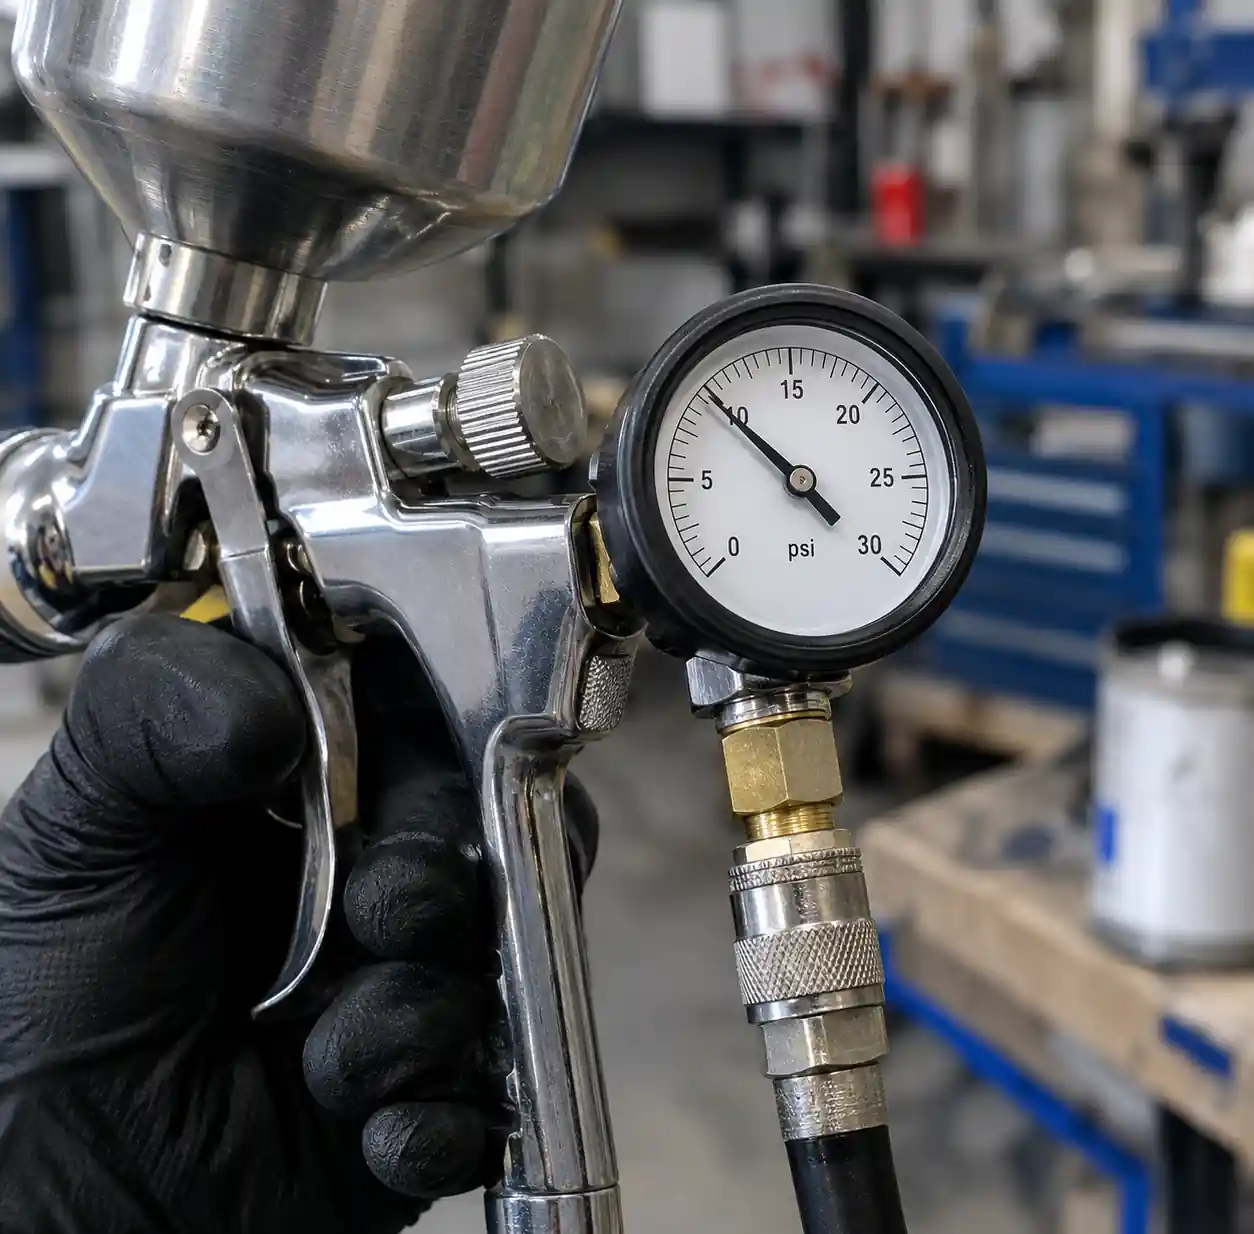
Beginne mit Herstellerempfehlungen und passe dann basierend auf den Ergebnissen an. Bei HVLP-Systemen missen Sie den Druck an der Luftkappe, nicht am Einlass oder Kompressor. Die meisten HVLP-Waffen arbeiten optimal mit 8–12 PSI an der Kappe.
Druckanpassungseffekt
| Luftdruckänderung | Einfluss auf die Atomisierung | Übersprühergebnis |
|---|---|---|
| +5 PSI über dem Optimum | Feinere Partikel, erhöhte Drift | 15–25 % mehr Überspray |
| Optimaler Bereich | Ausgewogene Tröpfchengröße | Minimales Überspray |
| -5 PSI unter dem Optimum | Größere Tröpfchen, schlechtes Finish | Orangenschale, aber weniger Abfall |
Teste deinen Druck, indem du ein Testpanel auf Armlänge sprühst. Wenn erheblicher Nebel am Panel vorbeizieht, reduzieren Sie den Druck. Wenn du Tröpfchen statt glatter Beschichtung siehst, erhöhe leicht die Schicht. Der Sweet Spot erzeugt eine feuchte, gleichmäßige Schicht mit minimalem Nebel.
Für Produktionsumgebungen installieren Sie an jeder Spritzstation Regulatoren. Der Ausgangsdruck des Kompressors schwankt mit der Nachfrage, und ohne lokale Regulierung variiert die Atomisierungsqualität im Tagesverlauf.
! 4-Luftdruck-Messgerät-Sprühpistole Luftdruckanzeige an der Spritzpistole zeigt optimale PSI an
Beherrschung von Sprühdistanz und -winkel
Die Sprühdistanz bestimmt, wie lange atomisierte Partikel durch die Luft reisen, bevor sie die Oberfläche erreichen. Eine längere Reisezeit bedeutet mehr Möglichkeiten für Drift, besonders in belüfteten Umgebungen.
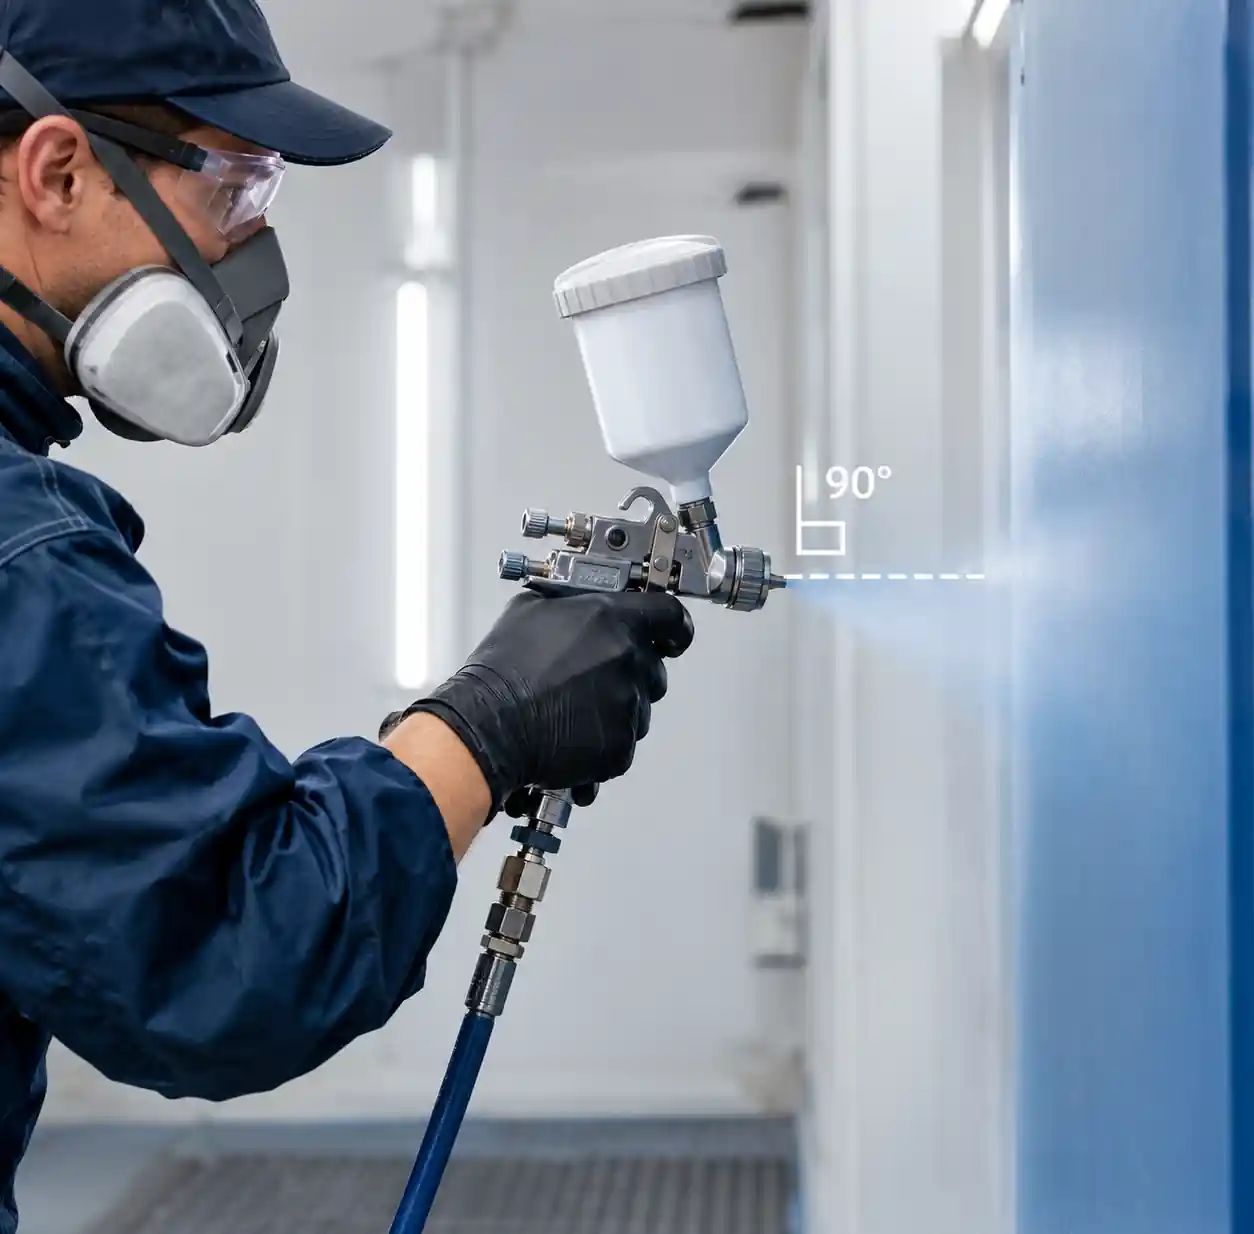
Der optimale Abstand für die meisten HVLP-Systeme beträgt 15–20 Zentimeter zur Oberfläche. Konventionelle Waffen funktionieren am besten bei 8-12 Zoll. Näher als optimale Risiken und Lösungsmittel-Einklemmung. Weiter erzeugt trockenes Sprühen und übermäßiges Übersprühen.
Senkrechten Winkel erhalten
Halte deine Spritzpistole auf 90 Grad zur Oberfläche. Das Winkeln der Waffe verursacht eine ungleichmäßige Beschichtungsverteilung und drückt Farbe an die Oberflächenkanten, wo sie sich in Überspray ablenkt. Beim Sprühen von konturierten Teilen bewegen Sie Ihren gesamten Arm und Körper, um die rechte Ausrichtung zu halten, anstatt das Handgelenk zu kippen.
Bei komplexen Geometrien wie Autotürrahmen teilen Sie die Oberfläche in Abschnitte und positionieren Sie sich für jeden Bereich neu aus. Es dauert länger als das Fegen einer schrägen Waffe, aber der Farbverbrauch sinkt deutlich.
! 5-richtige-Spritzpistole-Winkel-Technik Korrekte 90-Grad-Sprühwinkel-Technik-Demonstration
Kontrolle des Sprühmusters für Präzision
Breite und Form des Musters sollten zur Geometrie Ihres Werkstücks passen. Breite Muster decken sich schneller ab, erzeugen aber Überspray an den Teilkanten. Schmale Muster konzentrieren die Beschichtung und reduzieren Abfall auf kleinen Teilen.
Die meisten Sprühpistolen bieten eine verstellbare Musterbreite über eine Nadel oder einen Kontrollknopf. Für ein 18 Zoll breites Panel stellen Sie Ihr Muster auf 8-10 Zoll und Überlappungspassagen um 50 %. Das sorgt für eine gleichmäßige Beschichtung und hält das Muster dennoch innerhalb der Teilgrenzen.
Überlappungstechnik
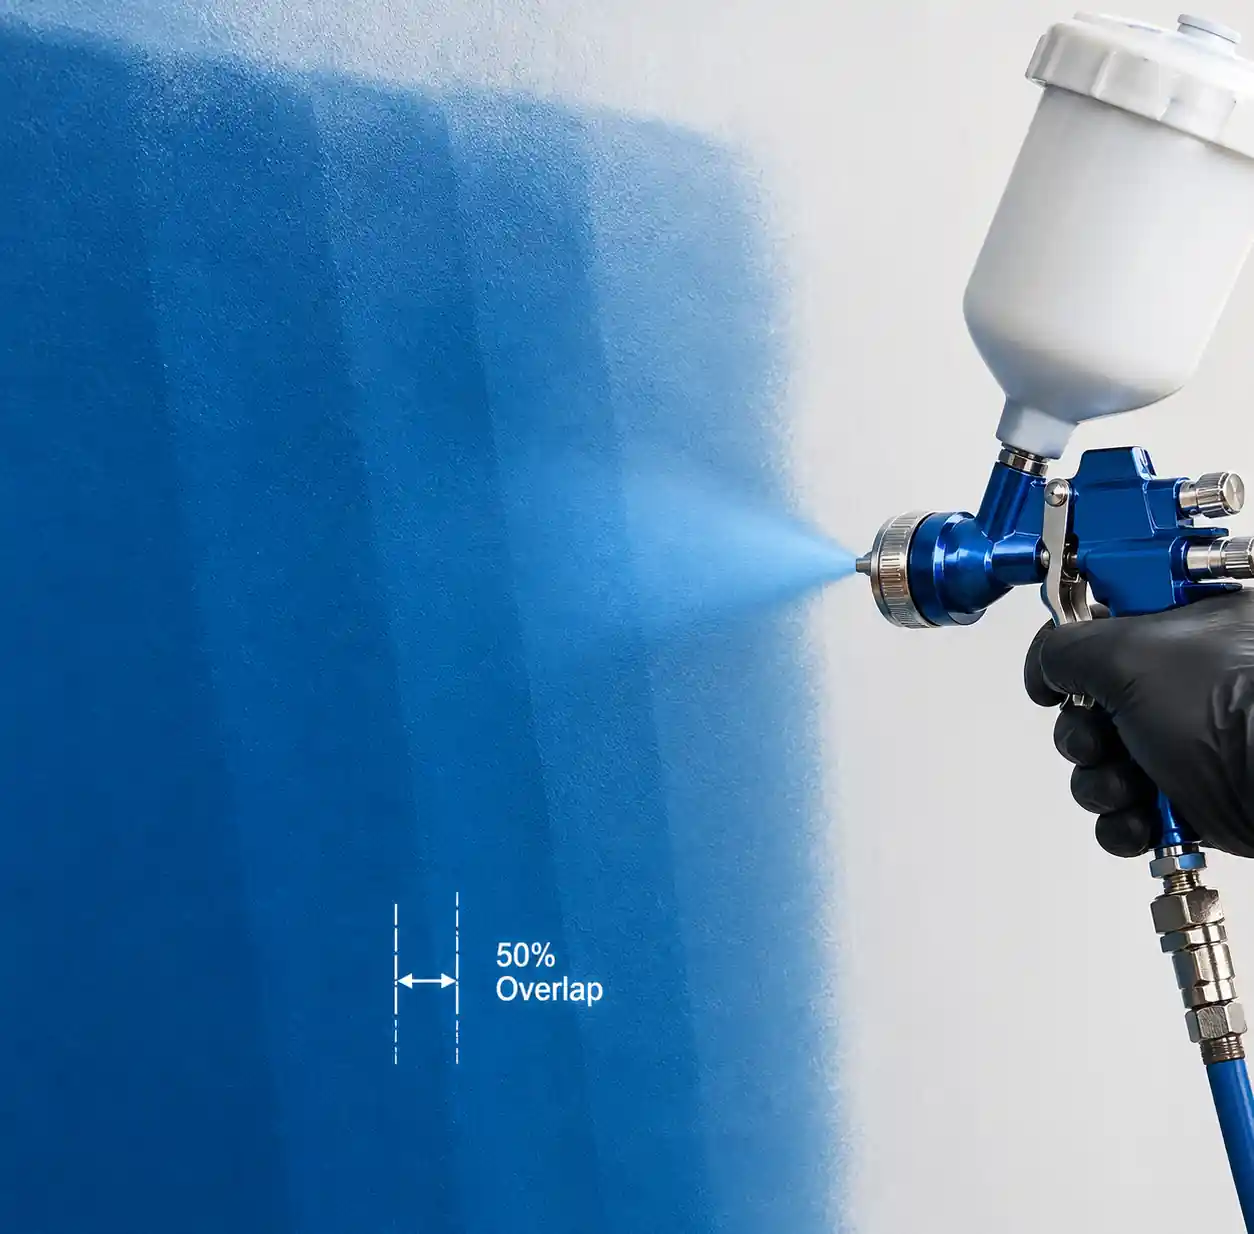
Jeder Sprühdurchgang sollte den vorherigen um 50 % überlappen, um eine gleichmäßige Beschichtungsdicke zu gewährleisten. Weniger Überlappung führt zu Streifen und erzwingt eine Neubeschichtung, was das Übersprühen verdoppelt. Mehr Überlappung verschwendet die Beschichtung durch übermäßige Dicke.
Die konstante Fahrtgeschwindigkeit ist genauso wichtig wie die Breite des Musters. Wenn man sich bei einem Durchgang schneller und beim nächsten langsamer bewegt, entstehen dünne und dicke Bereiche, die eine Korrektur erfordern. Üben Sie die gleichmäßige Bewegung – etwa einen Schritt pro Sekunde bei den meisten Produktionssprühen.
Für kleine Teile reduzieren Sie die Musterbreite auf 4-6 Zoll. Das schmalere Muster verhindert, dass Farbe über die Teilkanten hinaus in die Kabinenatmosphäre reicht. Bei Baugruppen mit mehreren kleinen Bauteilen sollten hohle Kegeldüsen verwendet werden, die den Sprühn in die Mitte des Musters konzentrieren und so den Kantenabfall reduzieren.
! 6-Sprühmuster-Überlappungstechnik Sprühmuster-Überlappungstechnik für gleichmäßige Beschichtung
Design und Belüftung der Sprühkabine
Selbst perfekte Technik führt zu Übersprüh, wenn Ihr Stand einen turbulenten Luftstrom erzeugt. Das Kabinendesign bestimmt, ob Überspraypartikel vorhersehbar zu Filtern gelangen oder herumwirbeln und Beschichtungsfehler sowie Abfall verursachen.
Cross-Draft vs. Downdraft Booth-Performance
Cross-Draft-Kabinen ziehen die Luft horizontal über den Arbeitsbereich. Die Installation ist günstiger, verursacht aber Probleme bei der Übersprühkontrolle. Luftstrom transportiert feine Partikel über Ihre Arbeitsfläche und lagert sie auf bereits beschichtete Flächen ab. Der horizontale Fluss bedeutet auch, dass du bei der Hälfte deiner Durchgänge in den Luftstrom sprühst und mit ihm auf der anderen Hälfte, was zu inkonsistenten Ergebnissen führt.
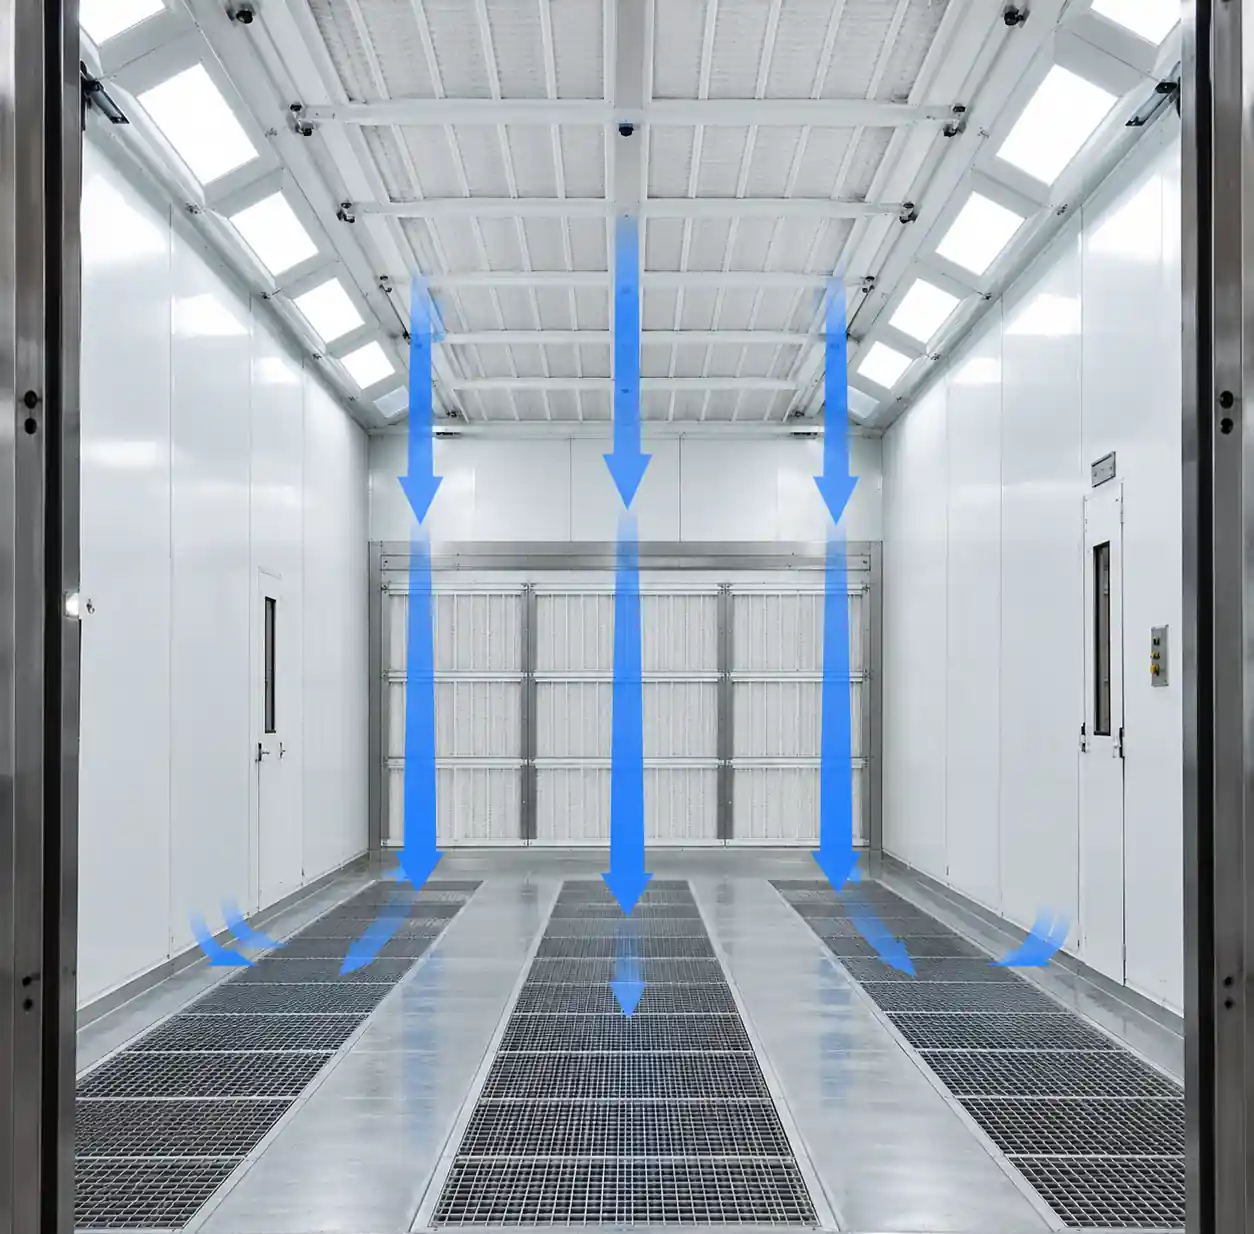
Downdraft-Kabinen ziehen Luft durch Bodengitter nach unten. Der Luftstrom bewegt sich von der Decke bis zum Boden und führt den Überspray direkt nach unten und weg von der Arbeitsfläche. Dieses laminare Flussmuster reduziert die Übersprühzirkulation und sorgt für sauberere Oberflächen. Der Nachteil sind höhere Installationskosten und ein erhöhter Energieverbrauch.
Optimierung der Belüftungsrate
Mehr Luftzirkulation ist nicht immer besser. Übermäßige Belüftung erzeugt starke Luftströme, die atomisierte Partikel vom Ziel wegziehen, bevor sie landen können. Die meisten Autosprühkabinen arbeiten mit einer Gesichtsgeschwindigkeit von 100 Fuß pro Minute – genug, um Überspray aufzufangen, ohne störende Luftbewegung zu erzeugen.
Messen Sie die Luftgeschwindigkeit Ihres Standes mit einem Anemometer auf der Arbeitsgröße des Malers. Geschwindigkeiten über 150 FPM beginnen die HVLP-Sprühmuster zu beeinflussen. Unter 75 FPM kann Übersprühkraft verweilen und sich auf frischer Beschichtung absetzen.
Gleiche die Belüftung mit der Filterpflege aus. Verstopfte Filter erhöhen den Widerstand und verringern den tatsächlichen Luftstrom trotz konstanter Lüftergeschwindigkeit. Dies erzeugt Gegendruck, der die Sprühmuster stört. Filter ersetzen, wenn der Widerstand um 20 % über dem Ausgangswert steigt.
! 7-Abwind-Sprüh-Kabinen-Belüftung Design des Lüftungssystems für Sprühkabinen im Abwärtswind
Quantifizierung von Kosteneinsparungen durch reduziertes Überspray
Die Reduzierung von Übersprühungen liefert messbare finanzielle Renditen. Berechnen Sie Ihre aktuelle Abfallrate, indem Sie die verwendete Farbe gegen die theoretische Abdeckung basierend auf Schichtdicke und Oberfläche abwägen. Der Unterschied steht für Überspray und andere Verluste.
Beispiel für Kostenanalyse
Eine mittelgroße Autoaufbereitungswerkstatt, die monatlich 40 Gallonen Grundlack für 85 US-Dollar pro Gallone mit 45 % Überspray (konventionelle Waffe) sprüht, gibt monatlich 1.530 Dollar für verschwendete Beschichtungen aus. Der Umstieg auf HVLP mit 20 % Overspray reduziert den Abfall auf 680 Dollar pro Monat – eine Ersparnis von 850 Dollar pro Monat oder 10.200 Dollar jährlich.
Die Berechnung: 40 Gallonen × 85 $ = 3.400 $ monatliche Beschichtungskosten. Bei 45 % Überspray beträgt der Abfall 1.530 Dollar. Bei 20 % Überspray kostet der Abfall 680 Dollar. Ersparnisse: 850 $/Monat.
Zusätzliche Arbeitseinsparungen durch weniger Reinigung der Werkstatt, weniger abgelehnte Teile und schnellere Zykluszeiten. Viele Werkstätten erzielen eine Rückzahlung von 18 bis 24 Monaten bei HVLP-Geräten allein durch Beschichtungseinsparungen.
Überwachung der Übertragungseffizienz
Verfolgen Sie die Übertragungseffizienz monatlich, indem Sie den tatsächlichen Versicherungsschutz mit der theoretischen vergleichen. Abnehmende Effizienz signalisiert Technikdrift oder Geräteprobleme. In Produktionsumgebungen installieren Sie Farbdurchflussmessgeräte, um den Verbrauch pro Teil automatisch zu überwachen.
Bei Vollkegeldüsen in industriellen Wasch- und Beschichtungsvorbereitungssystemen reduziert die Optimierung der Sprühparameter sowohl Übersprühmaterial als auch das für nachfolgende Operationen benötigte Beschichtungsmaterial.
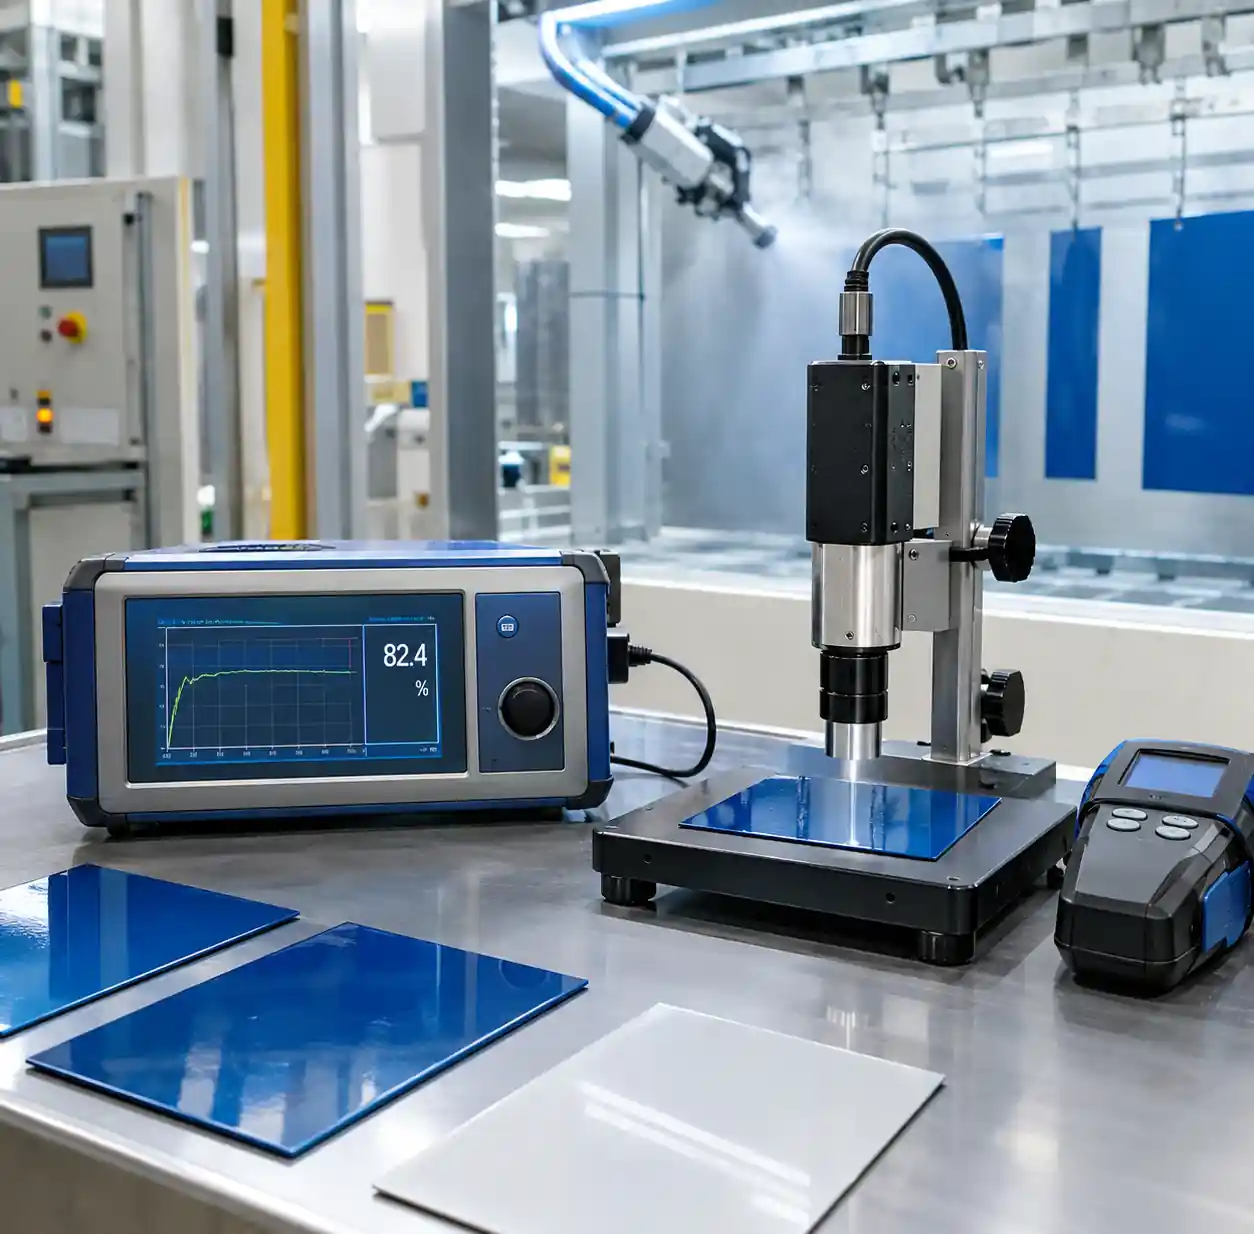
! 8-Übertragungseffizienz-Messgeräte Übertragungseffizienz-Mess- und Überwachungsgeräte
FAQ
Was verursacht übermäßiges Übersprühen beim Farbsprühen?
Übermäßiges Übersprühen verursacht sich durch das Überatomisieren der Farbe durch hohen Luftdruck zu feinen Partikeln, eine falsche Düsenwahl, die Nebel erzeugt, das zu weit von der Oberfläche entfernt sprüht, schlechte Kabinenbelüftung mit Turbulenzen und den Einsatz herkömmlicher Hochdruckpistolen anstelle von HVLP-Technologie. Jeder Faktor verstärkt den anderen – nur einen Faktor zu beheben bringt nur begrenzte Verbesserungen.
Wie stark können HVLP-Systeme Übersprühung im Vergleich zu herkömmlichen Waffen reduzieren?
HVLP-Systeme erreichen typischerweise eine Übertragungseffizienz von 65–85 % gegenüber 25–45 % bei herkömmlichen Hochdruckwaffen. Praktisch bedeutet das, den Überspray von 50–60 % des Beschichtungsmaterials auf 15–25 % zu reduzieren. Für eine Werkstatt, die monatlich 4.000 US-Dollar an Beschichtungsmaterialien verwendet, kann der Wechsel zu HVLP monatlich 1.200–1.800 US-Dollar an weniger Abfall sparen.
Was ist der optimale Sprühabstand zur Reduzierung des Übersprühs?
HVLP-Systeme funktionieren am besten in 15–20 cm Abstand zur Zieloberfläche. Konventionelle Geschütze benötigen 8–12 Zoll. Näheres Sprühen birgt Risiken und Lösungsmitteleinschluss, während weiter Sprühen atomisierte Partikel mehr Zeit zum Abdriften verschafft. Messen Sie von der Luftkappe bis zur Oberfläche und halten Sie bei jedem Durchgang einen konstanten Abstand.
Reduziert das Senken des Luftdrucks immer den Übersprüh?
Die Senkung des Luftdrucks reduziert den Übersprühnegel nur bis zu einem gewissen Punkt. Zu wenig Druck erzeugt große Tropfen, die eine schlechte Oberflächenqualität verursachen, sodass man neu besprühen muss und letztlich mehr Abfall erzeugt. Finden Sie den Mindestdruck, der für Ihre spezifische Beschichtungsviskosität und Düsenkonfiguration eine akzeptable Zerstäubung erzeugt – normalerweise 8–12 PSI am Deckel für HVLP-Systeme.
Wie beeinflusst die Belüftung der Sprühkabine das Übersprühniveau?
Eine ordnungsgemäße Belüftung entfernt Übersprühpartikel aus der Kabinenatmosphäre, ohne störende Luftströme zu erzeugen. Zu wenig Belüftung lässt Partikel verweilen und sich auf frischer Beschichtung absetzen. Zu viel Belüftung erzeugt Turbulenzen, die zerstäubte Farbe vom Ziel wegziehen. Streben Sie eine Gesichtsgeschwindigkeit von 100 Fuß pro Minute in Automobilaufbereitungen an.
Kann das Düsendesign Übersprühung in industriellen Beschichtungsanwendungen reduzieren?
Ja, spezialisierte Düsendesigns reduzieren Überspray in industriellen Umgebungen erheblich. [Flache Lüfterdüsen](/flache Lüfter-Düsen/) konzentriert das Spray in einem definierten Muster, das den Randabfall auf flachen Oberflächen minimiert. Luftzerstäubungsdüsen von YuechenPrecision Technology bieten eine präzise Kontrolle der Tröpfchengröße, die Drift reduziert und gleichzeitig die Beschichtungsqualität über verschiedene Viskositäten und Durchflussraten hinweg aufrechterhält.
! 9-industrielle-Sprühdüsen-yuechen-Präzision YuechenPrecision Technology industrielle Luftatomisierungsdüsen
Fazit
Die Reduzierung von Überspray erfordert Aufmerksamkeit für Geräteauswahl, Technik und Umgebung. Beginnen Sie mit HVLP-Technologie oder mit richtig dimensionierten Luftatomisierungsdüsen, um eine höhere Übertragungseffizienz zu erreichen. Optimieren Sie den Luftdruck für Ihre spezielle Beschichtung – genug für eine glatte Zerstäubung, aber nicht mehr. Halten Sie 15–20 cm Sprühabstand und einen strikten 90-Grad-Winkel zur Oberfläche.
Kontrolliere die Breite deines Sprühmusters so, dass sie zur Bauteilgeometrie passt, und Überlappungen sind genau um 50 %. Stellen Sie sicher, dass Ihr Stand laminaren Luftstrom mit 100 FPM liefert, um Überspray aufzufangen, ohne das Sprühmuster zu stören. Diese Verbesserungen reduzieren die Übersprühung typischerweise von 40–50 % auf 15–25 % und führen zu erheblichen Kosteneinsparungen.
Verfolgen Sie Ihre Übertragungseffizienz monatlich, um Technikdrift oder Geräteverfall zu identifizieren. Kleine Veränderungen vermehren sich im Laufe der Zeit – eine 10%ige Effizienzsteigerung in einer Werkstatt mit jährlich 50.000 US-Dollar an Beschichtungen spart 5.000 US-Dollar pro Jahr. Die hier beschriebenen Praktiken wirken in verschiedenen Anwendungen – von der Autoaufbereitung bis hin zur industriellen Produktionsbeschichtung.
Beginne mit einer Verbesserung und messe das Ergebnis, bevor du weitere hinzufügst. Dieser Ansatz identifiziert, welche Änderungen in Ihrem spezifischen Betrieb den größten Mehrwert bieten.