


Wartung Ihres Spulensystems: Tipps für Langlebigkeit
Industrielle Spulen fallen im denkbar ungünstigsten Moment aus – mitten in der Produktion, während kritischer Einsätze oder wenn Ihr Team sofort Ausrüstung benötigt. Nachdem ich mit Facility Managern an verschiedenen Produktionsstandorten gearbeitet habe, habe ich gesehen, dass Wartungslücken Tausende an Ausfallzeiten kosten. Der Unterschied zwischen einer 5 Jahre und 10+ Jahren hält eine Spule liegt nicht in der Marke – sondern daran, wie Sie sie pflegen.
Die meisten Wartungsanleitungen behandeln Schlauchspulen als einfache Geräte. Sind sie nicht. Eine ordnungsgemäß gewartete industrielle Schlauchspule ist ein Präzisionssystem, bei dem Federspannung, Lagerausrichtung, Schlauchkompatibilität und Umweltfaktoren ständig miteinander interagieren. Verpasst man ein Element, beschleunigt sich der Verfall dramatisch.
- 1. Warum Standard-Wartungspläne nicht ausreichen
- 2. Hauptursachen und Prävention des Scheiterns
- 2.1. Druck-Zyklus-Müdigkeit
- 2.2. Falsche Schichtung des Schlauchs
- 2.3. Verschlechterung des Verbindungspunkts
- 3. Schmierstrategie, die funktioniert
- 4. Umweltschutzstrategien
- 5. Rückzugskontrolle für Sicherheit und Langlebigkeit
- 6. Diagnostische Inspektion über visuelle Überprüfungen hinaus
- 6.1. Schlauchoberflächenanalyse
- 6.2. Federspannungstest
- 6.3. Drehgelenk-Bewertung
- 7. Reparatur- vs. Ersetzen-Entscheidungsrahmen
- 8. Lebenszyklusdokumentation und Nachverfolgung
- 9. Häufig gestellte Fragen
- 9.1. Wie oft sollte ich die beweglichen Teile meiner Spule schmieren?
- 9.2. Was verursacht eine unvollständige Lagerung des Schlauchs?
- 9.3. Kann ich mit meiner vorhandenen Rolle einen Schlauch benutzen?
- 9.4. Wann sollte ich die gesamte Spule austauschen im Vergleich zur Reparatur der Bauteile?
- 9.5. Welche Umweltfaktoren verkürzen die Lebensdauer der Spule am meisten?
- 9.6. Ist es sicher, Systeme zwischen den Einsätzen unter Druck zu lassen?
- 10. Fazit
Warum Standard-Wartungspläne nicht ausreichen
Generische "monatliche Inspektions"-Checklisten ignorieren die operative Realität. Eine Spule im Hochdruck-Chemikalientransfer unterliegt einer völlig anderen Belastung als eine Wasserausgebende Spule. Ich habe beobachtet, wie Wartungsteams die Herstellerpläne konsequent befolgten, während die Spulen vorzeitig ausgefallen sind – weil die Zeitpläne nicht auf die tatsächliche Nutzungsintensität abgestimmt waren.
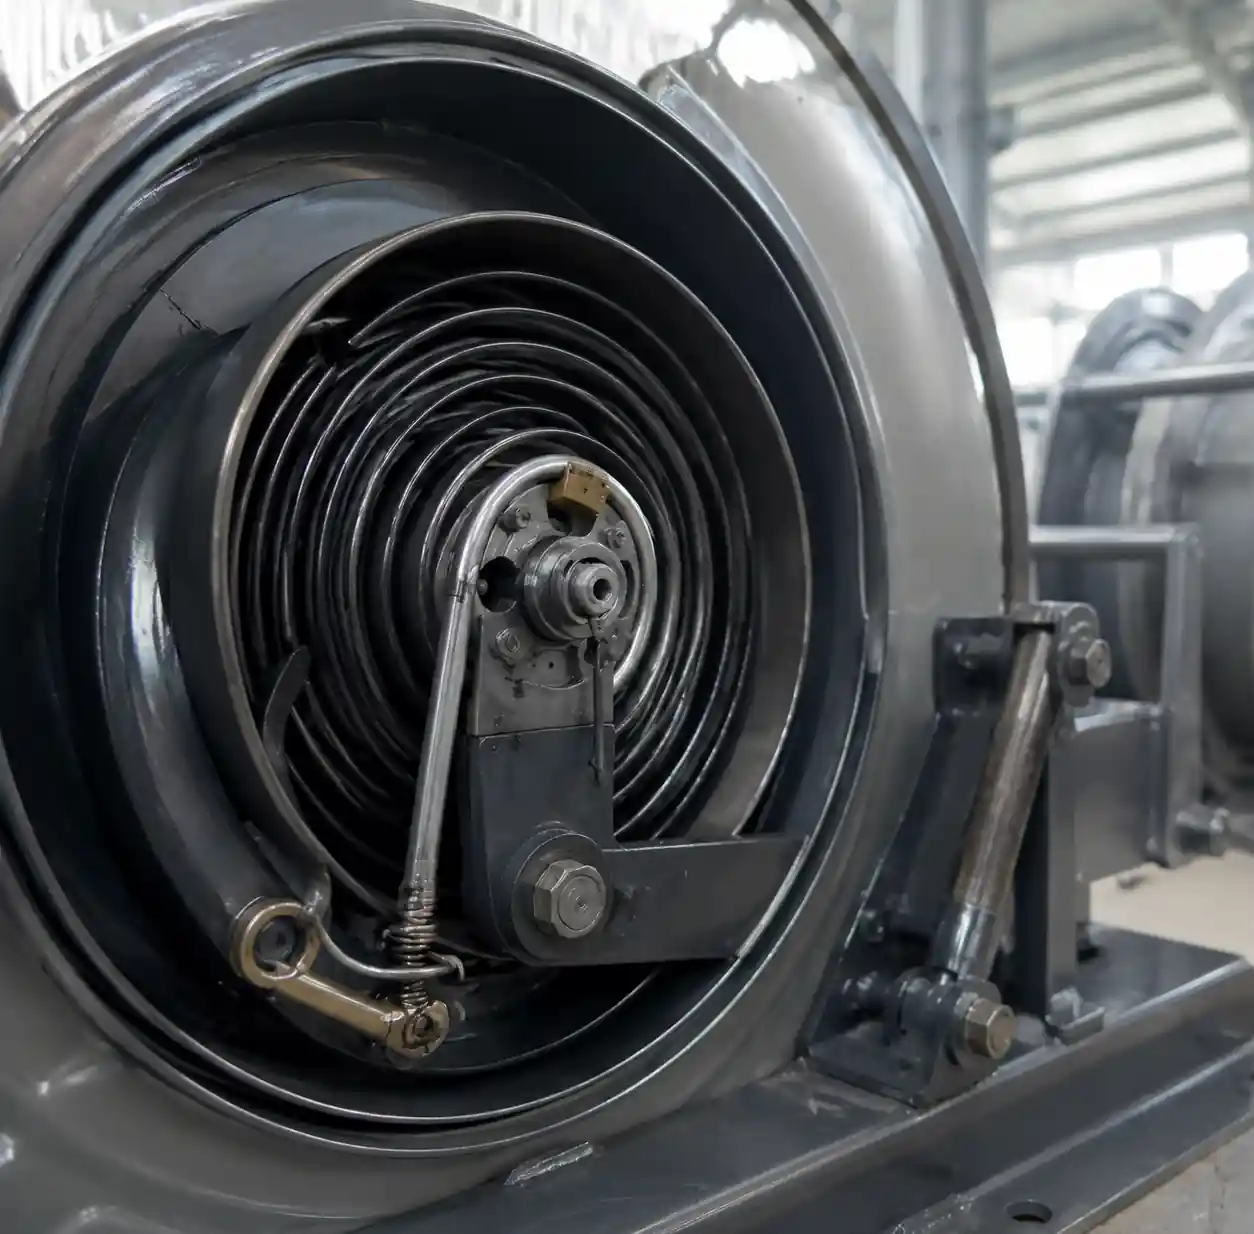
! 1-Schlauch-Spule-Einzieh-Feder-Mechanismus Nahaufnahme des industriellen Mechanismus der Spolfeder mit Spulenstruktur und Zugbaugruppe zeigt
Die Einzugsfeder verliert jährlich 2–3 % der gespeicherten Kraft unter normaler Nutzung. Bei Hochzyklen (50+ Verlängerungen täglich) beschleunigt sich die Verschlechterung jährlich auf 5–7 %. Wenn die Federspannung unter 70 % der ursprünglichen Kapazität fällt, ziehen sich die letzten 5 Meter nicht vollständig ein. Die meisten Teams messen die Spannung erst nach vollständigem Ausfall, was einen teuren Austausch erzwingt.
Drei Faktoren beeinflussen die Lebensdauer der Schleusrolle: Nutzungsintensität (Dreischichtbetriebe benötigen wöchentliche Inspektionen im Vergleich zu zweiwöchentlichen Schichten), Medienkompatibilität (Erdölflüssigkeiten degradieren Kautschuk 40 % schneller als Wasser) und Umweltbelastung (jede 10°C über 25°C verringert die Lebensdauer um 15 %; UV-Belichtung reduziert sie noch 25–30 % weiter).
Hauptursachen und Prävention des Scheiterns
Nach Überprüfung von Ausfallberichten großer Industrieanlagen waren 73 % der unerwarteten Ausfälle auf vier vermeidbare Ursachen zurückzuführen.
Druck-Zyklus-Müdigkeit
Die meisten Betreiber lassen die Systeme zwischen den Nutzungen unter Druck stehen. Jeder Druckzyklus zählt als ein Ermüdungszyklus. Industrieschläuche, die für 300 PSI ausgelegt sind, bewältigen typischerweise 100.000–150.000 Zyklen, bevor es zu einer kritischen Ermüdung kommt.
40 Zyklen täglich erreichen diese Schwelle in 6-10 Jahren. Doch die kontinuierliche Drucksetzung beschleunigt die Migration der Weichmacher, wodurch das Material um 30–40 % schneller spröde wird.
Lösung: Sofort nach Anwendung den Druck abbauen. Installieren Sie Druckentlastungsventile bei 10 % über dem Arbeitsdruck. Track-Cycles mit mechanischen Zählern (25-40 $), um den Austausch vor dem Ausfall vorherzusagen.
Falsche Schichtung des Schlauchs
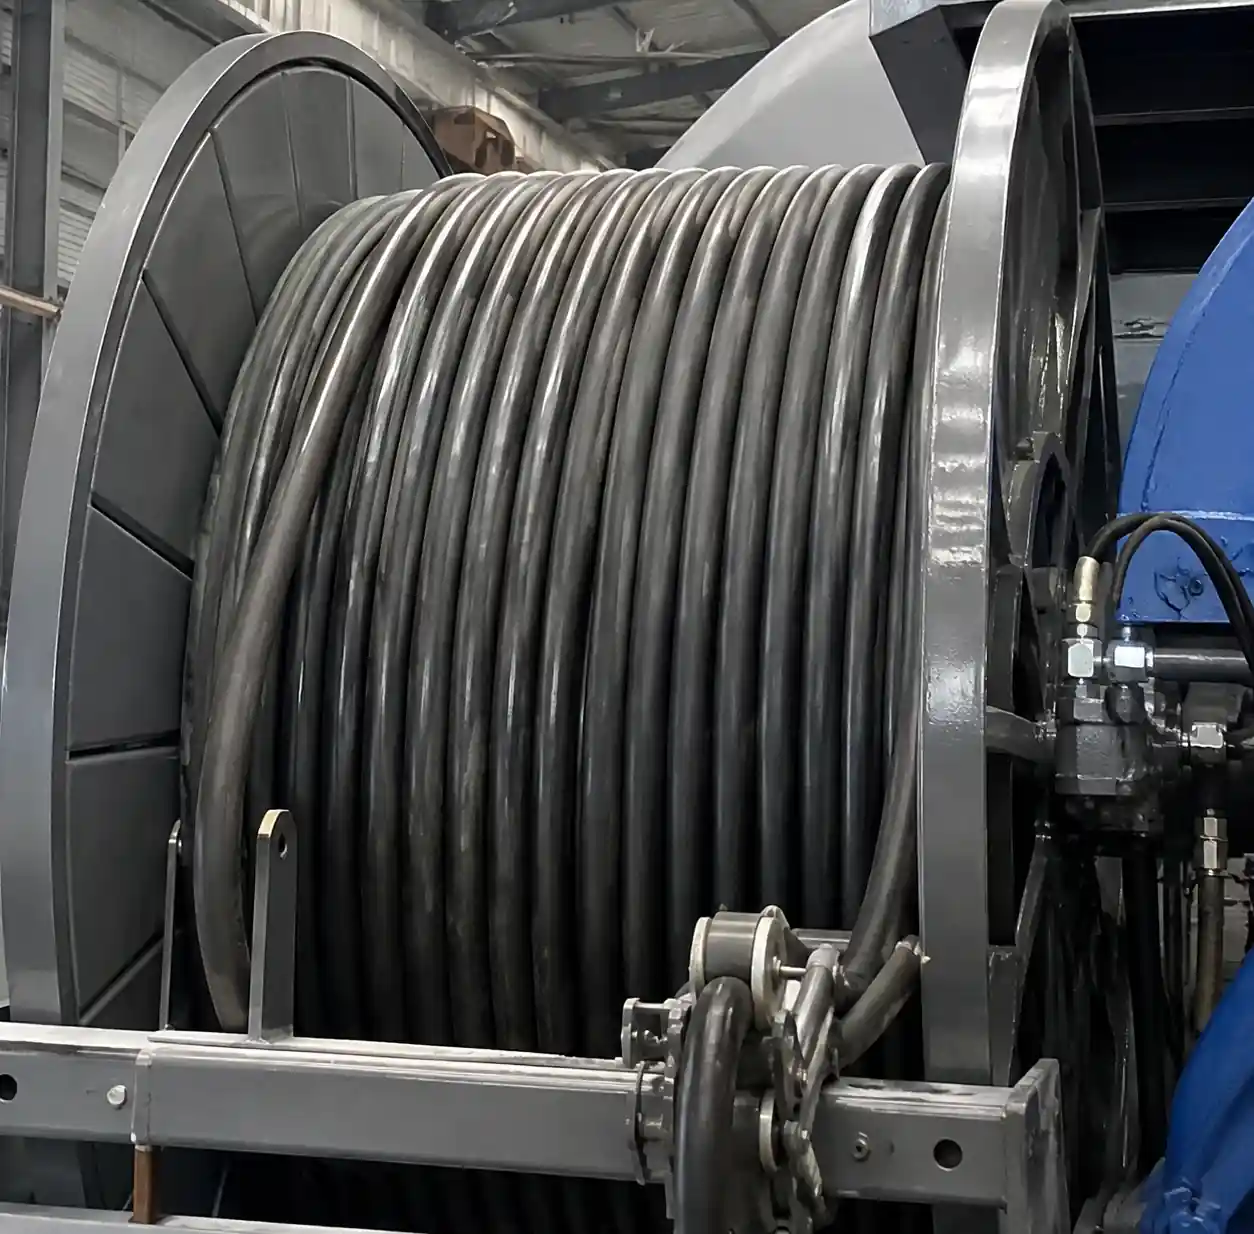
! 2-Schlauch-Schicht-Ausrichtung-auf-Trommel Industrielle Schlauchtrommel zeigt korrekte und falsche Schichtmuster
Wenn sich der Schlauch nicht gleichmäßig zurückzieht, zieht jede Verlängerung an falsch ausgerichteten Wicklungen, wodurch Spannungspunkte entstehen, die als flache Stellen erscheinen – Frühwarnhinweise, die Teams übersehen, bis Risse entstehen. Die Hauptursache sind meist abgenutzte Führungen oder Ablagerungen. Selbst eine Fehlstellung von 3-5 mm verursacht über 200-300 Zyklen fortschreitende Probleme.
Lösung: Überprüfe monatlich die Ausrichtung der Führung mit einer Geraden. Reinigen Sie alle zwei Wochen die Kanäle in Umgebungen mit hohem Partikelgehalt. Ersetzen Sie die Führungsrollen, wenn Sie flache Stellen spüren – warten Sie nicht auf ein Festsetzen des Lagers.
Verschlechterung des Verbindungspunkts
Drehgelenke übernehmen gleichzeitig Drehung und Druck. Wenn Lager durch Korrosion oder fehlende Schmierung binden, üben die Bediener unbewusst zusätzliche Kraft aus – 5–8 kg zusätzlichen Zug. Das entspricht einer Überspannung von 15–20 % der Feder, was die Ermüdung proportional beschleunigt.
| Komponente | Inspektionsfrequenz | Kritische Indikatoren | Ersatzabzug |
|---|---|---|---|
| Einzugsfeder | Alle 6 Monate | Unvollständiger Rückzug >2 m, ungleichmäßige Spannung | <70% Originalspannung |
| Schlauchführung | Monatlich | Fehlstellung >3 mm, Ablagerung von Schmutz | Permanente Verformung, Lagerrauheit |
| Montagehalterung | Vierteljährlich | Lose Schrauben, Spannungsrisse | Jede Rissausbreitung, >2 mm Durchbiegung |
Schmierstrategie, die funktioniert
Standardprotokolle sagen: "Alle 3-6 Monate schmieren." Das ist unvollständig. Schmierstofftyp, Anwendungsmethode und Umgebung bestimmen, ob die Schmierung die Lebensdauer verlängert oder den Verschleiß beschleunigt.
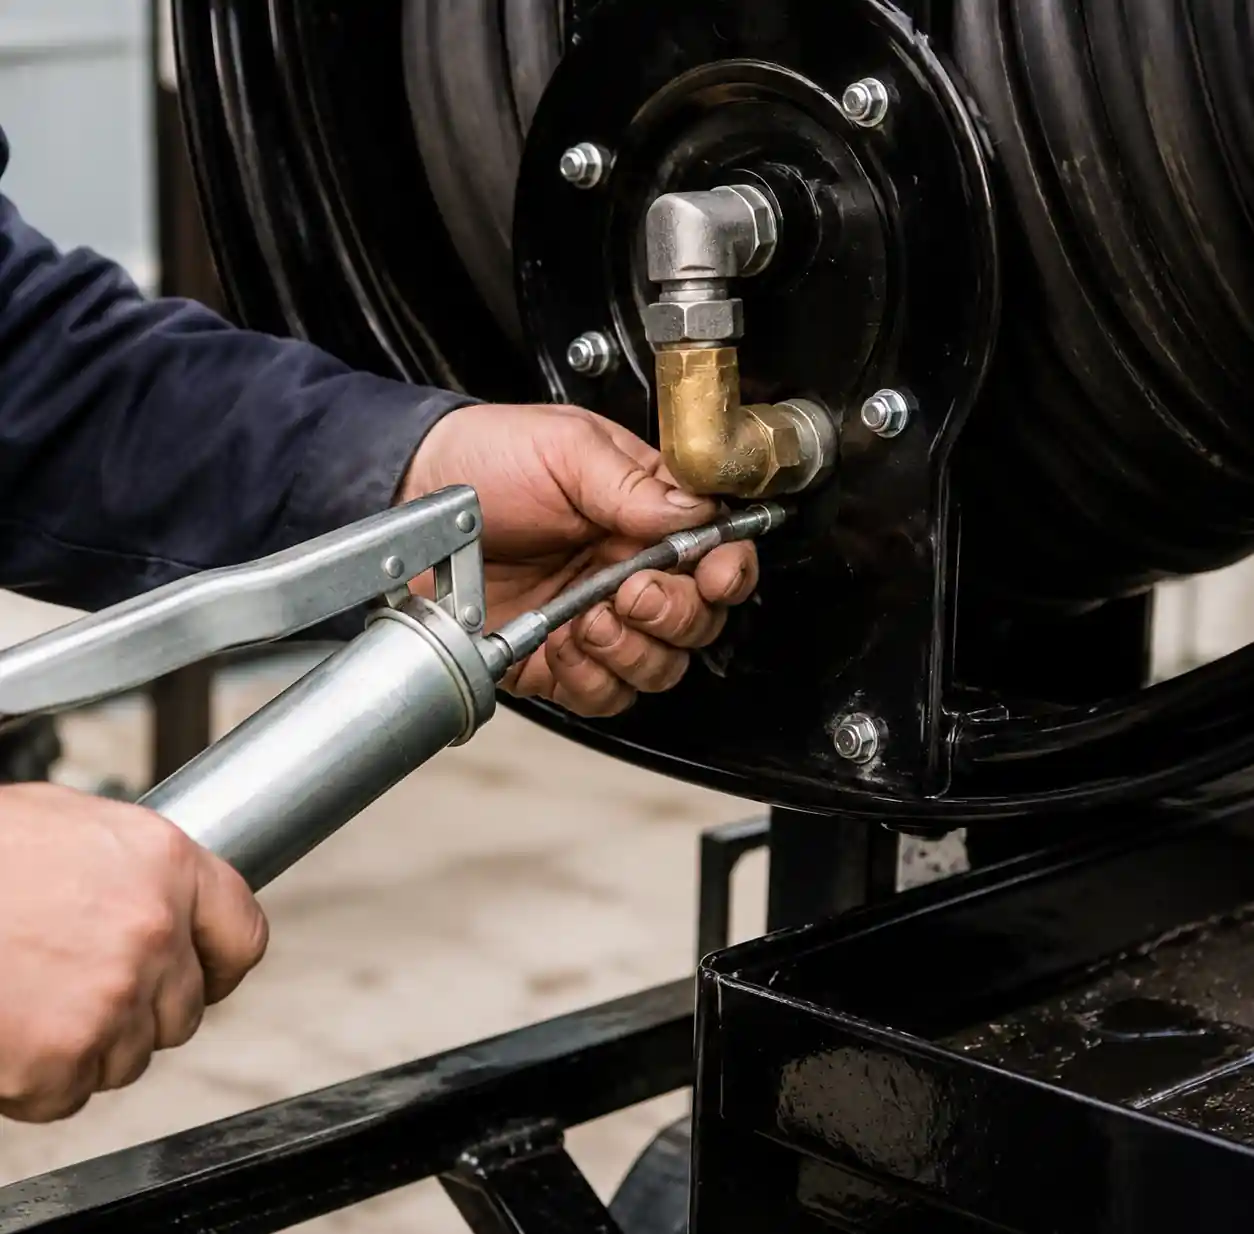
! 3-Drehgelenk-Schmiermittel-Wartung Techniker trägt Fett auf die industrielle Spulen-Drehgelenk-Lagerbaugruppe auf
In Hochtemperaturumgebungen (>40°C) zersetzen sich Standard-Lithiumfette und ziehen Verunreinigungen an, die wie Schleifmasse wirken. Ich dokumentierte ein Stahlwerk, bei dem die monatliche Fettung die Lager in 18 Monaten abgenutzt hat, im Vergleich zu erwarteten 5 Jahren. Das Fett trennte sich bei Betriebstemperaturen und hinterließ Rückstände, die Partikel einschlossen.
Effektives Protokoll:
Drehgelenke: Synthetisches PAO-basiertes Fett, NLGI-Grad 2, Abfallpunkt >250°C. Auftragen, bis frisches Fett aus der Versiegelung verschwindet. Alle 4-6 Monate drinnen, 2-3 Monate draußen.
Federmechanismen: Trockenes PTFE-Spray auf Spulen und Trommeloberflächen. Verwenden Sie niemals Öl oder Fett – es zieht Staub an, was die Federkraft um 10-15 % reduziert. Alle 12 Monate für geschlossene Rollen, 6 Monate für offene Rollen.
Führungsrollen: Leichtes Maschinenöl (ISO VG 32-46) auf Lagern und Kanälen. Sparsam auftragen – überschüssige Fallen fallen Partikel. Alle 2-4 Monate, je nach Umgebung.
Umweltschutzstrategien
UV-Exposition zerstört das Schlauchmaterial, aber die Temperaturzirkulation beschleunigt es durch verschiedene Mechanismen. Tägliche Schwankungen >15°C verursachen thermische Ausdehnung/Kontraktion und erzeugen mikroskopisch kleine Risse, die ein tieferes UV-Eindringen ermöglichen. Ein Schlauch mit täglichen Schwankungen von 20 °C verschlechtert sich 35–40 % schneller als bei konstanten 35 °C – selbst bei identischer Durchschnittstemperatur.
In Küsten- oder chemischen Umgebungen erzeugen luftgetragenes Salz oder Dämpfe Abbauwege. Chloridionen korrodieren die Stahlflechtungen von innen, unsichtbar bis zum Platzen.
Schutzmaßnahmen:
Außeninstallationen: Installieren Sie Schattenstrukturen oder UV-beständige Abdeckungen. Selbst eine UV-Reduktion von 50-60 % verlängert das Leben um 18-24 Monate. Verwenden Sie Schlauchmaterialien, die für den Außendienst zugelassen sind (EPDM oder Nitril mit UV-Stabilisatoren).
Temperaturvariable Umgebungen: Installieren Sie thermische Barrieren zwischen der Montagefläche und den Außenwänden. 12 mm Isolierung reduziert die Zyklenbelastung um 40-50%.
Korrosive Atmosphären: Upgrade auf benetzte Komponenten aus Edelstahl. Die Kostenprämie beträgt 40–60 %, aber die Lebensdauer reicht von 5–7 Jahren bis 12–15 Jahre. Tragen Sie eine korrosionsbeständige Beschichtung auf Federn und Trommeln auf.
Rückzugskontrolle für Sicherheit und Langlebigkeit
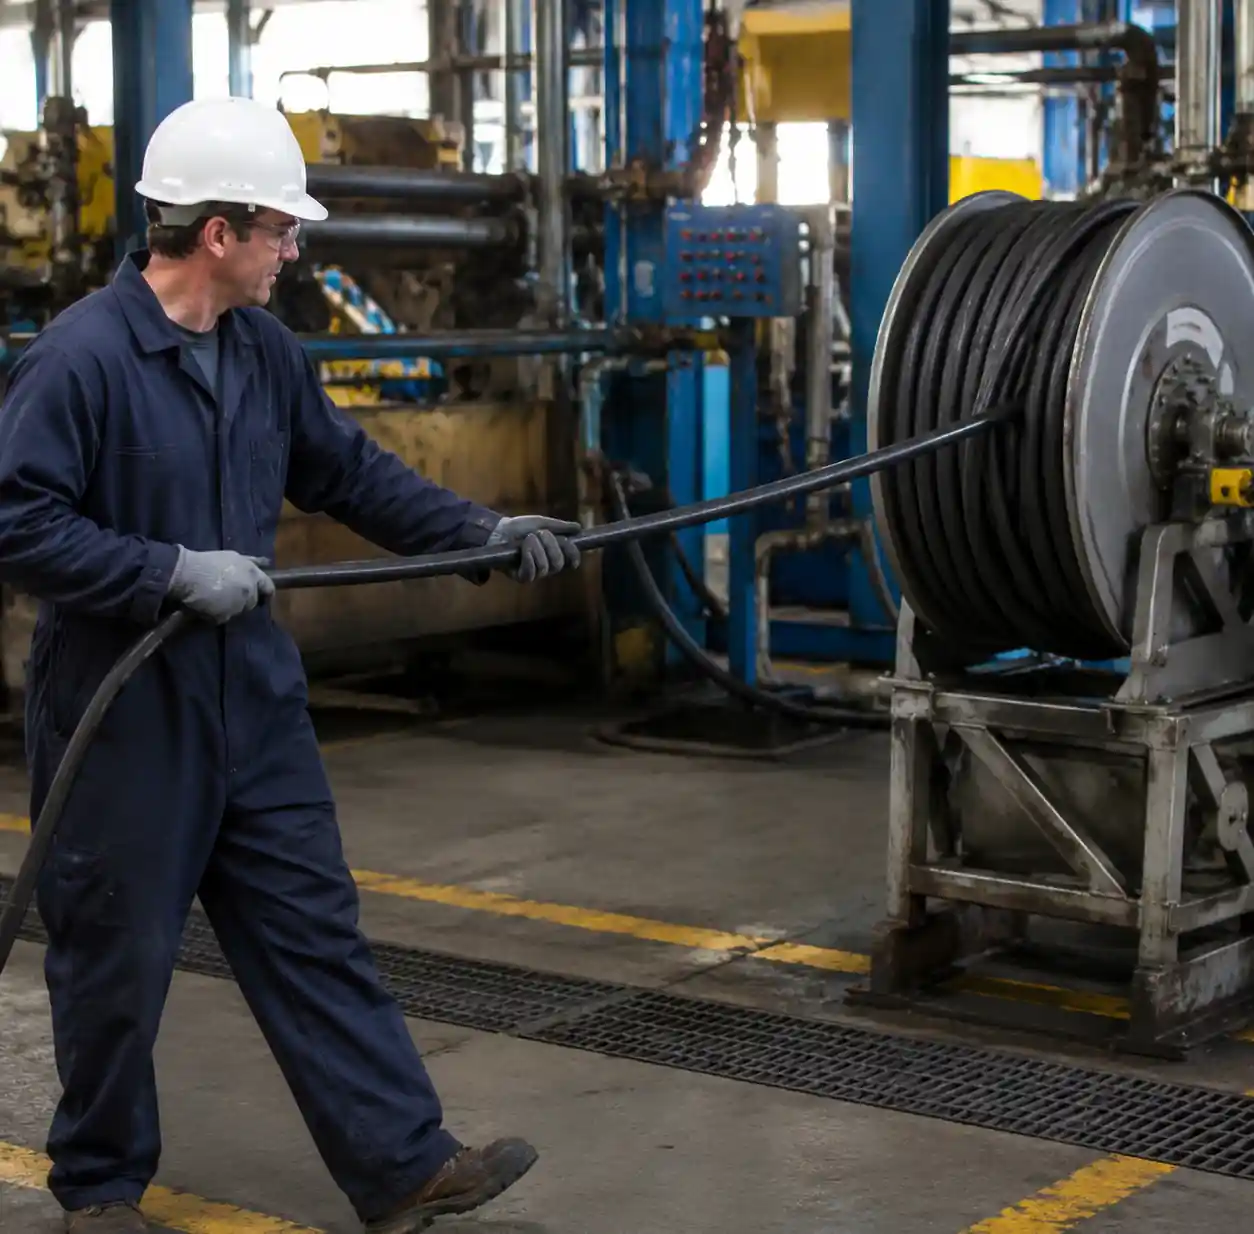
! 5-gesteuerte-Schlauch-Rückziehtechnik Industriearbeiter demonstriert korrekte kontrollierte Schleuche-Einziehtechnik
Unkontrolliertes Einziehen scheint effizient zu sein, verkürzt aber die Lebensdauer und schafft Gefahren. Volle Federkraft setzt Schläuche der Belastung an Trommel und Fittings aus. Ich maß die Spitzenkräfte bei unkontrolliertem Rückzug: 180–220 N an den Verbindungsstellen – genug, um die Anschlüsse zu lockern und Spannungskonzentrationen in der Nähe von Crimps zu erzeugen. Nach 5.000 unkontrollierten Rückzügen dokumentierten wir messbare Lockerheit und frühe Risse innerhalb von 50 mm von Crimps.
Kontrolliertes Einziehen (manuelles Führen des Sauchs) beseitigte die Spitzenbelastung vollständig. Geräte mit kontrollierten Protokollen zeigten eine 45–50 % längere Lebensdauer vor Verbindungsausfällen.
Umsetzung: Führen Sie die Bediener dazu, den Schlauch zurückzutragen, während die Spannung gering gehalten wird. Die Feder sollte helfen, nicht das Einfahren vorantreiben. Für Hochfrequenzbetrieb sollten Sie auf Spulen mit integrierter Dämpfung oder verstellbarer Drehzahlregelung umsteigen. Diese kosten 2,5 bis 3 Mal mehr, rechtfertigen aber eine Investition innerhalb von 18 bis 24 Monaten für >30 tägliche Zyklen.
Diagnostische Inspektion über visuelle Überprüfungen hinaus
Standardinspektionen erkennen offensichtliche Probleme, übersehen jedoch progressive Indikatoren, die einen Ausfall 3–6 Monate früher vorhersagen.
Schlauchoberflächenanalyse
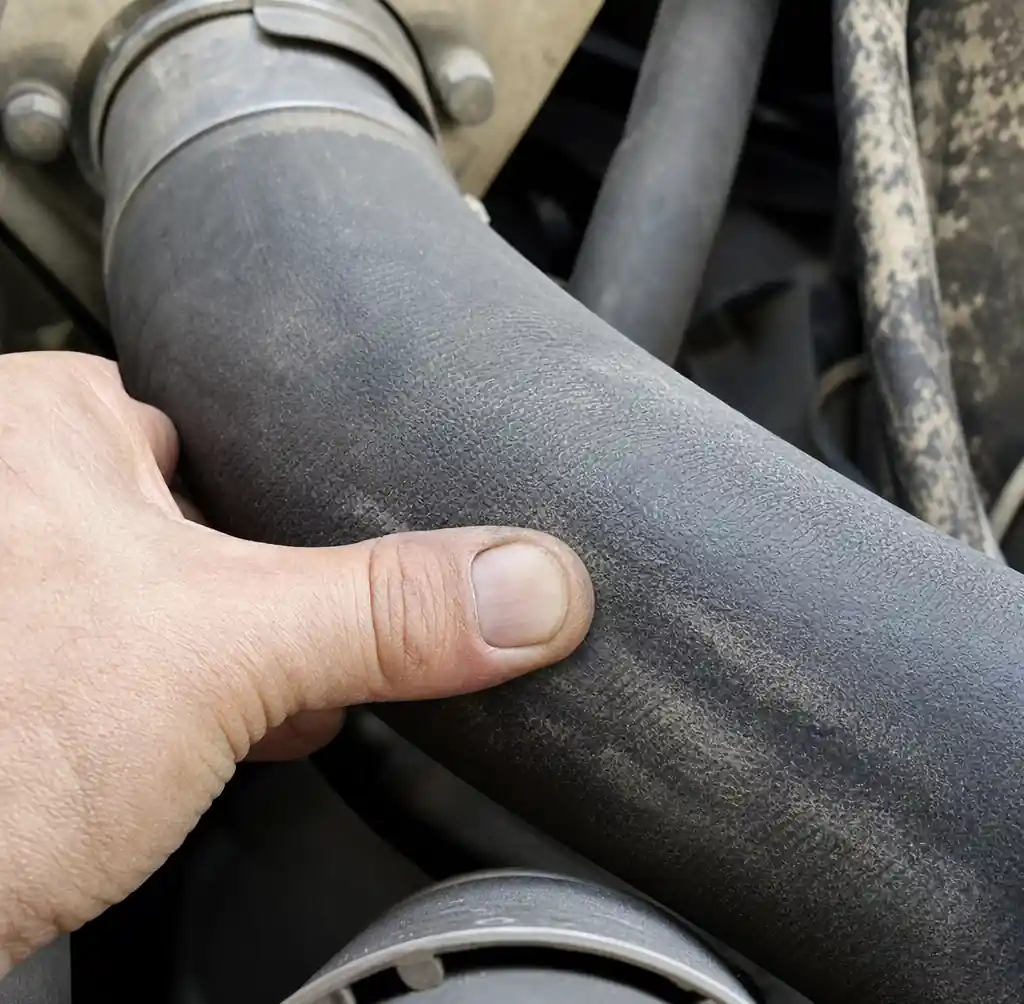
! 6-Schlauch-Oberflächeninspektion-Nahaufnahme Nahaufnahme der Industrieschlauchoberfläche mit Textur- und Zustandsbewertung
Fahren Sie mit der Hand über die gesamte Schlauchlänge unter leichter Spannung und tasten Sie nach:
Flache Stellen oder unregelmäßige Form: Schäden an innerer Verstärkung. Ersetzen Sie, wenn flache Flecken 10 mm breit sind oder an mehreren Stellen auftreten.
Härtevariation: Sollte einen konstanten Biegewiderstand haben. Deutlich steifere oder weichere Abschnitte deuten auf lokaler Verfall hin. Plötzliche Veränderungen (die sich über 1-2 Wochen entwickeln) deuten auf eine starke chemische Inkompatibilität hin.
Veränderungen der Oberflächentextur: Klebrigkeit, kreideartige Rückstände oder Risse sind frühe Anzeichen, die 6-12 Monate vor sichtbarem Schaden auftreten.
Federspannungstest
Vollständiges Einziehen überprüft die Gesundheit der Feder nicht. Misse die Zugkraft bei 50 % Ausdehnung. Vergleichen Sie es mit dem Ausgangswert. Wenn die Kraft um 15–20 % über den Ausgangswert ansteigt, nähert sich die Feder dem Lebensende. Planersatz innerhalb von 6 Monaten.
Drehgelenk-Bewertung
Während Druckdruck auf Arbeitsdruck drehen, drehen Sie sich langsam durch den vollen Bereich:
Rotationswiderstand: Sollte durch 360° gleichmäßig sein. Festklemmen oder raue Stellen deuten auf Verschleiß oder Verunreinigung hin.
Druckabfall: Installiert temporäre Messgeräte flussaufwärts und stromabwärts. Bei vollem Durchfluss sollte der Systemdruck bei <2 % liegen. Höher bedeutet Einschränkungen durch Schmutz oder Korrosion.
Visuelle Versickerung: An den Dichtungen sollte keine Flüssigkeit sichtbar sein. Schon leichte Feuchtigkeit deutet auf Verschlechterung hin. Ersetzen Sie die Dichtungen, sobald die erste Feuchtigkeit auftaucht – warten Sie nicht auf das Tropfen.
| Inspektionstyp | Frequenz | Zeitaufwand | Ausrüstung | Vorhersagefenster |
|---|---|---|---|---|
| Visuelle Schlauchkontrolle | Wöchentlich | 3-5 Minuten | Keine | 1-2 Monate |
| Taktile Bewertung | Monatlich | 8-10 Minuten | Keine | 3-6 Monate |
| Federspannungstest | Alle 6 Monate | 15-20 Minuten | Feder-Skala, Band | 6-12 Monate |
| Drehdrucktest | Vierteljährlich | 20-25 Minuten | 2 Messgeräte, Durchflussmesser | 3-6 Monate |
| Vollständiger Systemtest | Jährlich | 45-60 Minuten | Vollständiges Toolkit | 12–18 Monate |
Reparatur- vs. Ersetzen-Entscheidungsrahmen
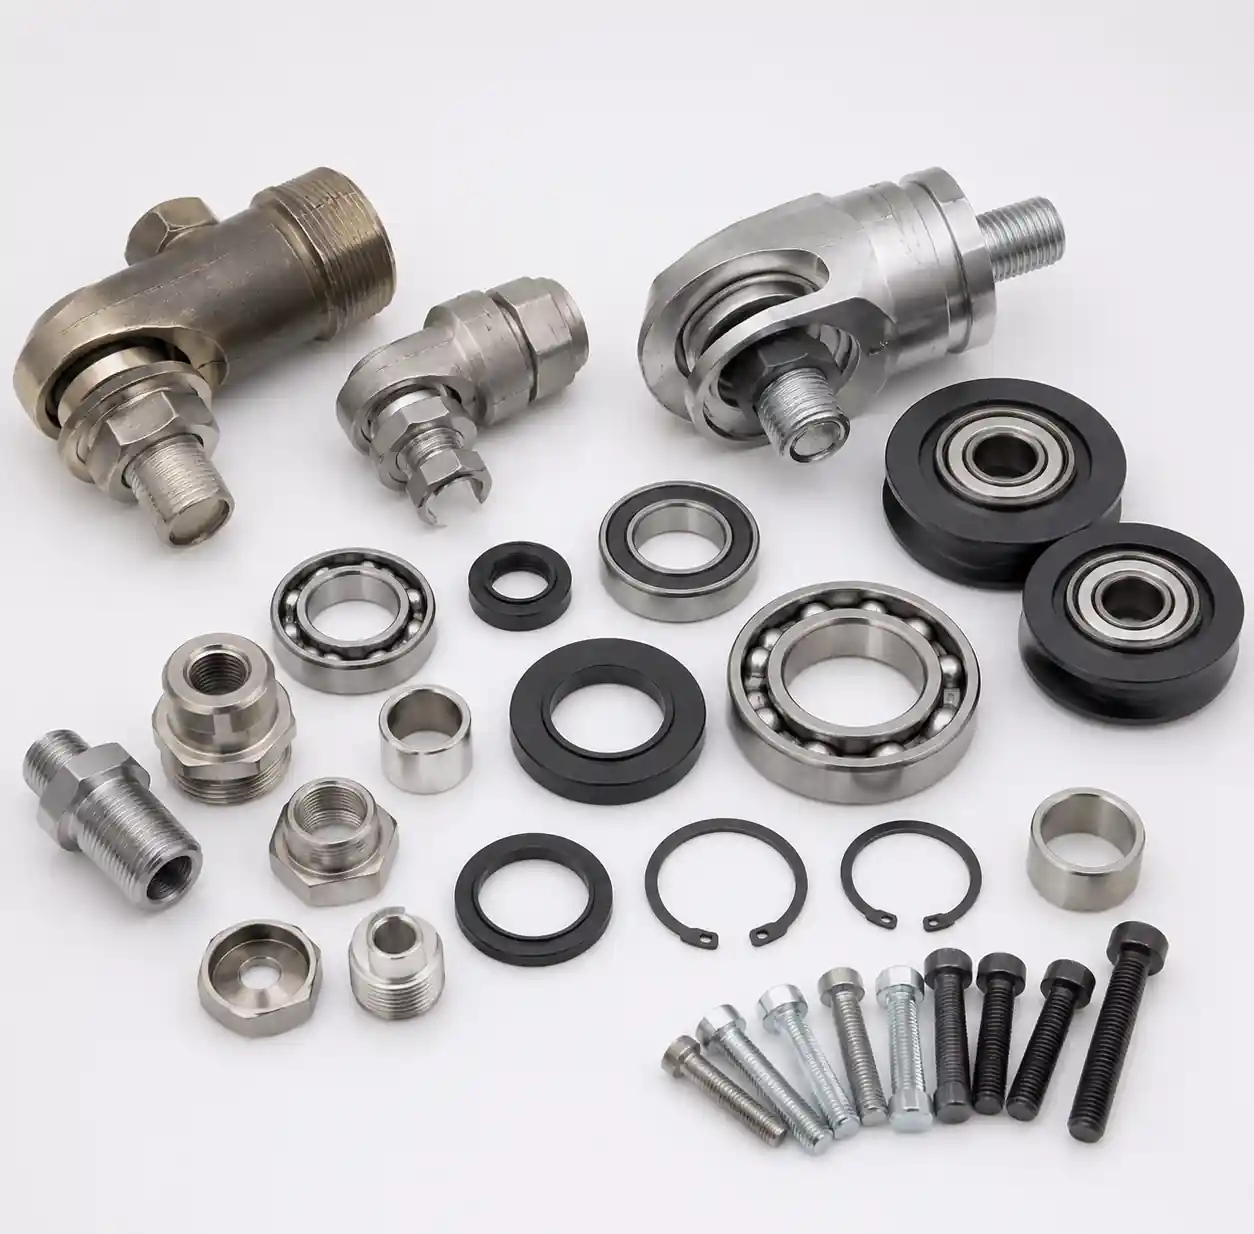
! 7-Schlauch-Spulen-Komponenten-Ersatzteile Eine Vielzahl von industriellen Schlauchspulenersatzkomponenten und -teilen, die für die Wartung bereitgestellt werden
Die Wirtschaftlichkeit der Wartung der Slangspule konzentriert sich auf eine Entscheidung: Komponenten reparieren oder die Baugruppe austauschen. Die Branchenempfehlung sagt: "Reparatur, wenn Komponenten <40 % des Austauschs kosten." Das ignoriert den operativen Kontext.
Wo Ausfallzeiten 500–800 Dollar pro Stunde kosten, ändert sich die Wirtschaft dramatisch. Ein Drehgerät-Austausch für 250 US-Dollar, der 4 Stunden dauert (inklusive Beschaffung und Installation), kostet insgesamt 2.250–3.450 US-Dollar mit Ausfallzeit. Eine neue Rolle für 1.800 US-Dollar, die in 90 Minuten installiert wird, kostet 2.425–2.700 US-Dollar – mit vollständiger Garantie und verifizierter Betriebsdauer.
Komponenten ersetzen, wenn:
- Das Scheitern ist isoliert und klar identifiziert
- Teile innerhalb von 24 Stunden verfügbar
- Installation während geplanter Ausfallzeiten
- Verbleibende Baugruppe <50 % Lebensdauer
- Gesamtkosten für Reparaturen einschließlich Ausfallzeiten <65 % Wiederholkosten
Ersetze die gesamte Baugruppe wenn:
- Mehrere Bauteile zeigen Verschleiß
- Überschritt 60 % erwartete Lebensdauer
- Veraltetes Modell mit begrenzten Teilen
- Reparatur erfordert spezielle Werkzeuge
- Implementierung der Gerätestandardisierung
Für hochzuverlässige Einsätze sollten strategische Ersatzteile (eine pro 8-10 Spulen) statt Feldreparaturen unterhalten werden. Ein kompletter Austausch reduziert die Ausfallzeit auf 30–60 Minuten. Fehlgeschlagene Einheiten werden in die Wartungswerkstatt gebracht und kehren dann zum Ersatzinventar zurück.
Dies erfordert 15–20 % mehr Kapital, reduziert aber die durchschnittliche Ausfallzeit um 75–80 %, was die Investition im ersten Jahr rechtfertigt.
Lebenszyklusdokumentation und Nachverfolgung
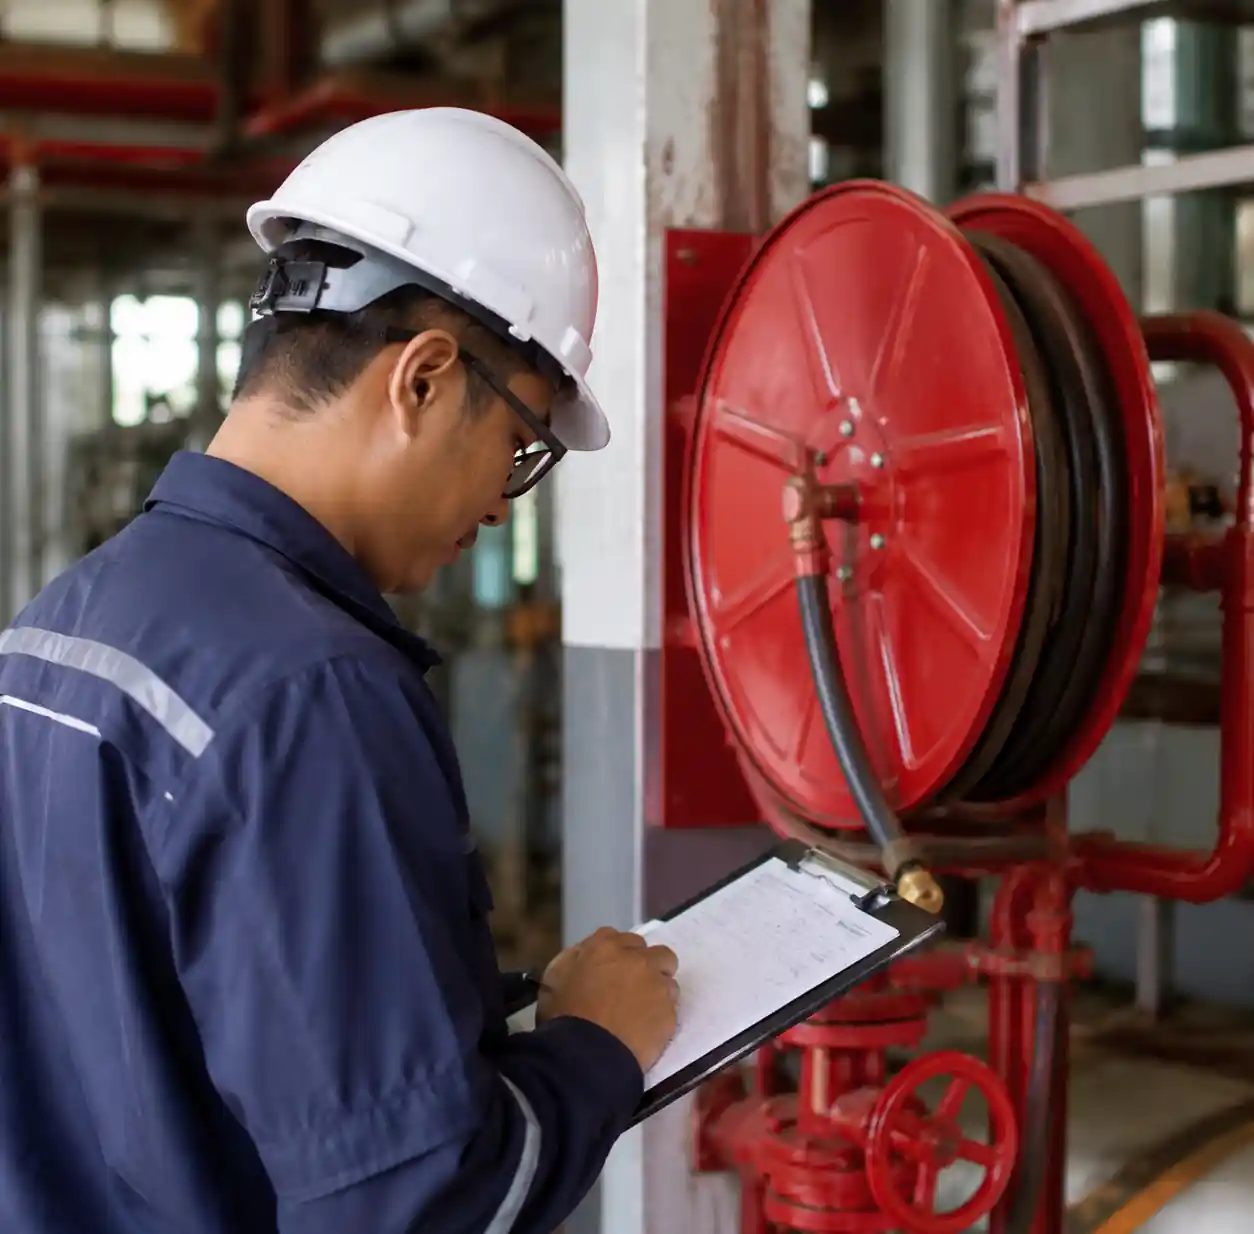
! 8-Wartungsdokumentation-Tracking-System Industrie-Wartungstechniker dokumentiert die Inspektionsdaten der Schlauchspule auf einem Tablet oder einer Checkliste
Geräte, die vermessen werden, werden gewartet. Rollen ohne Einsatzhistorie versagen unvorhersehbar. Diejenigen mit Track-Records zeigen eine 35–40 % längere Lebensdauer auf, weil Verschlechterungsmuster vor dem kritischen Zustand sichtbar werden.
Verfolgen Sie vier Kennzahlen in einer einfachen Tabelle:
Installationsbasis: Modell, Rohrtyp/-länge, Betriebsdruck, Medium, Standort. Legt die erwartete Lebensdauer und geeignete Protokolle fest.
Wartungsaktivitäten: Jede Inspektion, Schmierung, Einstellung und Austausch mit Datum. Mustererkennung zeigt beschleunigten Verschleiß an, was auf Umwelt- oder Betriebsfaktoren hinweist, die eine Korrektur erfordern.
Leistungsbeobachtungen: Einzugsänderungen, ungewöhnlicher Widerstand, Lärm, Vibrationen oder sichtbarer Verschleiß. Subjektive Beobachtungen erkennen oft Probleme, bevor gemessene Parameter Warnungen auslösen.
Zykluszählung oder Betriebsstunden: Bester Prädiktor für die verbleibende Betriebsdauer. Für kritische Anwendungen installieren Sie mechanische oder elektronische Zähler. Ansonsten schätzen Sie das anhand des Betriebsplans.
Mit populationsweiten Daten kann man von reaktivem Ersatz (Reaktion auf Ausfälle) zu prädiktivem Ersatz (Pensionierung vor Ausfall je nach Nutzung und Zustand) übergehen. Dies reduziert unerwartete Ausfälle um 60–70 % und optimiert den Austauschzeitpunkt.
Häufig gestellte Fragen
Wie oft sollte ich die beweglichen Teile meiner Spule schmieren?
Inneninstallationen in sauberen Umgebungen benötigen alle 4-6 Monate eine Schmierung des Drehgelenks und jährlich Federmechanismen. Außen- oder Hochkontaminationsumgebungen erfordern häufigere Wartung: Drehgelenke alle 2-3 Monate, Federn alle 6 Monate. Verwenden Sie synthetisches PAO-basiertes Fett für Drehmechanismen und trockenes PTFE-Spray für Federn. Der Schlüsselindikator ist der Rotationswiderstand – wenn sich der Drehgelenk steifer als normal anfühlt, schmieren Sie sofort, anstatt auf das geplante Intervall zu warten.
Was verursacht eine unvollständige Lagerung des Schlauchs?
Unvollständiges Einziehen weist auf eine geringere Federspannung (30–40 % Verlust der ursprünglichen Kraft) oder eine unsachgemäße Trommelschichtung hin. Prüfen Sie, ob der Schlauch gleichmäßig aufgezogen ist – falsch ausgerichtete Wicklungen erzeugen Reibung und verhindern so ein vollständiges Einziehen, selbst bei ausreichender Federspannung. Wenn das Schichten korrekt erscheint, muss die Feder ersetzt oder zusätzliche Drehungen erhalten, um die Spannung wiederherzustellen. Tritt typischerweise nach 100.000–150.000 Zyklen oder 5–7 Jahren Dienst auf.
Kann ich mit meiner vorhandenen Rolle einen Schlauch benutzen?
Nein – Durchmesser, Gewicht und Steifigkeit müssen den Spulenspezifikationen entsprechen. Die Installation schwerer oder steiferer Schlauch überlastet die Einzugsfeder, was zu vorzeitigem Ausfall führt. Die Federkraft wurde für spezifische Schlaucheigenschaften berechnet. Sogar der Umstieg von Standardgummi auf Hybridpolymer (typischerweise 15-20 % leichter, aber 25-30 % steifer) wirkt sich auf die Leistung aus. Überprüfen Sie immer die Spezifikationen vor dem Austausch.
Wann sollte ich die gesamte Spule austauschen im Vergleich zur Reparatur der Bauteile?
Teile werden ausgetauscht, wenn der Ausfall isoliert ist, Teile leicht verfügbar sind und die Rolle <60 % erwartete Lebensdauer verbraucht hat. Ersetzen Sie die gesamte Baugruppe, wenn mehrere Komponenten Verschleiß zeigen, die Spule 60 % Lebensdauer überschreitet oder Reparaturausfallkosten auf 65 % der Neugerätekosten ankommen. In Hochproduktionsumgebungen, in denen Ausfallzeiten 500+ $ pro Stunde kosten, ist ein kompletter Austausch oft wirtschaftlicher, selbst wenn die Bauteilkosten günstig erscheinen.
Welche Umweltfaktoren verkürzen die Lebensdauer der Spule am meisten?
Das tägliche Temperatureinschalten >15 °C reduziert die Lebensdauer um 35–40 % – schädlicher als konstante hohe Temperaturen. UV-Belastung verschlechtert das Schlauchmaterial um 25–30 % im Vergleich zur Installation in Innenräumen. Korrosive Atmosphären greifen Verstärkung und Metallteile an und verkürzen die Lebensdauer ohne Schutz um 40–50 %. Diese Faktoren sind multiplikativ – Außenrollen in Küstenchemieanlagen können eine Reduzierung von 70–75 % im Vergleich zu kontrollierten Innenräumen aufweisen.
Ist es sicher, Systeme zwischen den Einsätzen unter Druck zu lassen?
Nein – kontinuierliche Drucksetzung beschleunigt die Materialermüdung um 30–40 % im Vergleich zu reiner zyklierenden Spannung. Jeder Druck- und Druckentlastungszyklus zählt als ein Ermüdungszyklus, aber konstanter Druck verursacht kontinuierliche Spannungen, was die Migration und den Abbau des Weichmachers fördert. Immer sofort nach der Anwendung den Druck depressurisieren. Installieren Sie Druckentlastungsventile bei 10 % über dem Arbeitsdruck, um Überspannungsschäden zu vermeiden und gleichzeitig sicherzustellen, dass die Systeme nicht dauerhaft belastet bleiben.
Fazit
Die Lebensdauer von Schlauchrollen bedeutet nicht allgemeine Wartungspläne – es geht darum, zu verstehen, wie Ihre Betriebsbedingungen den Bauteilverfall beeinflussen, und die Protokolle entsprechend anzupassen. Walzen mit einer Lebensdauer von 10 bis 12 Jahren sind nicht unbedingt Premium-Marken; Sie werden von Teams gepflegt, die Druckzykluseffekte verstehen, den Verfall der Federspannung überwachen, Rückzugskräfte kontrollieren und vor anlagenspezifischen Umweltfaktoren schützen. Beginnen Sie mit drei unmittelbaren Maßnahmen: Legen Sie Basismessungen für Federspannung und Drehwiderstand fest, führen Sie kontrollierte Rückzugsprotokolle ein und beginnen Sie mit der Verfolgung von Zykluszählungen oder Betriebszeiten. Diese kosten bei der Ersteinrichtung nicht mehr als 30–45 Minuten, bilden aber die Grundlage für vorausschauende Wartungen, verlängern die Lebensdauer um 40–50 % über den Branchendurchschnitt hinaus und reduzieren unerwartete Ausfälle erheblich.