


Wie man Lecks in Schnellkupplungsverbindungen verhindert
Schnellkupplungssysteme lecken in industriellen Betrieben aufgrund abgenutzter O-Ringe, unsachgemäßer Installation, Druckspitzen und Verunreinigungen. Branchendaten zeigen, dass Kupplungsausfälle etwa 25–30 % der ungeplanten Ausfallzeiten in Hydraulik- und Flüssigkeitsübertragungssystemen ausmachen, wobei leckbedingte Probleme Anlagen jährlich Tausende von Dollar an verschwendungen Flüssigkeiten, Geräteschäden und Produktionsverlusten kosten.
Wenn Sie Lecks in Ihren Schnellkupplungsverbindungen vermeiden möchten, müssen Sie die Ursachen von Dichtungsversagen, die richtigen Installationstechniken, Wartungspläne und Materialauswahlkriterien für Ihre spezielle Anwendung verstehen.
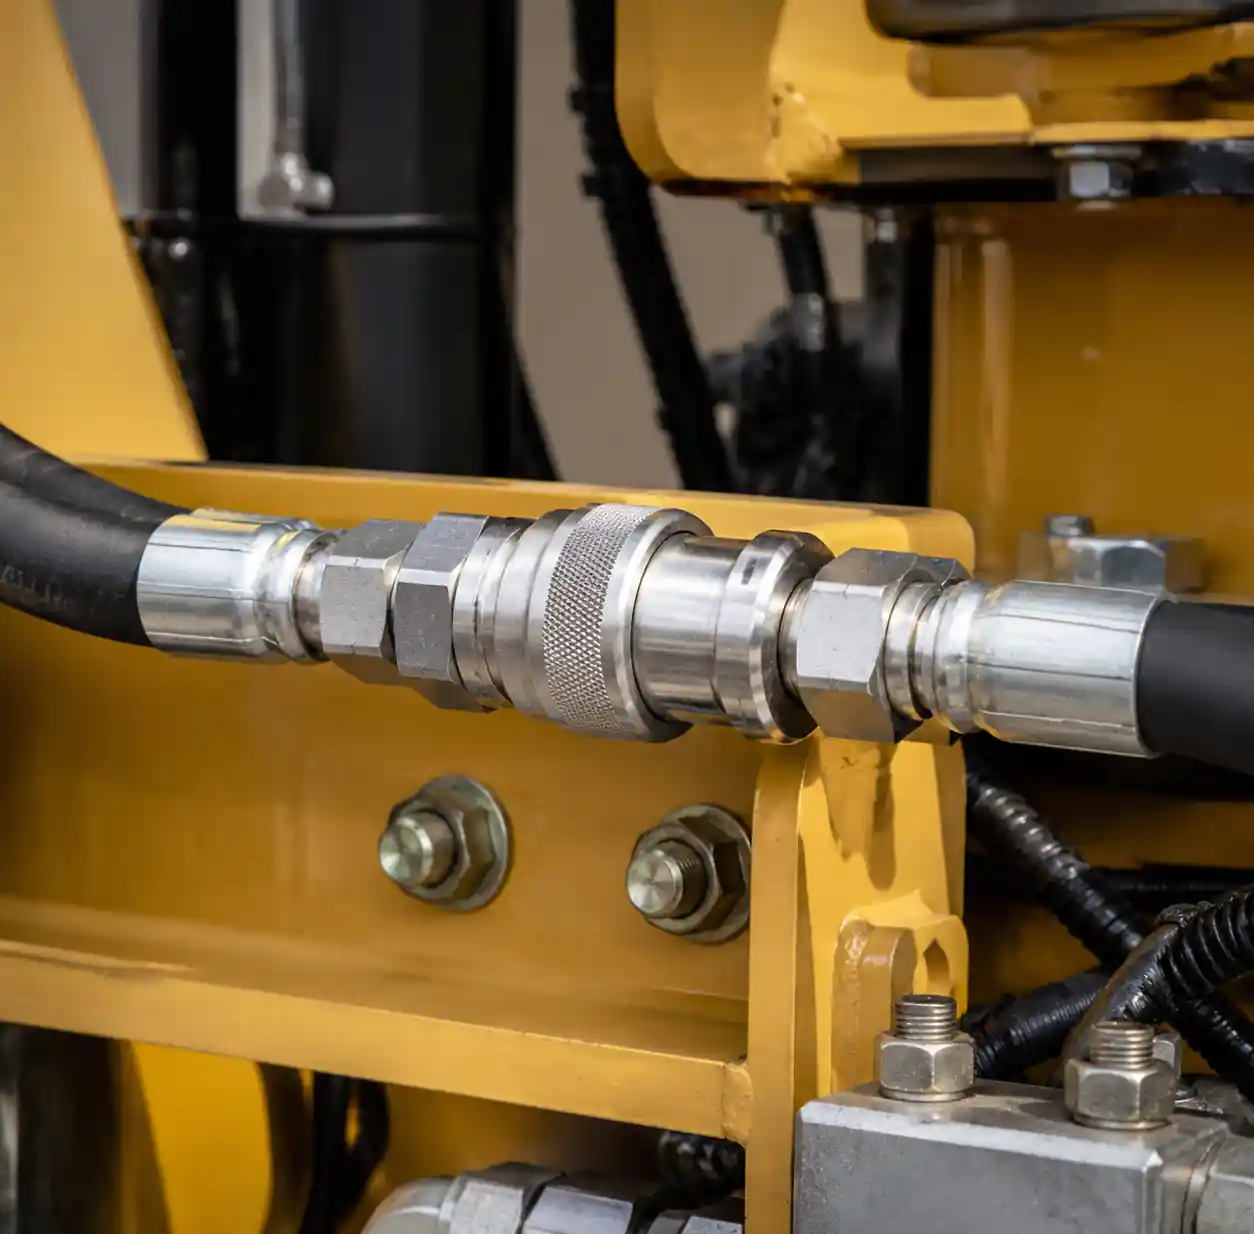
! 1-Schnell-Kupplung-Verbindung-Industriesystem Schnellkupplungsverbindung im industriellen Flüssigkeitstransfersystem installiert
- 1. Verständnis von Schnellkupplungs-Leckmechanismen
- 2. Hauptursachen für Schnellkupplungslecks
- 2.1. Abgenutzte oder beschädigte O-Ringe
- 2.2. Falsche Installationstechniken
- 2.3. Druckspitzen und -spitzen
- 2.4. Kontamination und Trümmer
- 3. Bewährte Methoden zur Leckvermeidung
- 3.1. Wählen Sie das richtige Kopplungsmaterial für Ihre Anwendung aus
- 3.2. Korrekte Installationsverfahren implementieren
- 3.3. Regelmäßige Wartungspläne festlegen
- 3.4. Druck- und Durchflussdynamik des Regelungssystems
- 3.5. Schütze Verbindungen vor Kontamination
- 4. Fortschrittliche Dichtungstechnologien für kritische Anwendungen
- 5. Häufige Installationsfehler und wie man sie vermeidet
- 6. Überlegungen zur Materialkompatibilität
- 7. Fehlerbehebung bestehender Kupplungslecks
- 8. FAQ
- 8.1. Wie oft sollte ich O-Ringe bei Schnellkupplungen austauschen?
- 8.2. Kann ich Koppelmarken mischen oder Komponenten verschiedener Hersteller zusammen verwenden?
- 8.3. Welchen Druck sollte ich nach der Installation der Kupplung für den Lecktest verwenden?
- 8.4. Warum lecken meine Kupplungen nur bei Kälte, dichten aber richtig ab, wenn sie warm sind?
- 8.5. Wie vermeide ich Lecks beim Anschließen von Kupplungen unter Restdruck des Systems?
- 8.6. Was verursacht Kupplungslecks nur bei hohen Durchflussraten, aber nicht bei niedrigem Durchfluss?
- 9. Fazit
Verständnis von Schnellkupplungs-Leckmechanismen
Schnellkupplungen sind präzisionskonstruierte Verbindungsgeräte, die eine schnelle Befestigung und Ablösung von Flüssigkeitsleitungen ohne Werkzeuge ermöglichen. Diese Anschlüsse basieren auf internen Abdichtungselementen – hauptsächlich O-Ringen und Gesichtsdichtungen –, um einen undichten Betrieb unter Druck zu gewährleisten.
Der Abdichtungsmechanismus funktioniert durch Kompression. Wenn man männliche und weibliche Kupplungshälften verbindet, drückt sich der interne O-Ring gegen beide Metalloberflächen zusammen und erzeugt eine druckaktivierte Abdichtung, die mit steigendem Systemdruck enger wird. Dieses Design bietet zuverlässige Leistung bei Betriebsdrücken von 30 psi bis über 10.000 psi, abhängig von Kupplungstyp und Bauweise.
Dieses Dichtungssystem ist jedoch anfällig für mehrere Ausfallarten, die die Leistung beeinträchtigen und Lecks verursachen.
Hauptursachen für Schnellkupplungslecks
Abgenutzte oder beschädigte O-Ringe
O-Ring-Abbau ist die Hauptursache für Schnellkupplungslecks und macht etwa 60–70 % aller Kopplungsausfälle aus. Diese elastomeren Dichtungen verschlechtern sich durch verschiedene Mechanismen, darunter Kompressionsset, chemische Attacke, thermische Zyklierung und Abrieb.
Kompressionssatz tritt auf, wenn O-Ringe über längere Zeit unter konstantem Druck stehen. Das Elastomer verliert seine Fähigkeit, in seine ursprüngliche Form zurückzukehren, wodurch die Dichtungskraft reduziert wird und Flüssigkeit entweichen kann. Standard-Nitril-O-Ringe erfahren eine messbare Kompressionseinstellung nach 1000–2000 Stunden kontinuierlicher Nutzung bei erhöhten Temperaturen über 80°C.
Chemische Inkompatibilität beschleunigt den O-Ring-Ausfall. Wenn Materialien mit inkompatiblen Flüssigkeiten in Kontakt kommen, schwillt das Elastomer an, reißt oder härtet aus. Zum Beispiel schwellen Nitril-O-Ringe in aromatischen Kohlenwasserstoffen und Ketonen schnell an, während EPDM-Dichtungen in erdölbasierten Ölen abgebaut werden.
Falsche Installationstechniken
Installationsfehler verursachen sofortige Leckpfade oder beschleunigen den Verschleiß. Häufige Fehler sind Quergewinde, unvollständiges Einsetzen, Winkelverschiebung und übermäßige seitliche Belastung während der Verbindung.
Eine unvollständige Einsetzung ist besonders problematisch. Wenn die Kupplungshälften nicht vollständig eingreifen, kann der Verriegelungsmechanismus den O-Ring nicht ausreichend komprimieren. Sie können diese Bedingung erkennen, indem Sie überprüfen, ob die Kupplungshülse vollständig verriegelt ist und kein Spalt zwischen den Verbindungsflächen besteht.
Eine Winkelfehlstellung von 3–5 Grad führt zu ungleichmäßiger O-Ringkompression und konzentrierten Spannungspunkten. Diese Fehlstellung entsteht oft durch starre Rohrleitungen, die Kupplungen in nicht-axiale Positionen zwingen und so bevorzugte Leckwege auf einer Seite der Dichtung schaffen.
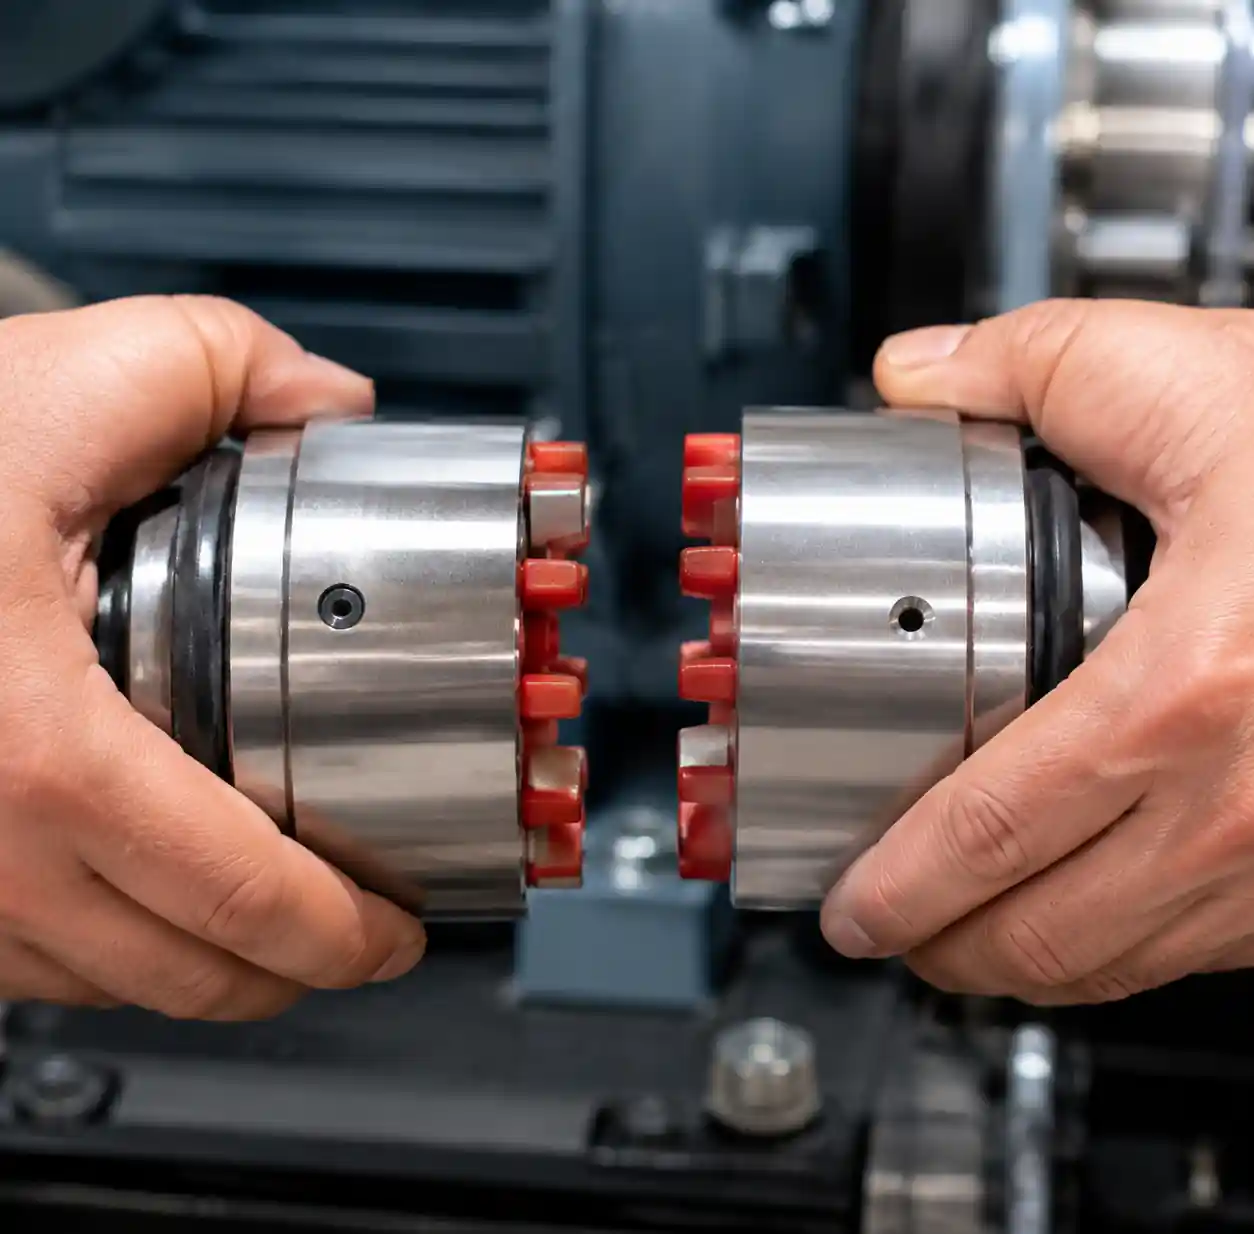
! 3-Kopplung-Installation-Ausrichtungstechnik Richtige axiale Ausrichtungstechnik für die Schnellkupplungsinstallation
Druckspitzen und -spitzen
Hydraulische Stoßereignisse erzeugen Druckspitzen, die die Kupplungsgrenzen um 200–400 % überschreiten können. Diese transienten Druckereignisse zwingen O-Ringe in Abstandslücken zwischen Metallkomponenten, was zu Extrusionsschäden und dauerhafter Verformung führt.
Wasserhammer in Flüssigkeitssystemen und Druckspitzen in pneumatischen Anwendungen verursachen diese schädlichen Ereignisse. Ein plötzlicher Ventilschloss kann Druckwellen erzeugen, die mit 1000–1500 m/s ausbreiten, wodurch momentane Drücke entstehen, die 5–10-mal höher als der normale Betriebsdruck sind.
Sie sollten Überspannungsschutz und Druckentlastungsventile installieren, wenn die Systemdynamik schnelle Richtungsänderungen, schnell wirkende Ventile oder Start-Stopp-Zyklen der Pumpe umfasst, die Drucktransienten erzeugen.
Kontamination und Trümmer
Partikelverunreinigung ist die zweithäufigste Ursache für Kupplungslecks. Fremdmaterial an den Kopplungsflächen verhindert eine ordnungsgemäße Abdichtung, während in O-Ringen eingebettete Schleifpartikel Leckkanäle erzeugen und den Verschleiß beschleunigen.
Schmutz, Metallpartikel, Rost und Prozessreste gelangen während der Verbindung in die Kupplungen, wenn Sie nicht zuerst die Verbindungsflächen reinigen. Selbst mikroskopisch kleine Partikel von 10–50 Mikrometern können die Dichtungsintegrität beeinträchtigen, indem sie Lücken zwischen O-Ring und Sitzfläche schaffen.
Die Verunreinigung gelangt über drei Hauptwege: verschmutzte Verbindungsflächen, kontaminierte Flüssigkeiten, die durch das System zirkulieren, und Umwelteinflüsse, wenn die Kupplungen zwischen den Nutzungen unbedeckt bleiben.
Bewährte Methoden zur Leckvermeidung
Wählen Sie das richtige Kopplungsmaterial für Ihre Anwendung aus
Die Materialwahl wirkt sich direkt auf die Lebensdauer der Dichtungen und die Leckprävention aus. Sie müssen das Kopplungskörpermaterial und das O-Ring-Elastomer an Ihre spezifischen Flüssigkeits-, Temperatur- und Druckanforderungen anpassen.
Für Hydraulikölanwendungen bei Temperaturen von -20°C bis 100°C bieten Edelstahl-316-Kupplungen mit Nitril-(NBR)-O-Ringen eine ausgezeichnete Leistung. Die korrosionsbeständige Karosserie hält harten Bedingungen stand, während NBR-Dichtungen Flexibilität und Dichtungskraft über diesen Temperaturbereich hinweg bewahren.
Chemische Verarbeitung erfordert spezialisiertere Materialien. PTFE-gepolsterte Kupplungen mit Viton- oder FFKM-O-Ringen verarbeiten aggressive Chemikalien, Säuren und Lösungsmittel, die Standard-Nitrildichtungen innerhalb weniger Stunden zerstören würden. Diese Materialien kosten 3- bis 5-mal so viel wie Standardkomponenten, vermeiden jedoch Leckversagen im korrosiven Service.
Hochtemperaturanwendungen über 150°C erfordern Metall-C-Dichtungen oder federbeanspruchte PTFE-Dichtungen, die die Dichtungskraft aufrechterhalten, wenn Elastomere versagen würden. Diese Entwürfe bieten einen undichten Betrieb bis 300 °C in Anwendungen mit Dampf, thermischem Öl und Heißgas.
| Anwendung | Karosseriematerial | O-Ring-Material | Temperaturbereich | Druckangabe |
|---|---|---|---|---|
| Hydrauliköl | Edelstahl 316 | Nitril (NBR) | -20°C bis 100°C | 0-350 bar |
| Wassersysteme | Messing, SS304 | EPDM | 0°C bis 80°C | 0-16 bar |
| Chemischer Transfer | SS316, Hastelloy | Viton (FKM) | -15°C bis 150°C | 0-250 bar |
| Hochtemperaturdampf | SS316, Kohlenstoffstahl | FFKM, Metall-C-Dichtung | Bis zu 300°C | 0-100 bar |
| Pneumatische Luft | Messing, Aluminium | NBR, Polyurethan | -10°C bis 80°C | 0-15 bar |
Korrekte Installationsverfahren implementieren
Eine korrekte Installationstechnik verhindert 80–90 % der sofortigen Kupplungsausfälle. Sie sollten für jede Verbindung diese verifizierten Verfahren befolgen:
Vor-Verbindungsinspektion: Untersuchen Sie beide Kupplungshälften auf sichtbare Schäden, prüfen Sie den Zustand des O-Rings, die Dichtungsflächen und die Verriegelungsmechanismen. Ersetzen Sie vor der Installation jede Kupplung mit Reißen, Kerben oder abgenutzten Bauteilen.
Oberflächenreinigung: Wischen Sie alle Verbindungsflächen mit einem fusselfreien Tuch und einem zugelassenen Lösungsmittel, um Partikel, Öle und Schmutz zu entfernen. Dieser Schritt ist entscheidend – selbst eine dünne Kontaminationsschicht kann sofortige Undichtigkeiten verursachen.
Schmierung: Eine dünne Schicht systemkompatiblen Schmiermittels auf O-Ringe und Dichtungsflächen auftragen. Dies reduziert die Einstichkraft, verhindert das Rollen oder Verdrehen des O-Rings und verlängert die Lebensdauer der Dichtung, indem die Reibung während der Verbindung verringert wird. Verwenden Sie nur Schmiermittel, die sowohl mit dem O-Ring-Material als auch mit der Prozessflüssigkeit kompatibel sind.
Axiale Ausrichtung: Stellen Sie sicher, dass die Kupplungshälften vor der Verbindung innerhalb von 3 Grad um die axiale Mittellinie ausgerichtet sind. Unterstützen Sie Schläuche oder Rohre, um seitliche Belastungen zu vermeiden, die Dichtungen belasten und vorzeitigen Ausfall verursachen würden.
Vollständiges Engagement: Die Kupplung wird fest zusammengedrückt, bis der Verriegelungsmechanismus mit einem hörbaren Klicken einrastet. Überprüfen Sie, ob kein Spalt zwischen den Kupplungskörpern besteht und die Schlosshülse den Anschlusspunkt vollständig abdeckt.
Druckprüfung: Nach dem Anschluss wird das System schrittweise auf 50 % des Betriebsdrucks erhöht und auf Lecks überprüft. Halte diesen Druck 2–3 Minuten, bevor du den vollen Betriebsdruck erhöhest.
Regelmäßige Wartungspläne festlegen
Vorbeugende Wartung erkennt Verschleiß der Dichtungen, bevor sich Lecks entwickeln. Sie sollten Inspektionsintervalle basierend auf der Betriebsschwere einführen:
Standardindustrielle Anwendungen: Kupplungen alle 3 Monate inspizieren (ca. 2000 Betriebsstunden). Überprüfen Sie externe Undichtigkeiten, überprüfen Sie die Funktion des Verriegelungsmechanismus und ersetzen Sie jährlich O-Ringe unabhängig vom sichtbaren Zustand.
Raue Umgebung oder Hochzyklenbetrieb: Monatlich inspizieren (500 Betriebsstunden). Zu diesen Anwendungen gehören mobile Hydraulik, Hochtemperaturbetrieb über 100 °C oder Systeme mit häufigen Verbindungs- und Trennzyklen, die über 10 Mal pro Tag überschreiten.
Kritische Anwendungen: Implementieren Sie wöchentliche Inspektionsprotokolle für Systeme, bei denen Lecks Sicherheitsrisiken, Umweltverschmutzung oder teure Produktionsverluste verursachen könnten. Lebensmittelverarbeitung, pharmazeutische Herstellung und chemische Handhabung erfordern typischerweise diese Häufigkeit.
Während der Inspektion missen Sie den Durchmesser des O-Ring-Querschnitts mit Bremsschiebern. Ersetzen Sie O-Ringe mit mehr als 10 % Querschnittsreduktion oder sichtbaren Risse, Härtungen oder Oberflächenverschleiß.
Druck- und Durchflussdynamik des Regelungssystems
Druckmanagement schützt Dichtungen vor schädlichen Belastungsereignissen. Sie können diese technischen Maßnahmen implementieren, um druckbedingte Ausfälle zu vermeiden:
Überspannungsschutzer: Hydraulikspeicher oder pneumatische Überspannungstanks in der Nähe von Kupplungen installieren, die Druckspitzen erleben. Diese Geräte absorbieren Druckwellen, bevor sie die Kupplungsdichtungen erreichen, wodurch der Spitzendruck um 60–80 % reduziert wird.
Druckentlastungsventile: Stellen Sie die Entlastungsventile auf 110–120 % des maximalen Betriebsdrucks ein. Dies bietet eine Sicherheitsmarge und verhindert gleichzeitig extreme Druckereignisse, die O-Ringe in Abstandslücken pressen.
Durchflussbegrenzung: Größenkupplungen für die tatsächlichen Durchflussanforderungen statt für den maximalen Rohrdurchmesser. Überdimensionierte Kupplungen erzeugen Turbulenzen und Druckabfälle, die Spannungen abdichten, während korrekt dimensionierte Verbindungen laminaren Durchfluss und stabilen Druck erhalten.
Schrittweise Druckbeaufschlagung: Man trainiert die Bediener dazu, die Ventile langsam zu öffnen, wodurch die Systeme innerhalb von 30–60 Sekunden auf Betriebsdruck und nicht sofort erreicht werden. Dadurch wird Wasserhammer eliminiert und die Dichtungen können unter Last allmählich komprimiert werden.
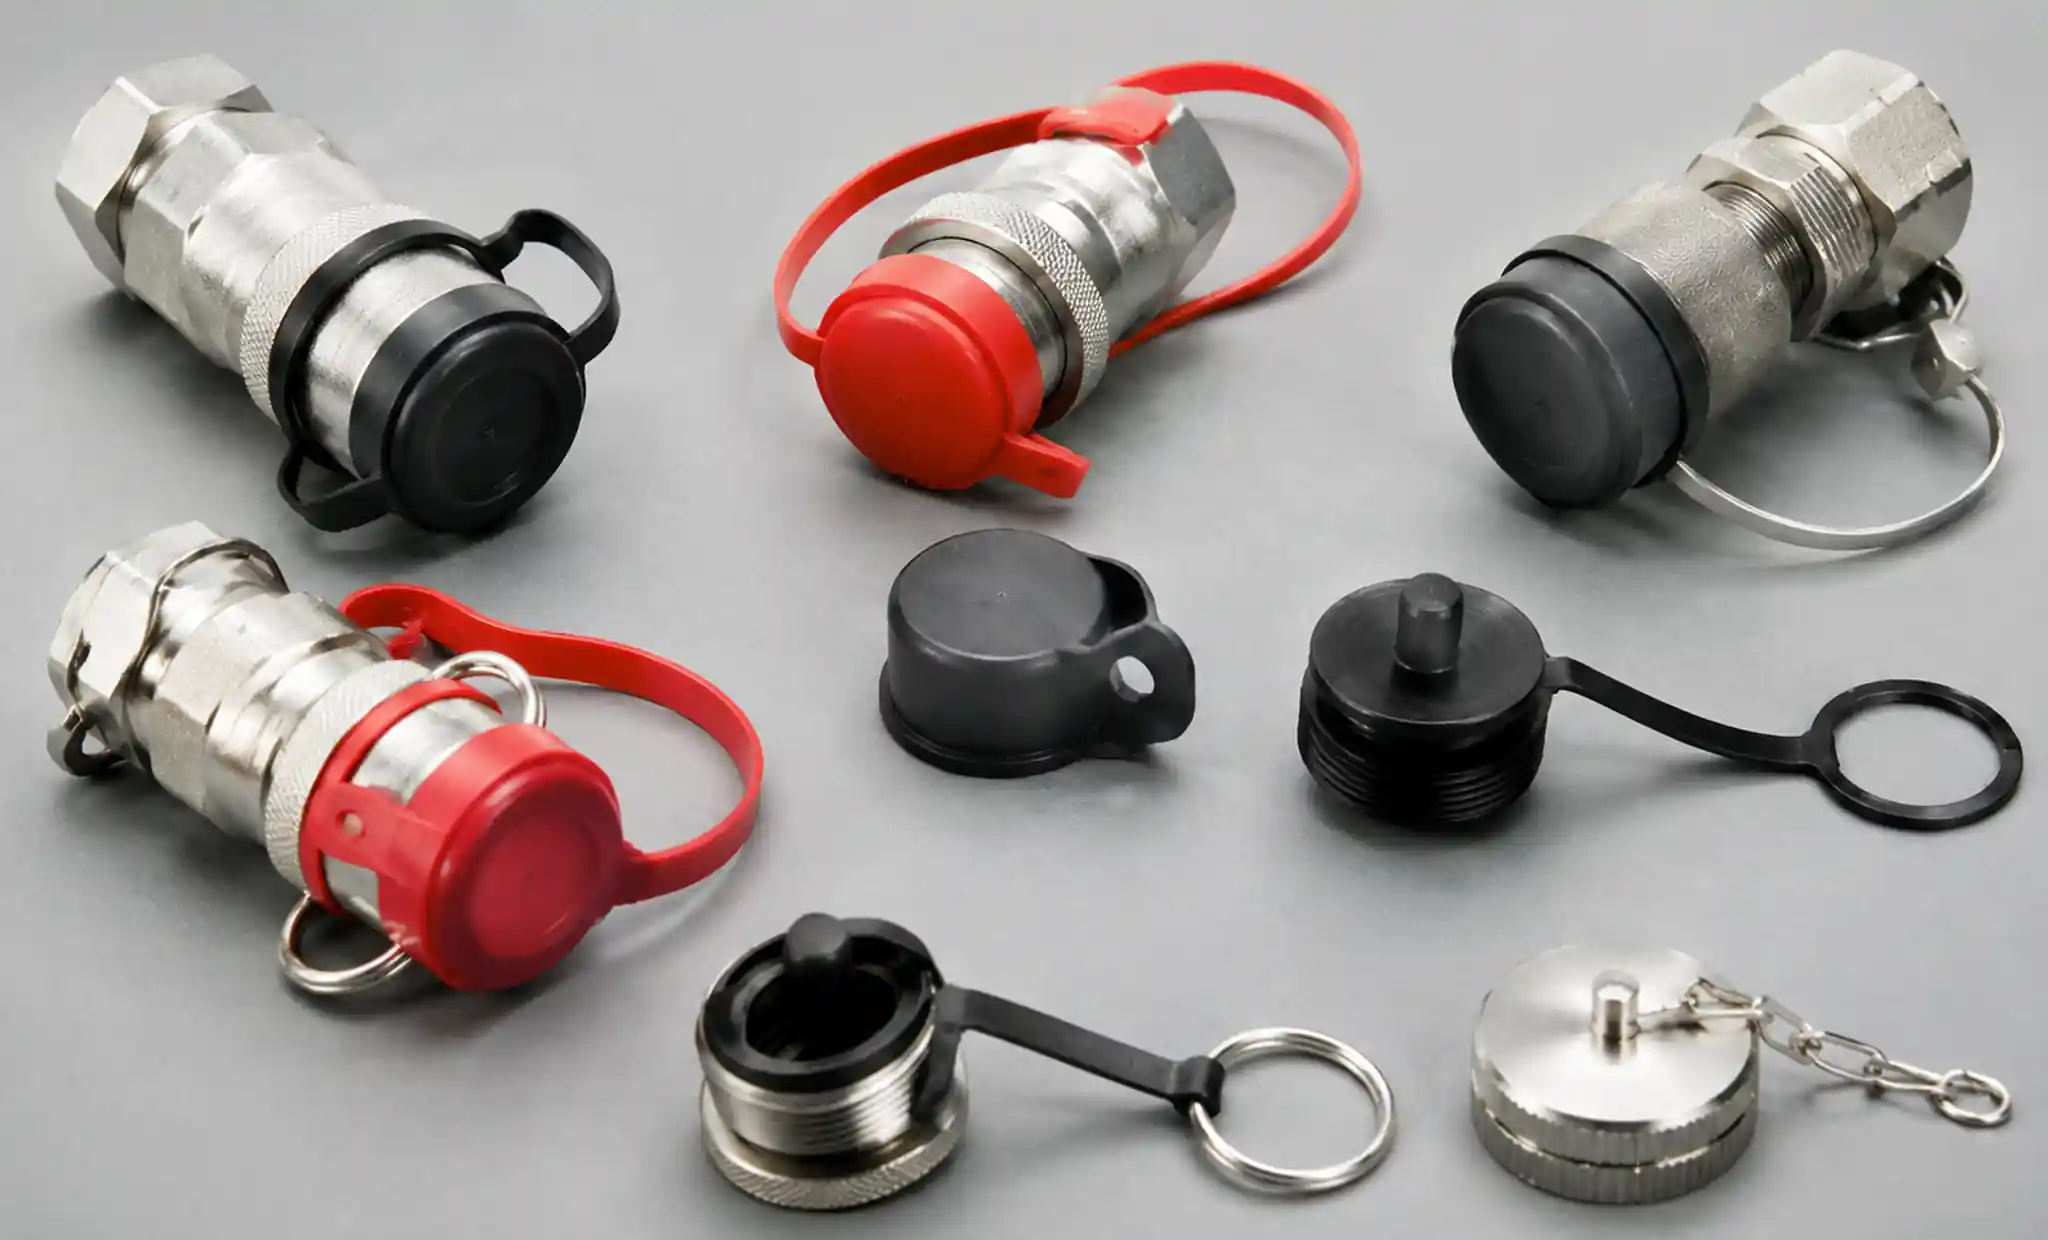
! 6-Kopplung-Staubkappen-Kontaminationsschutz Schnellkupplungsstaubkappen und Schutzabdeckungen zur Verunreinigung
Schütze Verbindungen vor Kontamination
Die Kontaminationskontrolle erfordert sowohl verfahrensdisziplin als auch physische Barrieren. Sie sollten folgende Schutzmaßnahmen umsetzen:
Staubkappen und Stecker: Schließen Sie alle losgelösten Kupplungshälften sofort nach der Trennung ab. Lagern Sie Ersatzkupplungen mit eingebauten Schutzkappen, um das Eindringen von Partikeln während der Lagerung zu verhindern. Diese einfache Methode beseitigt 90 % der kontaminationsbedingten Ausfälle.
Vor-Verbindungsreinigungsprotokoll: Legen Sie verpflichtende Reinigungsverfahren fest, bei denen Bediener die Kupplungsflächen vor jeder Verbindung mit einem sauberen Tuch abwischen müssen. Stellen Sie Reinigungsstationen mit zugelassenen Lösungsmitteln und fusselfreien Tüchern an den Kupplungsstellen bereit.
Flüssigkeitsfiltration: Installieren Sie Inline-Filter stromaufwärts der Kopplungsverbindungen, die so dimensioniert sind, dass sie Partikel bis zu 25 Mikrometer auffangen. Dies schützt die Dichtungen vor Kontaminationen, die durch das System zirkulieren. Wechseln Sie die Filterelemente, bevor der Druckunterschied die Herstellerspezifikationen überschreitet.
Umweltschutz: Verwenden Sie Schutzstiefel oder -abdeckungen an Kupplungen, die einer rauen Umgebung wie Staub, Feuchtigkeit und chemischen Spritzern ausgesetzt sind. Diese flexiblen Abdeckungen schirmen die Verbindungszone ab und ermöglichen gleichzeitig den Kupplungsbetrieb.
Fortschrittliche Dichtungstechnologien für kritische Anwendungen
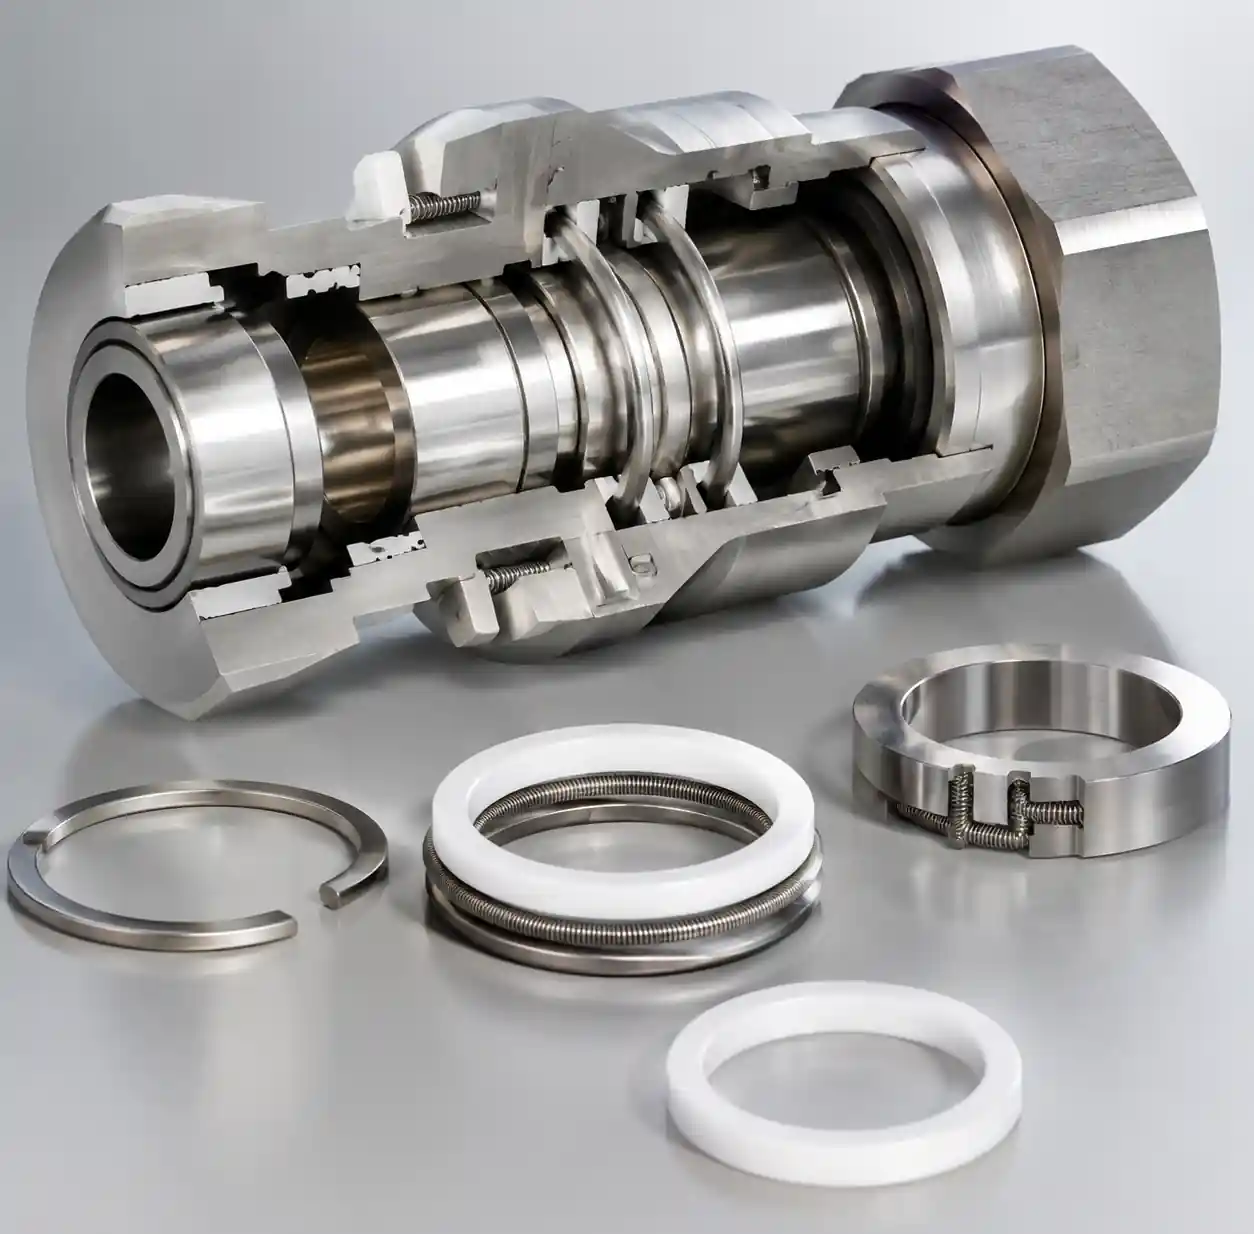
! 7-fortgeschrittene-Dichtungstechnologie-Metall-C-Dichtung Fortschrittliche Metall-C-Dichtungen und federbetriebene PTFE-Dichtungstechnologien für Schnellkupplungen
Moderne Kupplungsdesigns integrieren verbesserte Abdichtungstechnologien, die das Leckrisiko in anspruchsvollen Anwendungen verringern. Sie können diese fortschrittlichen Funktionen angeben, wenn Standard-O-Ring-Dichtungen die Leistungsanforderungen nicht erfüllen:
Metall-C-Dichtungen: Federbelastete Metalldichtungen bieten eine dichte Leistung bei Hochtemperaturanwendungen über 200°C, bei denen Elastomere ausfallen. Diese Dichtungen erhalten die Dichtungskraft durch thermische Zyklen und Druckschwankungen aufrecht, was sie ideal für Dampf-, heißes Öl- und Hochtemperaturgas macht.
Federbelüftete PTFE-Dichtungen: Durch die Kombination der chemischen Beständigkeit von PTFE und federbelasteter Dichtungskraft können diese Konstruktionen aggressive Chemikalien und weite Temperaturbereiche von -200°C bis 260°C bewältigen. Die Feder hält die Dichtungsfläche konstant aufrecht, unabhängig von Druckschwankungen oder thermischer Ausdehnung.
Doppeldichtungsdesigns: Redundante Dichtungselemente bieten Backup-Schutz, falls die primäre Dichtung versagt. Diese Kupplungen verfügen über zwei unabhängige O-Ringe oder eine Kombination aus O-Ring und Gesichtsdichtung, was die Leckwahrscheinlichkeit im Vergleich zu Eindichtungsdesigns um 95 % senkt.
Gesichtsdichtungskupplungen: Metall-zu-Metall-Dichtungen mit feuerfester Rückseite eliminieren Elastomere vollständig für den extremen Einsatz, einschließlich kryogener Flüssigkeiten, Hochstrahlungsumgebungen und Ultra-Hochvakuumanwendungen bis zu 10⁻⁹ mbar.
Häufige Installationsfehler und wie man sie vermeidet
| Installationsfehler | Konsequenz | Präventionsmethode | Erkennungsmethode |
|---|---|---|---|
| Quergewindung | Beschädigte Gewinde, unvollständige Abdichtung | Händefestziehen der ersten 2-3 Drehungen, Kontrolle der gleichmäßigen Drehung | Widerstand beim Gewinde, falsch ausgerichtete Kupplungsflächen |
| Unvollständige Einfügung | Partielle O-Ring-Kompression, sofortige Lecks | Drücken bis zum hörbaren Klick, überprüfen Sie, ob keine Lücke vorhanden ist | Visuelle Lückenkontrolle, Einsetztiefe messen |
| Trockene O-Ring-Installation | O-Ring-Schäden während der Verbindung, früher Ausfall | Verwenden Sie systemkompatibles Schmiermittel | Übermäßige Einstichkraft erforderlich |
| Kontaminierte Oberflächen | Partikel verhindern die Versiegelung | Beide Gesichter vor dem Anschluss mit einem sauberen Tuch abwischen | Sichtbare Trümmer oder Rückstände auf Kopplungsflächen |
| Winkelfehlstellung | Ungleichmäßige Dichtungskompression, Spannungskonzentration | Stützschläuche, vor dem Anschluss innerhalb von 3° ausrichten | Kopplungskörper nicht parallel, sichtbarer Winkelversatz |
| Übermäßige Seitenbelastung | Dichtungsverzerrung, vorzeitiger Verschleiß | Verwenden Sie Drehkupplungen oder flexible Schläuche | Kupplung im Winkel von der natürlichen Position gezogen |
| Überdruck | O-Ring-Extrusion, dauerhafte Schäden | Entlastungsventile installieren, Druckrampe steuern | Druckmessgeräte über der Auslegungsgrenze |
Überlegungen zur Materialkompatibilität
Die chemische Kompatibilität zwischen O-Ringen und Prozessflüssigkeiten bestimmt die Lebensdauer der Dichtungen. Sie müssen die Kompatibilität vor der Auswahl der Kupplungsmaterialien überprüfen, um schnellen Abdichtungsverfall und Undichtigkeiten zu vermeiden.
Nitril (NBR): Hervorragend für Erdöl-, Wasser- und Luftversorgung von -40°C bis 100°C. NBR schwillt schnell in Ketonen, Estern und aromatischen Kohlenwasserstoffen an. Verwendung für allgemeine hydraulische und pneumatische Anwendungen.
Viton (FKM): Überlegene chemische Beständigkeit gegen Säuren, Lösungsmittel, Brennstoffe und Öle mit einer Temperaturkapazität von bis zu 200°C. Nicht kompatibel mit Ketonen, Aminen und Estern mit niedrigem Molekulargewicht. Spezifizieren Sie chemische Verarbeitung und Hochtemperaturhydraulik.
EPDM: Ideal für wasser-, dampf- und glykolbasierte Flüssigkeiten bis zu 150°C. Zersetzt sich in Erdölen und Kohlenwasserstofflösungsmitteln. Verwendung in Warmwassersystemen, Dampfversorgung und Bremsflüssigkeiten.
FFKM (Perfluorelastomer): Universelle chemische Resistenz einschließlich aggressiver Säuren, Kaustiken, Lösungsmitteln und Oxidatoren. Temperaturbereich -15°C bis 325°C. Die Kosten sind 10- bis 20-mal höher als bei NBR, beseitigen aber Bedenken wegen der chemischen Kompatibilität.
PTFE (Polytetrafluorethylen): Inert gegen nahezu alle Industriechemikalien bei kontinuierlicher Anwendung bis 260°C. Benötigt einen Federerwecker für die Dichtungskraft. Spezifizieren Sie für extreme chemische Anwendungen und Anwendungen mit ultrahoher Reinheit.
Sie können chemische Kompatibilitätsdiagramme von Dichtungsherstellern konsultieren, um die Leistung des O-Ring-Materials mit bestimmten Flüssigkeiten zu überprüfen. Diese Ressourcen liefern detaillierte Wellendaten, Temperaturgrenzen und Abbauraten für Tausende chemischer Kombinationen.
Fehlerbehebung bestehender Kupplungslecks
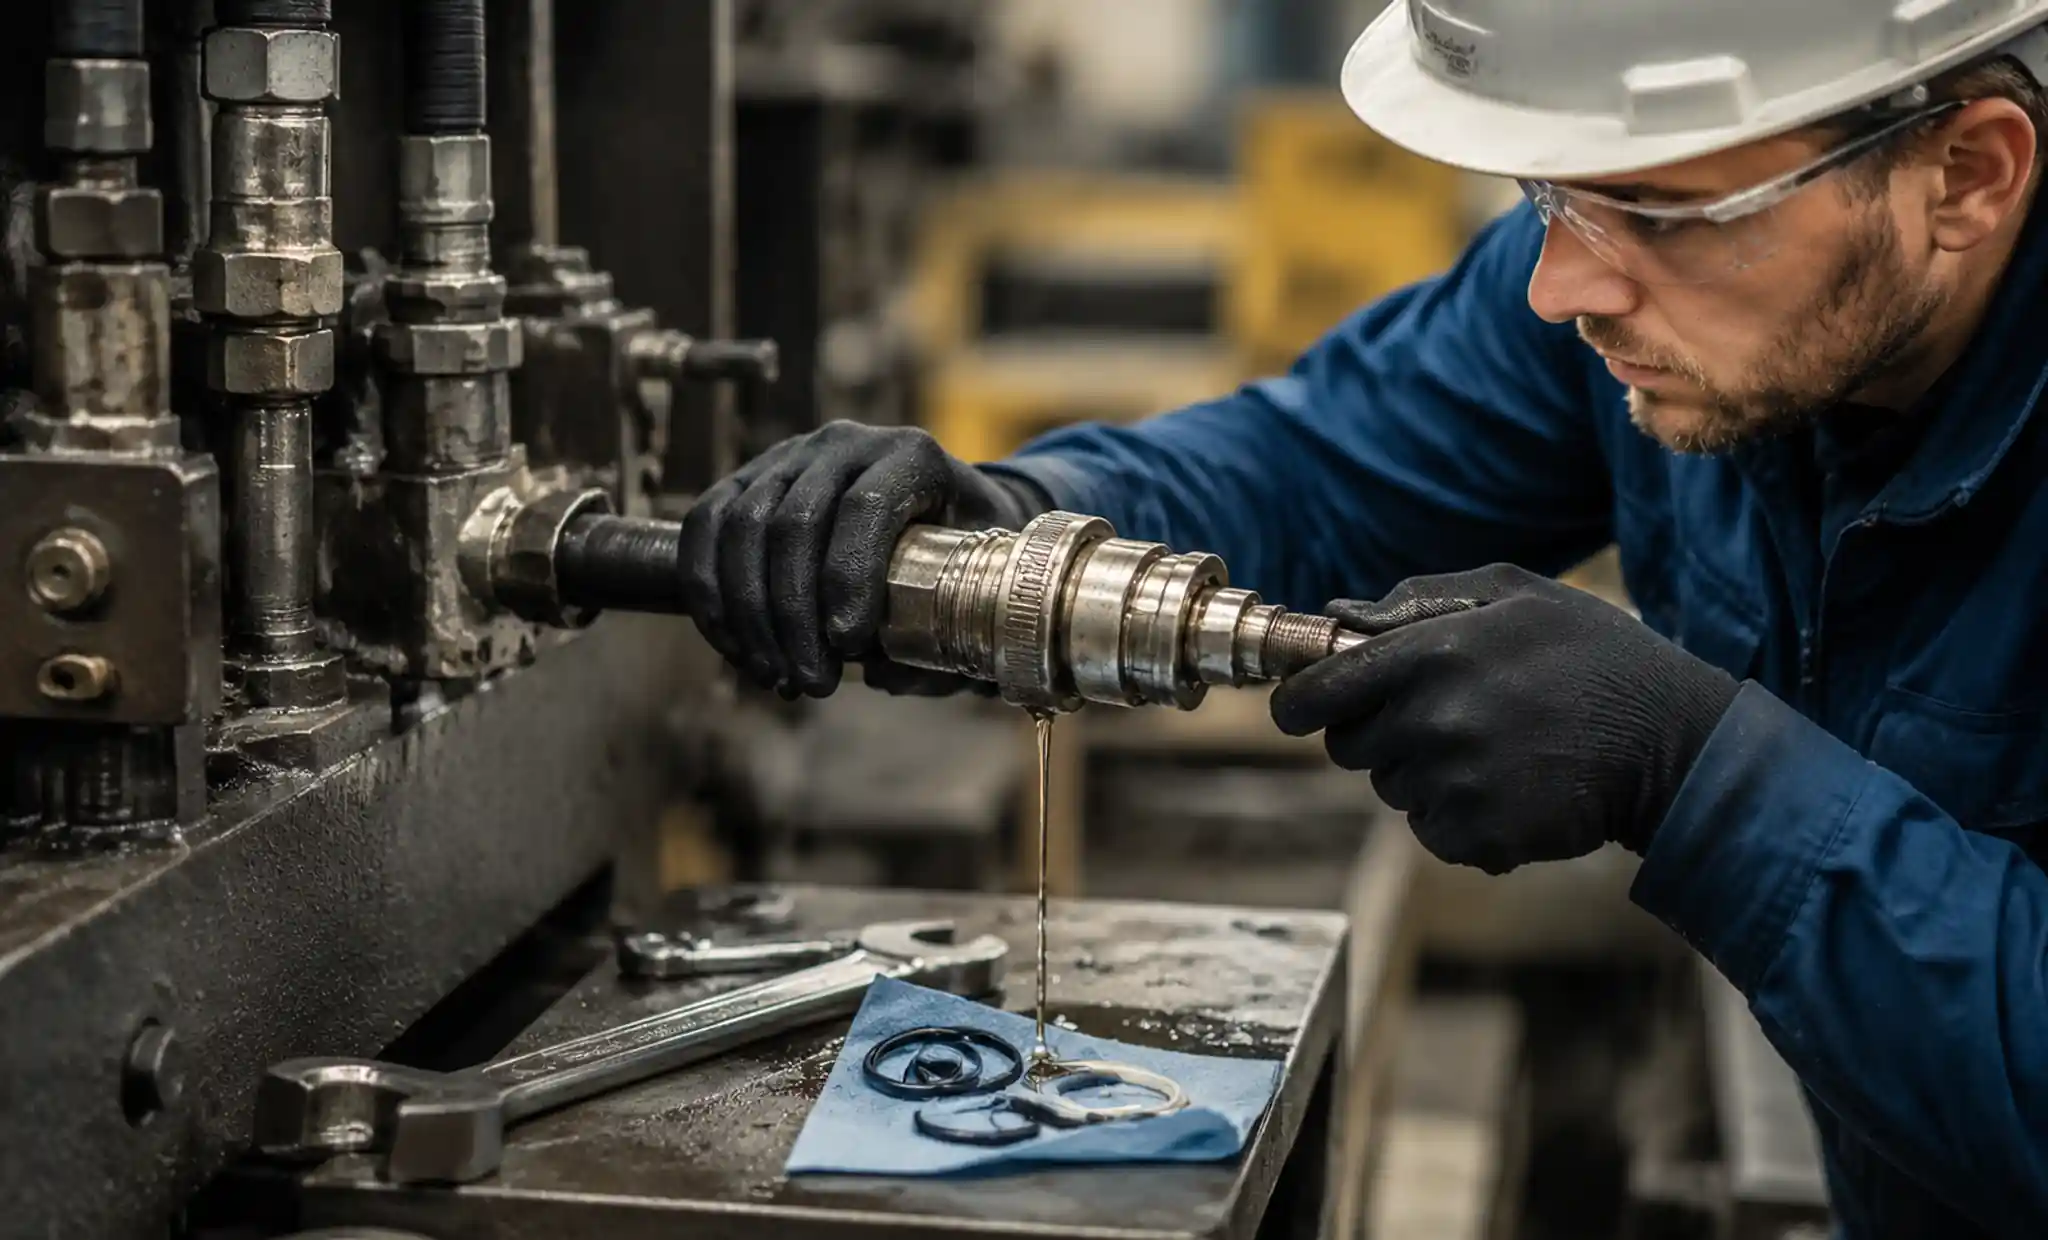
Wenn sich Lecks in installierten Kupplungen entwickeln, erkennt eine systematische Diagnose die Ursachen und verhindert ein erneutes Auftreten. Folgen Sie dieser Fehlerbehebungsabfolge:
Schritt 1 – Druck depressurisieren und abkoppeln: Lasse den gesamten Systemdruck vor der Inspektion der Kupplung ab. Trennen Sie die Kupplungshälften und untersuchen Sie beide Seiten einzeln.
Schritt 2 – O-Ringe inspizieren: O-Ringe entfernen und den Querschnittsdurchmesser mit Bremsschiebern messen. Vergleiche mit neuen O-Ring-Dimensionen. Ersetzen Sie, wenn der Querschnitt um mehr als 10 % reduziert ist oder wenn Sie Risse, Härtungen oder Oberflächenunregelmäßigkeiten beobachten.
Schritt 3 – Dichtungsflächen prüfen: Untersuchen Sie Metalldichtungsflächen mit Vergrößerung auf Kratzer, Kratzer oder Korrosionsgruben. Kleinere Oberflächenmängel von weniger als 0,1 mm können oft mit einem 600er-Schleifstoff poliert werden. Tiefe Schäden erfordern den Austausch der Kupplung.
Schritt 4 – Verriegelungsmechanismus überprüfen: Teste ab, ob die Verriegelungsärmel, Kugeln oder Stifte vollständig eingreifen und fest halten. Abgenutzte Verriegelungsteile ermöglichen eine Kupplungstrennung unter Druck, was katastrophale Lecks verursacht.
Schritt 5 – Reinigen und wieder zusammenbauen: Alle Komponenten gründlich reinigen, neue O-Ringe mit richtiger Schmierung einbauen, mit korrekter Ausrichtung wieder verbinden und vor der Rückkehr in den Betrieb einen Drucktest durchführen.
! 9-Kupplung-Leck-Fehlersuche-Prozess Techniker bei der Fehlersuche und Reparatur der undichten Schnellkupplungsverbindung
FAQ
Wie oft sollte ich O-Ringe bei Schnellkupplungen austauschen?
Ersetzen Sie jährlich O-Ringe in herkömmlichen industriellen Anwendungen bei normalen Temperaturen und Drücken oder alle 2000 Betriebsstunden. Hochtemperaturservice über 100°C erfordert einen Austausch alle 6 Monate. Sie sollten auch O-Ringe sofort ersetzen, wenn Sie bei der Inspektion Risse, dauerhafte Verformungen oder Oberflächenverschleiß beobachten.
Kann ich Koppelmarken mischen oder Komponenten verschiedener Hersteller zusammen verwenden?
Das Mischen von Kupplungskomponenten verschiedener Hersteller wird nicht empfohlen und erhebt die Garantie. Maßunterschiede in Rillentiefen, O-Ringgrößen und Verriegelungsmechanismen zwischen den Marken verhindern eine ordnungsgemäße Abdichtung, selbst wenn die Gewinde übereinstimmen. Sie sollten komplette Kupplungssätze eines einzigen Herstellers verwenden, um einen undichten Betrieb zu gewährleisten.
Welchen Druck sollte ich nach der Installation der Kupplung für den Lecktest verwenden?
Führen Sie die erste Lecktests bei 50 % des normalen Betriebsdrucks für 2–3 Minuten durch und erhöhen Sie dann allmählich auf 100 % Betriebsdruck. Halte den vollen Druck mindestens 5 Minuten bei der Inspektion aller Verbindungen. Niemals werden Sie bei Drücken testen, die den maximal angegebenen Kupplungsdruck auf Spezifikationstafeln oder in der Dokumentation überschreiten.
Warum lecken meine Kupplungen nur bei Kälte, dichten aber richtig ab, wenn sie warm sind?
Temperaturabhängige Leckage deutet auf O-Ring-Härtung bei niedrigen Temperaturen hin, wodurch das Elastomer an Flexibilität und Dichtungskraft verliert. Dies geschieht, wenn die Glasübergangstemperatur des O-Ring-Materials zu nah an deiner Betriebstemperatur liegt. Ersetzen Sie sie durch O-Ring-Materialien mit niedriger Temperatur, die für Ihre Mindestservicetemperatur mit mindestens 20°C Sicherheitsmarge ausgelegt sind.
Wie vermeide ich Lecks beim Anschließen von Kupplungen unter Restdruck des Systems?
Entlasten Sie den Systemdruck immer vollständig, bevor Sie die Kupplungen trennen oder anschließen. Installieren Sie Druckmessgeräte an den Kupplungsstellen, um den Nulldruck zu überprüfen. Wenn Sie unter Druck anschließen müssen – was nicht empfohlen wird – verwenden Sie spezielle, druckkompensierte Kupplungen, die für den Betrieb mit Spannung ausgelegt sind. Standardkupplungen lecken, wenn sie unter Druck angeschlossen werden.
Was verursacht Kupplungslecks nur bei hohen Durchflussraten, aber nicht bei niedrigem Durchfluss?
Strömungsinduzierte Leckage weist auf Turbulenzen und Druckschwankungen durch unterdimensionierte Kupplungen oder übermäßige Strömungsgeschwindigkeit hin. Die Größe koppelt so, dass die Durchflussgeschwindigkeit in Flüssigkeitssystemen unter 5 m/s und in pneumatischen Leitungen unter 20 m/s bleibt. Installieren Sie Kupplungen mit größerem Durchmesser oder reduzieren Sie die Durchflussraten, um durch den Durchfluss verursachte Dichtungsspannung zu vermeiden.
Fazit
Die Schnellkupplungs-Leckvermeidung erfordert eine systematische Aufmerksamkeit bei Materialauswahl, Installationstechnik, Druckmanagement, Verunreinigungskontrolle und regelmäßiger Wartung. Der Verfall von O-Ringen und eine unsachgemäße Installation machen über 80 % der Kupplungsausfälle aus, was diese zu den höchsten Prioritäten für Leckvermeidungsmaßnahmen macht.
Sie können einen undichten Betrieb erreichen, indem Sie die richtige Kupplungswahl für Ihre spezifischen Flüssigkeits- und Temperaturbedingungen umsetzen, Bediener in korrekten Installationsverfahren schulen, vorbeugende Wartungspläne basierend auf der Betriebsschwere festlegen und Verbindungen vor Verunreinigungen und Druckspitzen schützen.
Wenn Sie hochwertige Schnellkupplungen für industrielle Sprüh- und Flüssigkeitstransferanwendungen benötigen, bietet YuechenPrecision Technology umfassende Kupplungslösungen, die für zuverlässige, undichte Leistung entwickelt wurden. Unser umfangreiches Produktsortiment umfasst hydraulische Schnellkupplungen, pneumatische Steckverbinder sowie spezialisierte Entwürfe für chemische Verarbeitung, lebensmitteltaugliche Anwendungen und Hochtemperaturservice.
Kontaktieren Sie uns noch heute für maßgeschneiderte Kupplungslösungen, technische Spezifikationen und Application Engineering Support, um Lecks in Ihren Fluidtransfersystemen zu beseitigen.